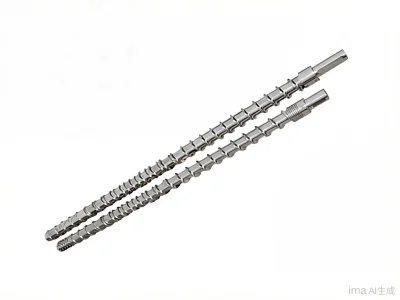
Für Hersteller, die eine Kostengünstige 2-Schicht Stretchfolienmaschine für Basiverpackungen betreiben, hat die Schneckenkonfiguration einen direkten Einfluss darauf, wie effizient das Polymer plastifiziert, gemischt und zur Düse gefördert wird. Während Doppelschneckensysteme für die konventionelle Folienproduktion weit verbreitet sind, bieten Dreifachschneckenkonfigurationen zusätzliche Misch- und Förderfähigkeiten, die wertvoll sein können, wenn Hersteller eine engere Schmelzehomogenität, eine breitere Formulierungsflexibilität oder eine höhere Produktionsstabilität benötigen.
Der Unterschied liegt nicht einfach in der Anzahl der Schnecken im Extruder. Die Schneckenanordnung, die Eingriffsgeometrie, die Schneckenkonstruktion, die Temperaturregelung und die Betriebsbedingungen beeinflussen alle das Endergebnis. Das Verständnis dieser Faktoren hilft Herstellern, eine Stretchfolien-Extrusionsmaschine entsprechend der Folienstruktur, der Harzformulierung, dem Ausstoßziel und den Qualitätsanforderungen jeder Anwendung auszuwählen. Die Folienstruktur, die Harzformulierung, die Ausstoßziele und die Qualitätsanforderungen bestimmen jeweils, welche Konfiguration für eine bestimmte Anwendung am besten geeignet ist.
Wo die Doppelschneckenextrusion zu einer Einschränkung werden kann
Ein konventioneller gleichläufiger Doppelschneckenextruder verwendet zwei ineinandergreifende Schnecken, um das Polymer durch aufeinanderfolgende Förder-, Schmelz-, Misch- und Druckaufbauabschnitte zu transportieren. Diese Konfiguration bietet eine bewährte Verarbeitungsleistung und kann für die Standard-Stretchfolienproduktion gut geeignet sein, bei der die Formulierung und die Produktspezifikationen relativ konsistent bleiben.
Jedoch können zunehmend anspruchsvolle Folienanwendungen einen größeren Druck auf den Mischabschnitt ausüben. Stretchfolie enthält üblicherweise verschiedene Polyethylenqualitäten zusammen mit Additiven wie Tackifern, Antiblockiermitteln oder anderen Leistungsmodifikatoren. Wenn diese Materialien nicht gleichmäßig in der Schmelze verteilt sind, können lokale Unterschiede in der Zusammensetzung zu Gelen, optischen Fehlern oder Schwankungen der mechanischen Eigenschaften beitragen.
Die Herausforderung wird deutlicher, wenn Hersteller die Harzqualitäten wechseln, Rezyklatmaterial einführen, die Additivkonzentrationen anpassen oder die Produktionsgeschwindigkeit erhöhen. Unter diesen Bedingungen muss der Extruder eine effektive Plastifizierung und Mischung aufrechterhalten und gleichzeitig eine stabile Schmelze zur Düse liefern. Eine Konfiguration mit größerer Mischfähigkeit kann zusätzliche Verarbeitungsflexibilität bieten, wenn diese Anforderungen anspruchsvoller werden.
Warum die Schmelzehomogenität in der Produktion wichtig ist
Die Bedeutung der Schmelzequalität wird deutlicher, wenn man reale Verpackungsanwendungen betrachtet.
Bei der Verpackung von Reifen- und Gummiprodukten muss die Stretchfolie eine erhebliche Dehnung um schwere Produkte mit unregelmäßigen Kanten und Oberflächen aushalten. Eine gleichmäßige Harzverteilung hilft der fertigen Folie, über die gesamte Bahn gleichmäßigere mechanische Eigenschaften beizubehalten, wodurch die Wahrscheinlichkeit verringert wird, dass lokale Materialfehler während des Wickelns zu Schwachstellen werden.
Für die Verpackung von Stein- und Plattenmaterialien können auch das optische Erscheinungsbild und die Dickengleichmäßigkeit von Bedeutung sein. Kunden müssen möglicherweise verpackte Oberflächen durch die Folie inspizieren, wodurch übermäßige Trübung, ungleichmäßige Dicke oder sichtbare Defekte unerwünscht sind. Ein stabiles Schmelzen und Mischen bietet eine stärkere Grundlage für die Herstellung von Folien mit konsistenten optischen und physikalischen Eigenschaften.
Bei der Palettierung von Getränkedosen und Metallbehältern wird die Produktionsgeschwindigkeit besonders wichtig. Hochfrequente Wickelvorgänge stellen eine kontinuierliche Nachfrage an die Folienzufuhr, sodass die Extrusionslinie einen stabilen Ausstoß aufrechterhalten muss, anstatt wiederholt für Anpassungen oder Qualitätsprobleme anzuhalten. Der Extruder ist daher ein Teil eines größeren Produktionssystems, in dem die Schmelzestabilität, die Wickelleistung und die nachgelagerte Verpackungsgeschwindigkeit zusammenwirken müssen.
Wie eine Dreifachschneckenkonfiguration den Prozess verändert
Ein Dreifachschneckenextrusionssystem führt eine zusätzliche Schnecke in den Plastifizierabschnitt ein, wodurch mehr Wechselwirkungen zwischen den Schnecken und der Polymerschmelze entstehen. Abhängig von der spezifischen Schneckengeometrie können die zusätzlichen Verarbeitungsoberflächen die Möglichkeiten zur Materialumverteilung, zum Schmelzen und Mischen erhöhen, während sich das Polymer durch das Gehäuse bewegt.
Diese zusätzliche Mischfähigkeit kann nützlich sein, wenn Formulierungen verarbeitet werden, die mehrere Harzqualitäten oder Additive enthalten. Anstatt sich hauptsächlich auf nachgelagerte Prozessanpassungen zu verlassen, um Schwankungen in der Schmelze auszugleichen, bietet das Extrusionssystem selbst kontrolliertere Möglichkeiten zur Homogenisierung, bevor das Material die Düse erreicht.
Die tatsächliche Leistung eines Dreifachschneckensystems hängt dennoch von der Schneckenkonstruktion und den Prozessbedingungen ab. Der Schneckendurchmesser, das L/D-Verhältnis, die Schneckenelementanordnung, die Zylindertemperatur, die Einzugsgeschwindigkeit und die Schneckendrehzahl tragen alle zum endgültigen Schmelzezustand bei. Aus diesem Grund sollte die Anzahl der Schnecken bei der Bewertung einer Stretchfolien-Extrusionsmaschine nicht unabhängig betrachtet werden.
Unterstützung einer gleichbleibenden Stretchfolienleistung
Eine bessere Schmelzehomogenisierung kann sich in gleichmäßigeren Folieneigenschaften über die Produktionsbreite niederschlagen.
Für die Schwerlastverpackung trägt eine gleichmäßigere Materialverteilung dazu bei, eine stabile Zug- und Durchstoßfestigkeit aufrechtzuerhalten. Für transparente oder halbtransparente Stretchfolie kann eine stabile Verarbeitung eine gleichbleibende optische Qualität unterstützen. Für maschinengängige Folie, die in automatischen Wickelanlagen läuft, ist die Aufrechterhaltung einer vorhersagbaren Dicke und eines vorhersagbaren mechanischen Verhaltens wichtig, da die Folie wiederholt unter kontrollierter Spannung gedehnt wird.
Dies bedeutet nicht, dass jede Stretchfolienanwendung einen Dreifachschneckenextruder erfordert. Ein gut konstruiertes Doppelschneckensystem kann für viele Formulierungen immer noch eine effektive Verarbeitung bieten. Der praktische Vorteil einer Dreifachschneckenkonfiguration wird relevanter, wenn der Hersteller größeren Wert auf Formulierungsflexibilität, intensives Mischen oder die Aufrechterhaltung einer stabilen Produktion bei sich ändernden Prozessbedingungen legt.
Mehr Flexibilität für Harz- und Additivformulierungen
Die Materialflexibilität ist ein weiterer Faktor, der beim Vergleich von Schneckenkonfigurationen berücksichtigt werden sollte.
Hersteller von Stretchfolie arbeiten möglicherweise mit LLDPE, LDPE, mLLDPE, recycelten Polyolefinmaterialien oder verschiedenen Kombinationen dieser Harze, abhängig von den erforderlichen Folieneigenschaften und der Produktionswirtschaftlichkeit. Additivpakete können je nach erforderlicher Klebrigkeit, Durchstoßfestigkeit, Zugleistung, Transparenz und anderen Eigenschaften variieren.
Eine stärkere Mischfähigkeit gibt dem Extrusionssystem mehr Spielraum, um Formulierungsänderungen zu berücksichtigen und gleichzeitig eine homogene Schmelze aufrechtzuerhalten. Dies kann besonders nützlich sein für Hersteller, die regelmäßig Harzverhältnisse anpassen oder Rezyklatanteil in ausgewählte Folienstrukturen einarbeiten.
Stretchfolien-Extrusionsmaschinen für stabile Verarbeitung
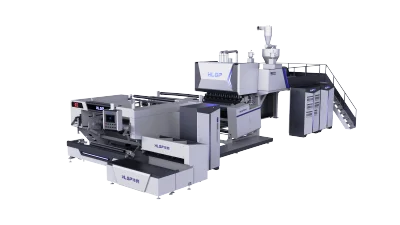
Unsere Stretchfolien-Extrusionsmaschinen sind im Hinblick auf diese Produktionsanforderungen konstruiert. Die Schnecken- und Gehäusebaugruppen verwenden nitrierten 38CrMoAlA-Legierungsstahl, um Verschleißfestigkeit für die kontinuierliche Extrusion zu bieten, während das Kühlsystem eine stabile Temperaturregelung während des Langzeitbetriebs unterstützt.
Abhängig von der erforderlichen Folienstruktur und dem Produktionsziel ist unsere Ausrüstung in 2-schichtigen, 3-schichtigen und 5-schichtigen Konfigurationen erhältlich. Die Schneckenabmessungen sind auf das entsprechende Extrusionssystem abgestimmt, mit L/D-Verhältnissen im Bereich von 30:1 bis 33:1, um ausreichend Raum für Schmelzen, Mischen und Fördern zu bieten, bevor die Schmelze die Breitschlitzdüse erreicht.
Für Hersteller, die verschiedene Qualitäten von Stretchfolie produzieren, bietet die mehrschichtige Konfiguration auch eine größere Kontrolle darüber, wie einzelne Harzformulierungen innerhalb der Folienstruktur zugeordnet werden. Dies ermöglicht es, Eigenschaften wie Dehnbarkeit, Durchstoßfestigkeit, Klebrigkeit, Transparenz und Materialkosten entsprechend der beabsichtigten Anwendung auszugleichen.
Unsere Systeme sind für eine kontrollierte Folienproduktion mit einer Dickentoleranz von etwa ±3 % ausgelegt, abhängig von der spezifischen Maschinenkonfiguration und den Betriebsbedingungen. Eine CE-konforme Maschinenkonstruktion ist ebenfalls für Hersteller erhältlich, die Märkte mit entsprechenden europäischen Ausrüstungsanforderungen bedienen.
Unabhängig davon, ob die Zielanwendung schwere Reifen- und Gummiprodukte, visuell geprüfte Stein- und Plattenmaterialien oder die hochfrequente Palettierung von Getränkedosen und Metallbehältern umfasst, muss das Extrusionssystem eine stabile Plastifizierung, eine kontrollierte Schmelzeabgabe und eine wiederholbare Folienqualität bieten. Durch die Kombination einer geeigneten Schneckenkonfiguration, Temperaturregelung, Mehrschicht-Extrusionstechnologie und anwendungsspezifischer Konstruktion bieten unsere Stretchfolien-Extrusionsmaschinen eine praktische Grundlage für Hersteller, die einen konsistenten Ausstoß und größere Flexibilität in der modernen Folienproduktion anstreben.