ストレッチフィルム製膜機が延伸倍率に与える影響:主な技術的要因
2026-09-02
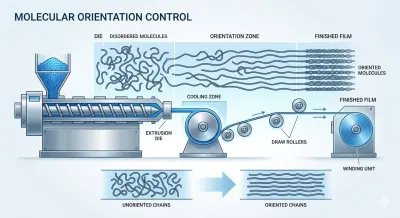
延伸倍率は、工業用ストレッチフィルムにおいて最も重要な性能指標の一つであるが、同時に最も頻繁に管理が不十分となる要素でもある。延伸倍率が低すぎるフィルムは十分な荷崩れ防止力を発揮できず、延伸が不均一なフィルムは、輸送中のパレット荷崩れ、突き刺し、破損の原因となる。これらの問題の根本原因は、ほとんどの場合、押出成形プロセス自体、特にストレッチフィルム押出機が溶融状態から完成したロールまで分子配向をどのように制御するかに起因する。
従来の押出設備が延伸倍率の均一性に課題を抱える理由
旧式または精度の低い生産ラインでは、スクリュー回転速度とライン速度を厳密に同期したシステムとしてではなく、緩やかに連動する設定として扱う傾向がある。これら二つの速度の同期がずれると、ドローダウン比が不安定になり、フィルムは不均一な厚みと予測不可能な伸び挙動を示しながらラインから排出される。オペレーターは、その補正のために手動でパラメータを微調整せざるを得ず、これは遅く、不正確で、生産ごとに再現性の確保が困難である。
温度制御も同様の課題を提示する。独立して制御される加熱ゾーンを持たない機械では、ポリマーがバレルおよびダイ内を移動する際に溶融粘度が変動する。粘度のわずかな変化は、分子配向の不均一性に直接つながり、フィルムの他の部分が延伸限界に達するよりもはるかに早く張力で破断する局所的な弱点を生み出す。冷却はさらに別のリスク要因を加える。チルロールがフィルムから熱を迅速かつ均一に奪い去ることができなければ、延伸中に設定された分子配向が完全に固定されず、完成したロールは一部の領域で脆く、他の領域で過度に柔らかくなる。
これらの欠点の累積的な影響は、パレット上で一貫性のない挙動を示すフィルムを生み出すことである。時には延伸過多で破断し、時には荷物をしっかりと保持するのに十分な延伸が得られない。
延伸倍率の性能が現場で実際に重要となる場面
これらの技術的な欠点は抽象的なものではない。それらは、非常に異なる業界の日々の包装作業に直接的に現れる。
金属プロファイルやパイプの結束においては、荷物はしばしば鋭利なエッジや不規則な断面形状を持つ。延伸倍率が不安定なフィルムは、これらの形状の周りで不均一な張力をかけるため、緩んだ部分が生じて結束がずれたり、逆にきつい部分では鋭利なエッジに対して局所的に過延伸が発生しフィルムが破断したりする。いずれの故障モードも、輸送中の荷物の安定性を損なう。
カートンやペーパーロールのパレット包装は、比較的柔らかく潰れやすい表面に、安定した中程度の張力をフィルムが均一に加えることに依存している。ラップごとに延伸倍率が変動すると、ある層は圧力をかけすぎて下の製品を変形させ、別の層は圧力が足りずに積み重ねを安定に保てなくなる。結果は、製品の損傷または荷崩れのいずれかであり、大量に出荷する事業者にとっては双方ともコストのかかる結果となる。
高速全自動包装ラインは、おそらく延伸倍率の不安定性に最も敏感である。これらのシステムは特定のフィルム伸び率と張力プロファイルに合わせて較正されており、押出プロセスから生じる不整合は、包装ライン自体で頻繁な手動再較正を強いることになる。このダウンタイムは連続シフトで稼働する作業において急速に積み重なり、スループットを直接低下させる。
押出プロセスへの精密な分子配向の組み込み
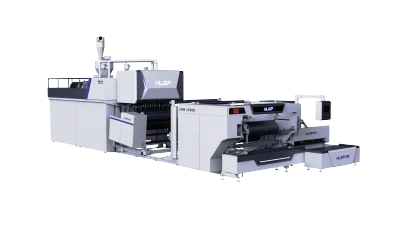
適切に設計されたストレッチフィルム押出機は、延伸倍率の不安定性をその発生源で解決する。まず、スクリュー回転速度とライン速度の同期制御から始まる。これら二つの変数をリアルタイムで協調させることにより、ドローダウン比は生産中、狭い予測可能な範囲内に維持される。最大毎分250メートルのライン速度に対応可能な生産ラインにおいて、この同期こそが、生産量が増大しても分子配向を一定に保つ鍵であり、ロールの始めと終わりでフィルムが同じように延伸されることを保証する。
温度管理も同様に中心的な役割を果たす。各加熱ゾーンにわたる独立制御により、ホッパーからダイに至るまで溶融粘度が安定し、ポリマー鎖が不均一な塊ではなく均一に配列することを可能にする。この安定性こそが、制御が不十分なシステムを悩ます弱点や不均一な伸び挙動を防ぐ。
冷却性能は、このパズルの最後のピースである。循環水式チルロールシステムは、押出直後にフィルムから熱を除去し、分子配向が緩和または歪む前にそれを固定する。迅速かつ均一な冷却は、表面品質を向上させ、寸法安定性を支え、延伸中にフィルムに付与された弾性を維持する。これらの特性は、フィルムが不規則な荷物の周りにしっかりと密着して回復する必要がある場合に特に重要である。
これらすべての基盤となるのは、押出システム自体の機械的完全性である。窒化処理された38CrMoAlA合金鋼から製造されたスクリューとバレルは、長期生産運転にわたって寸法精度と耐摩耗性を維持し、出力を安定させ、時間の経過とともにドローダウン制御を静かに損なう可能性のある溶融流動の緩やかな変動を防ぐ。精密ダイアセンブリと組み合わせることで、幅方向の厚み変動を目標値の約3パーセント以内に抑えることが可能となる。これは、フィルムの長手方向だけでなく、全幅にわたって延伸倍率を均一にするのに十分な厳しい許容誤差である。
精密な延伸倍率制御を実際の包装性能へと転換する
スクリュー回転速度、ライン速度、温度、および冷却がすべて独立してではなく協調して機能するとき、実用的な利点は現場で即座に現れる。金属プロファイルやパイプの結束ラインでは、このレベルの制御により、不規則な形状の周りに均一な張力をかけるフィルムが生成され、緩みとエッジでの破断の両方が低減される。カートンやペーパーロールのパレット包装では、一貫した延伸倍率により、フィルムがすべての層にわたって安定した予測可能な圧力を加え、製品の完全性を保護すると同時に荷物をしっかりと固定する。高速全自動包装ラインでは、安定して再現性のある伸び挙動を持つフィルムは、一定の張力再較正の必要性を低減し、高スループットの維持と計画外停止の最小化に貢献する。
これが、当社のストレッチフィルム押出機の背後にある深い価値である。それは単にフィルムをより速く生産することではなく、その延伸挙動がラップごと、ロールごとに信頼できるフィルムを生産することである。当社は、同期速度制御、ゾーン別温度調整、高速チルロール冷却、および耐久性のある合金製スクリューとバレル構造をすべてのラインに組み込んでおり、実際の生産条件下でも延伸倍率が一定に保たれる。荷崩れ防止、材料効率、およびライン稼働率がすべて重要な要素である事業にとって、この一貫性こそが、当社のストレッチフィルム押出機が、生産を重ねるごとに提供するように設計されているものである。