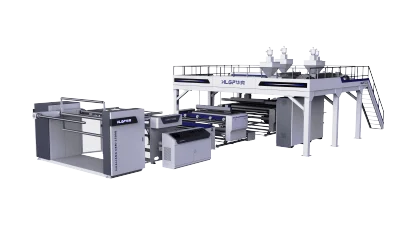
Tindakan pencegahan pengoperasian mesin bubble film 3–5 lapis kecepatan menengah dalam produksi industri
2026-09-07
Keluaran yang stabil dan dapat diulang adalah inti dari investasi dalam mesin ekstrusi film gelembung multi-lapis, namun hal ini juga merupakan hal yang paling sulit dipertahankan setelah lini produksi berjalan untuk beberapa waktu. Sistem kecepatan sedang 3–5 lapis pada dasarnya adalah proses ko-ekstrusi, yang berarti sistem ini hanya tetap konsisten ketika parameter proses, sinkronisasi mekanis, dan stabilitas termal dikelola bersama, bukan secara individual. Abaikan salah satu dari ketiga hal tersebut, dan film yang keluar dari lini produksi akan mulai menunjukkan masalah pada operator — struktur gelembung yang tidak merata, penyimpangan ketebalan, atau ikatan yang tidak bertahan setelah gulungan meninggalkan pabrik.
Mengapa Produksi Film Gelembung Multi-Lapis Bermasalah pada Lini Produksi Lama
Sebagian besar ketidakstabilan yang ditelusuri kembali ke masalah produksi pada peralatan lama hanya disebabkan oleh segelintir masalah yang berulang. Kontrol parameter proses seringkali terlalu kasar untuk menangkap penyimpangan kecil sebelum muncul sebagai cacat yang terlihat, sehingga struktur gelembung menjadi tidak merata dan ketebalan film berfluktuasi dari satu bagian gulungan ke bagian berikutnya. Secara khusus dalam sistem ko-ekstrusi multi-lapis, pengumpanan antar lapisan harus tetap sinkron — ketika laju aliran lelehan antar lapisan tidak cocok, ikatan antar lapisan menjadi tidak dapat diandalkan dan integritas struktural keseluruhan film terganggu. Distribusi suhu yang tidak merata di seluruh zona pemanas ekstrusi dan kepala cetakan semakin memperparah hal ini, karena aliran lelehan perlu tetap stabil agar pembentukan gelembung tetap konsisten. Di samping sisi proses, masalah tegangan dan penyelarasan pada penggulungan seringkali tidak dikelola sampai muncul sebagai kerutan, penyimpangan tepi, atau pembentukan gulungan yang tidak merata, dan komponen transmisi mekanis seperti gearbox aus lebih cepat tanpa jadwal pelumasan dan inspeksi yang terjadwal — semua ini menambah lebih banyak waktu henti dan keluaran yang kurang dapat diprediksi.
Di Mana Film Gelembung yang Tidak Konsisten Sebenarnya Menimbulkan Biaya
Masalah-masalah ini tidak mempengaruhi setiap aplikasi secara sama — masalah ini paling parah terjadi pada pekerjaan pengemasan di mana tugas film adalah melindungi sesuatu yang rapuh, berbentuk aneh, atau sangat terlihat.
Dalam pengemasan kotak hadiah kosmetik dan kecantikan, penampilan hampir sama pentingnya dengan perlindungan, dan pembeli segera menyadari ketidakkonsistenan. Struktur gelembung yang tidak merata dari proses yang tidak stabil muncul sebagai cacat yang terlihat pada bungkus dan meningkatkan tingkat kerusakan transit pada produk yang sudah dijual berdasarkan penampilan akhirnya.
Dalam pengemasan perlengkapan pencahayaan, komponen presisi dan bagian kaca atau akrilik yang rapuh membutuhkan lapisan gelembung yang menahan bantalannya secara seragam di seluruh permukaan. Film dengan ikatan antar lapisan yang tidak konsisten rentan terhadap keruntuhan lokal di bawah tekanan penumpukan, yang meninggalkan titik yang salah pada perlengkapan tanpa perlindungan.
Dalam pengemasan peralatan olahraga luar ruangan, produk seringkali berbentuk tidak beraturan dan lebih berat daripada barang ritel standar. Film gelembung dengan distribusi ketebalan yang tidak merata dari proses yang tidak konsisten meninggalkan titik tipis yang tidak dapat menyerap benturan seperti yang dapat dilakukan oleh bagian gulungan lainnya, sehingga perlindungan berakhir terkonsentrasi di tempat yang paling tidak dibutuhkan dan tipis di tempat yang paling dibutuhkan.

Tindakan Pencegahan Pengoperasian Standar untuk Mesin Ekstrusi Film Gelembung Kecepatan Sedang 3–5 Lapis
Keluaran yang konsisten pada mesin ekstrusi film gelembung kecepatan sedang 3–5 lapis dimulai sebelum lini produksi berjalan. Inspeksi sistem lengkap harus dilakukan sebelum penyalaan, mencakup stabilitas sistem mekanis dan pneumatik, konsistensi pasokan udara, dan konfirmasi bahwa setiap zona pemanas di seluruh sistem ekstrusi dan kepala cetakan berada dalam kisaran suhu yang ditentukan. Pengaturan suhu ekstrusi bervariasi tergantung pada formulasi resin dan struktur lapisan, jadi ini bukanlah satu angka tetap untuk diperiksa — ini adalah kisaran yang perlu diverifikasi untuk struktur spesifik yang dijalankan pada hari itu, karena distribusi suhu yang seragam adalah apa yang menjaga aliran lelehan dan pembentukan gelembung tetap stabil dari meter pertama film hingga meter terakhir. Langkah ini saja mengatasi banyak masalah konsistensi penampilan yang muncul dalam pengemasan kosmetik dan kecantikan, di mana setiap cacat yang terlihat pada bungkus tidak dapat diterima.
Persiapan bahan juga membutuhkan perhatian yang sama. Resin polietilen perlu dikeringkan dengan benar untuk mengontrol kadar air sebelum diproses, karena ketidakstabilan terkait kelembaban muncul di hilir sebagai ketidakkonsistenan proses yang sulit dilacak kembali ke sumbernya. Dalam sistem ko-ekstrusi multi-lapis, pengumpanan antar lapisan harus seimbang dan sinkron sehingga laju aliran lelehan cocok di seluruh lapisan — ketidakkonsistenan di sini adalah apa yang menyebabkan kinerja ikatan yang tidak stabil dan risiko keruntuhan lokal yang tidak dapat ditoleransi oleh pengemasan perlengkapan pencahayaan.
Setelah produksi berjalan, pemantauan berkelanjutan terhadap variabel proses utama menjaga sistem tetap berada dalam jendela operasi yang stabil. Suhu lelehan, stabilitas keluaran ekstrusi, kecepatan lini, tekanan inflasi gelembung, dan tegangan penggulungan semuanya saling berinteraksi, dan koordinasi di antara mereka adalah apa yang sebenarnya menentukan keseragaman ketebalan film dan konsistensi produk secara keseluruhan. Pelacakan parameter waktu nyata selama siklus operasi adalah cara paling andal untuk menangkap penyimpangan sebelum berubah menjadi barang bekas — ini adalah lapisan kontrol yang menjaga pengemasan peralatan olahraga luar ruangan terlindungi secara merata di seluruh permukaan yang tidak beraturan, bukan tipis di tempat yang paling penting.
Sistem pembentukan gelembung dan distribusi udara perlu inspeksi rutin untuk mengkonfirmasi bahwa aliran udara tetap seragam dan geometri gelembung tetap stabil, karena penyimpangan di sini seringkali merupakan tanda awal dari masalah ketebalan yang berkembang. Di sisi penggulungan, tegangan dan penyelarasan membutuhkan kontrol aktif untuk mencegah kerutan, penyimpangan tepi, atau pembentukan gulungan yang tidak merata, yang semuanya mengubah lari film yang baik menjadi gulungan yang tidak dapat digunakan pada langkah terakhir produksi. Komponen transmisi mekanis, termasuk gearbox dan sistem penggerak, harus mengikuti jadwal pelumasan dan inspeksi yang terjadwal daripada yang reaktif, karena ini adalah komponen yang paling mungkin memperkenalkan ketidakkonsistenan mekanis saat aus.
Pematian membutuhkan disiplin yang sama seperti penyalaan. Sistem ekstrusi dan kepala cetakan harus melalui proses pendinginan terkontrol untuk menghindari tekanan termal dan degradasi material, diikuti oleh pembersihan sistem dengan senyawa pembersih yang sesuai untuk mencegah penumpukan polimer residu sebelum lari berikutnya dimulai. Perawatan pencegahan selama jendela ini harus mencakup inspeksi komponen distribusi udara, kalibrasi sensor, dan penggantian bagian yang rentan aus berdasarkan jam operasi yang terakumulasi daripada menunggu kegagalan yang terlihat.
Kontrol Proses Presisi yang Terintegrasi dalam Mesin
Tindakan pencegahan ini berhasil karena mesin ekstrusi film gelembung kecepatan sedang 3–5 lapis kami dirancang untuk membuat masing-masing lebih mudah dipertahankan secara konsisten, bukan lebih sulit. Kontrol zona pemanas yang presisi, pengumpanan multi-lapis yang sinkron, dan sistem pembentukan gelembung serta penggulungan yang stabil direkayasa ke dalam platform sehingga operator mengelola proses dalam toleransi yang ketat daripada mengkompensasi mesin yang menyimpang dengan sendirinya. Untuk merek kosmetik yang tidak mampu memiliki cacat yang terlihat, produsen pencahayaan yang melindungi bagian presisi yang rapuh, atau produsen peralatan luar ruangan yang mengemas produk yang tidak beraturan dan lebih berat, tingkat produksi yang terkontrol dan dapat diulang ini adalah apa yang mengubah mesin film gelembung dari sumber variabilitas menjadi bagian yang dapat diandalkan dari lini pengemasan. Jika peralatan Anda saat ini kesulitan mempertahankan parameter ini secara konsisten, mesin ekstrusi film gelembung kecepatan sedang 3–5 lapis kami dirancang khusus untuk menutup kesenjangan itu.