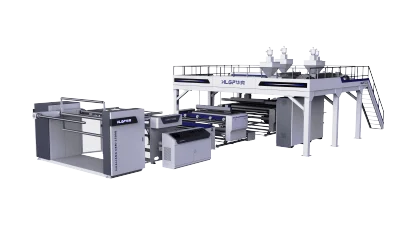
Endüstriyel üretimde 3–5 katmanlı orta hızlı balonlu naylon makineleri için çalışma önlemleri
2026-09-07
Çok katmanlı bir balonlu film ekstrüzyon makinesine yatırım yapmanın amacı, istikrarlı ve tekrarlanabilir bir çıktı elde etmektir; ancak bir hat bir süre çalıştıktan sonra bunu korumak en zor kısımdır. 3-5 katmanlı orta hızlı bir sistem, doğası gereği bir ortak ekstrüzyon işlemidir. Bu, yalnızca proses parametreleri, mekanik senkronizasyon ve termal kararlılık birlikte yönetildiğinde tutarlı kaldığı anlamına gelir; ayrı ayrı değil. Bunlardan herhangi birini atlayın, hattan çıkan film operatöre sorunları anlatmaya başlar: dengesiz baloncuk yapısı, kalınlık sapması veya rulo tesisi terk ettiğinde dayanmayan yapışma.
Eski Hatlarda Çok Katmanlı Balonlu Film Üretiminin Neden Sorunlu Olduğu
Eski ekipmanlardaki üretim sorunlarına dayanan kararsızlığın çoğu, birkaç yinelenen soruna indirgenebilir. Proses parametre kontrolü, küçük sapmaları görünür kusurlar haline gelmeden yakalamak için genellikle çok kabadır; bu nedenle baloncuk yapısı dengesiz hale gelir ve film kalınlığı bir rulonun bir bölümünden diğerine değişir. Özellikle çok katmanlı bir ortak ekstrüzyon sisteminde, katmanlar arasındaki besleme senkronize kalmalıdır; katmanlar arasındaki eriyik akış hızları eşleşmediğinde, katmanlar arasındaki yapışma güvenilmez hale gelir ve filmin genel yapısal bütünlüğü zarar görür. Ekstrüzyon ve kalıp kafası ısıtma bölgeleri arasındaki eşit olmayan sıcaklık dağılımı bu durumu daha da kötüleştirir, çünkü baloncuk oluşumunun tutarlı kalması için eriyik akışının kararlı kalması gerekir. Proses tarafına ek olarak, sarma sırasında gerilim ve hizalama sorunları, buruşma, kenar sapması veya dengesiz rulo oluşumu olarak ortaya çıkana kadar genellikle yönetilmez ve dişli kutuları gibi mekanik aktarma bileşenleri, planlı bir yağlama ve muayene rutini olmadan daha hızlı aşınır; tüm bunlar daha fazla duruş süresine ve daha az öngörülebilir çıktıya yol açar.
Tutarsız Balonlu Film Aslında Nerelerde Maliyet Oluşturur?
Bu sorunlar her uygulamayı eşit derecede etkilemez; en çok, filmin görevinin hassas, alışılmadık şekilli veya son derece görünür bir şeyi korumak olduğu paketleme işlerinde etkilidir.
Kozmetik ve güzellik hediye kutusu ambalajlarında, sunum koruma kadar önemlidir ve alıcılar tutarsızlığı hemen fark eder. Kararsız bir prosesten kaynaklanan dengesiz baloncuk yapısı, ambalajda görünür kusurlar olarak ortaya çıkar ve bitmiş görünümleriyle satılan ürünlerde nakliye hasarı oranını artırır.
Aydınlatma armatürü ambalajlarında, hassas bileşenler ve kırılgan cam veya akrilik parçalar, tüm yüzey boyunca eşit şekilde yastıklama sağlayan bir baloncuk katmanına ihtiyaç duyar. Tutarsız katmanlar arası yapışmaya sahip film, istifleme basıncı altında lokalize çökmeye eğilimlidir ve bu da bir armatürün tam olarak yanlış noktasını korumasız bırakır.
Açık hava spor ekipmanı ambalajlarında, ürünler genellikle düzensiz şekillidir ve standart perakende ürünlerinden daha ağırdır. Tutarsız bir prosesten kaynaklanan eşit olmayan kalınlık dağılımına sahip balonlu film, rulonun geri kalanı gibi darbeyi ememeyen ince noktalar bırakır; bu nedenle koruma, en az ihtiyaç duyulan yerde yoğunlaşır ve en çok ihtiyaç duyulan yerde incedir.

3–5 Katmanlı Orta Hızlı Balonlu Film Ekstrüzyon Makinesi için Standart Çalışma Önlemleri
3–5 katmanlı orta hızlı bir balonlu film ekstrüzyon makinesinde tutarlı çıktı, hat hiç çalışmadan önce başlar. Başlatmadan önce, mekanik ve pnömatik sistemlerin stabilitesini, hava besleme tutarlılığını ve ekstrüzyon sistemi ile kalıp kafasındaki her ısıtma bölgesinin belirtilen sıcaklık aralığında kaldığının doğrulanmasını kapsayan tam bir sistem incelemesi yapılmalıdır. Ekstrüzyon sıcaklık ayarları reçine formülasyonuna ve katman yapısına bağlı olarak değişir; bu nedenle bu, kontrol edilecek tek bir sabit sayı değil, o gün çalıştırılan belirli yapı için doğrulanması gereken bir aralıktır; çünkü film metrenin ilk metresinden son metresine kadar eriyik akışını ve baloncuk oluşumunu stabil tutan şey, eşit sıcaklık dağılımıdır. Bu adım tek başına, ambalajdaki herhangi bir görünür kusurun kabul edilemez olduğu kozmetik ve güzellik ambalajlarında ortaya çıkan görünüm tutarlılığı sorununun çoğunu çözer.
Malzeme hazırlığı da aynı derecede yakın ilgiyi hak ediyor. Polietilen reçinelerin işlenmeden önce nem içeriğini kontrol etmek için uygun şekilde kurutulması gerekir; çünkü nemle ilgili kararsızlık, kaynağına kadar izlenmesi zor olan işleme tutarsızlıkları olarak aşağı yönde kendini gösterir. Çok katmanlı bir ortak ekstrüzyon sisteminde, katmanlar arasındaki besleme, eriyik akış hızlarının katmanlar arasında eşleşmesi için dengelenmeli ve senkronize edilmelidir; buradaki tutarsızlık, tam olarak kararsız yapışma performansına ve aydınlatma armatürü ambalajının tolere edemeyeceği lokalize çökme riskine yol açar.
Üretim devam ederken, temel proses değişkenlerinin sürekli izlenmesi, sistemi kararlı çalışma penceresi içinde tutar. Eriyik sıcaklığı, ekstrüzyon çıktı kararlılığı, hat hızı, baloncuk şişirme basıncı ve sarma gerilimi birbirleriyle etkileşime girer ve bunlar arasındaki koordinasyon, film kalınlığı homojenliğini ve genel ürün tutarlılığını belirleyen şeydir. Çalışma döngüsü boyunca gerçek zamanlı parametre takibi, sapmayı hurdaya dönüşmeden önce yakalamanın en güvenilir yoludur; bu, açık hava spor ekipmanı ambalajlarının düzensiz bir yüzey boyunca eşit şekilde korunmasını, en önemli noktalarda ince olmasının aksine sağlayan kontrol katmanıdır.
Baloncuk oluşturma ve hava dağıtım sistemi, hava akışının tekdüze kalmasını ve baloncuk geometrisinin kararlı kalmasını sağlamak için düzenli inceleme gerektirir; çünkü buradaki sapma, genellikle gelişen bir kalınlık sorununun en erken işaretidir. Sarma tarafında, buruşmayı, kenar sapmasını veya dengesiz rulo oluşumunu önlemek için gerilim ve hizalama aktif kontrol gerektirir; bunların tümü, üretimin son aşamasında iyi bir film çalışmasını kullanılamaz bir ruloya dönüştürür. Dişli kutuları ve tahrik sistemleri dahil olmak üzere mekanik aktarma bileşenleri, reaktif bir rutin yerine planlı bir yağlama ve muayene rutinine tabi tutulmalıdır; çünkü bunlar aşındıkça mekanik tutarsızlık getirme olasılığı en yüksek olan bileşenlerdir.
Kapatma, başlatma ile aynı disiplini hak ediyor. Ekstrüzyon sistemi ve kalıp kafası, termal stresi ve malzeme bozulmasını önlemek için kontrollü bir soğutma işleminden geçmeli, ardından bir sonraki çalışma başlamadan önce artık polimer birikmesini önlemek için uygun temizleme bileşikleriyle sistem temizlenmelidir. Bu pencere sırasında önleyici bakım, hava dağıtım bileşenlerinin incelenmesini, sensörlerin kalibrasyonunu ve görünür bir arıza beklemek yerine biriken çalışma saatlerine göre aşınmaya yatkın parçaların değiştirilmesini içermelidir.
Makineye Dahili Hassas Proses Kontrolü
Bu önlemler işe yarar çünkü 3–5 katmanlı orta hızlı balonlu film ekstrüzyon makinelerimiz, her birini tutarlı bir şekilde sürdürmeyi kolaylaştırmak, zorlaştırmamak için üretilmiştir. Hassas ısıtma bölgesi kontrolü, senkronize çok katmanlı besleme ve kararlı baloncuk oluşturma ve sarma sistemleri platforma entegre edilmiştir; böylece operatörler, kendi kendine sapan bir makineyi telafi etmek yerine, sıkı toleranslar içindeki bir süreci yönetir. Görünür kusurları karşılayamayan kozmetik markaları, hassas parçaları koruyan aydınlatma üreticileri veya düzensiz ve daha ağır ürünler paketleyen açık hava ekipmanı üreticileri için bu kontrollü, tekrarlanabilir üretim seviyesi, bir balonlu film makinesini bir değişkenlik kaynağından ambalaj hattının güvenilir bir parçasına dönüştürür. Mevcut ekipmanınız bu parametreleri tutarlı bir şekilde korumakta zorlanıyorsa, 3–5 katmanlı orta hızlı balonlu film ekstrüzyon makinelerimiz tam olarak bu boşluğu kapatmak için üretilmiştir.