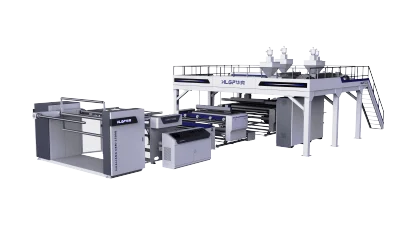
工業生産における3~5層中速気泡緩衝材製造機の操作上の注意事項
2026-09-07
安定した再現性のある出力こそ、多層気泡フィルム押出機への投資の目的である。しかし、ラインをしばらく稼働させた後に、この安定性を維持することが最も困難な点でもある。3~5層中速システムは、本質的に共押出プロセスである。そのため、プロセスパラメータ、機械的同期、熱安定性のすべてを個別ではなく統合的に管理して初めて、一貫性が維持される。これら三つのうちいずれか一つでもおろそかにすれば、ラインから出てくるフィルムはオペレーターに問題を如実に示すことになる。すなわち、不均一な気泡構造、厚みの変動、あるいはロールが工場を出た後に剥離が生じるといった問題である。
多層気泡フィルム生産において、旧型ラインで問題が発生する理由
旧型設備における生産上の問題の大部分は、いくつかの繰り返し発生する問題に起因している。プロセスパラメータの制御は粗すぎることが多く、目に見える欠陥として現れる前に小さな変動を捉えきれない。その結果、気泡構造が不均一になり、フィルム厚みがロールの区間ごとに変動する。特に多層共押出システムでは、層間の供給を同期させ続ける必要がある。層間の溶融流量が一致しないと、層間の接着が信頼性を失い、フィルム全体の構造的完全性が損なわれる。押出機およびダイヘッドの加熱ゾーンにおける温度分布の不均一は、さらにこの問題を悪化させる。気泡形成の安定性には、溶融流量の安定が不可欠だからである。プロセス面に加えて、巻取時の張力やアライメントの問題も、シワ、エッジのずれ、不均一なロール形成として現れるまで放置されがちである。また、ギアボックスなどの機械的伝達部品は、計画的な潤滑と点検ルーチンがないと、摩耗がより早く進行する。これらのすべてが、ダウンタイムの増加と出力の予測不可能性につながる。
気泡フィルムの不均一性が実際にコストに影響する場面
これらの問題は、すべての用途に均等に影響するわけではない。特に、フィルムが壊れやすいもの、変形しやすいもの、または視認性の高いものを保護する役割を担う包装用途において、その影響は深刻である。
化粧品や美容ギフトボックスの包装においては、提示の良さは保護とほぼ同程度に重要であり、購入者は不均一性を即座に認識する。不安定なプロセスに起因する不均一な気泡構造は、包装材の目に見える欠陥として現れ、完成した外観で販売されている製品の輸送中の損傷率を高める。
照明器具の包装においては、精密部品や壊れやすいガラス・アクリル部品を保護するために、気泡層が表面全体にわたって均一にクッション性を保持する必要がある。層間接着が不均一なフィルムは、積層圧力下で局所的に潰れやすく、器具の保護すべき箇所が無防備な状態になる。
アウトドアスポーツ用品の包装においては、製品はしばしば不規則な形状で、標準的な小売商品よりも重量がある。不均一なプロセスによる厚み分布が不均一な気泡フィルムは、薄い部分ができ、その部分はロールの他の部分のように衝撃を吸収できなくなる。その結果、保護は最も必要とされない箇所に集中し、最も必要とされる箇所で薄くなってしまう。

3~5層中速気泡フィルム押出機の標準操作上の注意事項
3~5層中速気泡フィルム押出機における一貫した出力は、ラインの稼働開始前に準備される。起動前には、機械システムおよび空気圧システムの安定性、エア供給の一貫性、押出システムとダイヘッドの全加熱ゾーンが指定された温度範囲内に保持されていることの確認を含む、完全なシステム点検を完了する必要がある。押出温度設定は、使用する樹脂処方や層構造によって異なるため、単一の固定値をチェックするだけでは不十分である。その日稼働させる特定の構造に対して検証すべき範囲であり、均一な温度分布によって、フィルムの最初の1メートルから最後の1メートルまで、溶融流量と気泡形成が安定する。このステップだけでも、化粧品や美容包装で問題となる外観の一貫性の問題の多くに対処できる。これらの分野では、包装材の目に見える欠陥は許容されない。
材料の準備も同様に細心の注意を払う必要がある。ポリエチレン樹脂は、加工前に適切に乾燥させ、水分含有量を管理する必要がある。水分に起因する不安定性は、後工程で処理の不均一性として現れ、その原因を特定することが困難になるからである。多層共押出システムにおいては、層間の供給がバランスよく同期され、各層の溶融流量が一致するようにしなければならない。この一貫性の欠如は、まさに照明器具の包装が許容できない、不安定な接着性能と局所的な潰れリスクの原因となる。
生産が開始されたら、主要なプロセス変数を継続的に監視することで、システムを安定した運転ウィンドウ内に維持する。溶融温度、押出出力の安定性、ライン速度、気泡のインフレーション圧力、巻取張力はすべて相互に影響し合い、これらの間の協調が、フィルム厚みの均一性と製品全体の一貫性を実際に決定する。運転サイクル全体を通したリアルタイムのパラメータ追跡は、変動が不良品に変わる前にそれを捉える最も信頼性の高い方法である。この制御層により、アウトドアスポーツ用品の包装が、不規則な表面全体にわたって均等に保護され、最も重要な箇所で薄くなることが防止される。
気泡形成およびエア分配システムは、エアフローが均一に保たれ、気泡形状が安定していることを確認するために、定期的な点検を必要とする。この部分の変動は、進行中の厚み問題の最初の兆候であることが多いからである。巻取側では、シワ、エッジのずれ、不均一なロール形成を防ぐために、張力とアライメントの能動的な制御が必要である。これらの問題はすべて、生産の最終段階で、良好なフィルム生産を不良ロールに変えてしまう。ギアボックスや駆動システムを含む機械的伝達部品は、事後対応的なものではなく、計画的な潤滑と点検ルーチンに従うべきである。これらの部品は、摩耗に伴って機械的な不均一性を引き起こす可能性が最も高いからである。
シャットダウンも、起動時と同様に規律正しく行う必要がある。押出システムとダイヘッドは、熱応力や材料劣化を避けるために、制御された冷却プロセスを経る必要がある。その後、次回の運転開始前に残留ポリマーの蓄積を防ぐために、適切な洗浄剤を用いたシステムパージを行う。この期間中の予防保全には、エア分配部品の点検、センサーの校正、そして目に見える故障を待つのではなく、累積運転時間に基づく摩耗しやすい部品の交換を含めるべきである。
機械に組み込まれた精密プロセス制御
これらの注意事項が有効なのは、弊社の3~5層中速気泡フィルム押出機が、これらの各項目を一貫して維持しやすく、困難にしないように設計されているからである。精密な加熱ゾーン制御、同期された多層供給、そして安定した気泡形成および巻取システムがプラットフォームに組み込まれており、オペレーターは機械自体の変動を補正するのではなく、厳しい許容差内でプロセスを管理できる。目に見える欠陥を許容できない化粧品ブランド、壊れやすい精密部品を保護する照明メーカー、あるいは不規則で重量のある製品を包装するアウトドア用品メーカーにとって、このレベルの制御された再現性のある生産こそが、気泡フィルム製造機を変動の原因から、包装ラインの信頼できる一部へと変えるものである。現在の設備でこれらのパラメータを一貫して維持することに課題を感じているならば、弊社の3~5層中速気泡フィルム押出機は、まさにそのギャップを埋めるために設計されている。