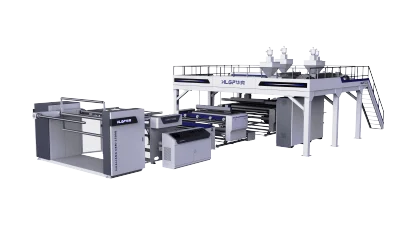
Betriebshinweise für 3–5-lagige Mittelgeschwindigkeits-Luftpolsterfolienmaschinen in der industriellen Produktion
2026-09-07
Stabile, wiederholbare Ausbringung ist der eigentliche Sinn einer Investition in eine Mehrschicht-Luftpolsterfolien-Extrusionsanlage, doch gleichzeitig ist es das, was am schwersten zu halten ist, sobald eine Linie eine Weile läuft. Eine 3–5-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine ist von Natur aus ein Coextrusionsprozess, was bedeutet, dass sie nur dann konsistent bleibt, wenn Prozessparameter, mechanische Synchronisation und thermische Stabilität gemeinsam und nicht einzeln verwaltet werden. Wenn nur einer dieser drei Punkte ausgelassen wird, beginnt die Folie, die vom Band kommt, dem Bediener etwas zu verraten – ungleichmäßige Blasenstruktur, Dickenabweichung oder eine Haftung, die nicht hält, sobald die Rolle das Werk verlässt.
Warum die Produktion von Mehrschicht-Luftpolsterfolie auf älteren Anlagen schiefgeht
Die meiste Instabilität, die auf Produktionsprobleme bei älteren Anlagen zurückgeführt wird, beruht auf einer Handvoll wiederkehrender Probleme. Die Steuerung der Prozessparameter ist oft zu grob, um kleine Abweichungen zu erfassen, bevor sie als sichtbare Defekte auftreten, sodass die Blasenstruktur ungleichmäßig wird und die Foliendicke von einem Abschnitt einer Rolle zum nächsten schwankt. Insbesondere in einem Mehrschicht-Coextrusionssystem muss der Vorschub zwischen den Schichten synchronisiert bleiben – wenn die Schmelzeflussraten zwischen den Schichten nicht übereinstimmen, wird die Haftung zwischen den Schichten unzuverlässig und die Gesamtstrukturintegrität der Folie leidet. Eine ungleichmäßige Temperaturverteilung über die Extrusions- und Düsenkopfheizzonen verstärkt dies weiter, da der Schmelzefluss stabil bleiben muss, damit die Blasenbildung konsistent bleibt. Auf der Prozessseite werden Spannungs- und Ausrichtungsprobleme beim Wickeln oft erst dann behoben, wenn sie sich in Form von Faltenbildung, Kantenabweichungen oder ungleichmäßiger Rollenbildung äußern, und mechanische Übertragungskomponenten wie Getriebe nutzen sich ohne einen geplanten Schmier- und Inspektionsplan schneller ab – all dies summiert sich zu mehr Ausfallzeiten und weniger vorhersehbarer Ausbringung.
Wo inkonsistente Luftpolsterfolie tatsächlich Geld kostet
Diese Probleme wirken sich nicht auf jede Anwendung gleichermaßen aus – sie treffen am härtesten Verpackungsaufgaben, bei denen die Folie dazu dient, etwas Empfindliches, ungewöhnlich Geformtes oder sehr Sichtbares zu schützen.
Bei der Verpackung von Kosmetik- und Schönheitsgeschenkboxen ist die Präsentation fast ebenso wichtig wie der Schutz, und die Käufer bemerken Inkonsistenzen sofort. Eine ungleichmäßige Blasenstruktur durch einen instabilen Prozess zeigt sich als sichtbare Mängel in der Verpackung und erhöht die Rate von Transportschäden an Produkten, die bereits aufgrund ihres fertigen Aussehens verkauft werden.
Bei der Verpackung von Leuchten benötigen Präzisionskomponenten und zerbrechliche Glas- oder Acrylteile eine Luftpolsterschicht, die ihre Polsterung gleichmäßig über die gesamte Oberfläche hält. Folie mit inkonsistenter Zwischenschichthaftung neigt unter Stapeldruck zu lokalem Kollaps, was genau die falsche Stelle an einer Leuchte ungeschützt lässt.
Bei der Verpackung von Outdoor-Sportgeräten sind die Produkte oft unregelmäßig geformt und schwerer als handelsübliche Waren. Luftpolsterfolie mit ungleichmäßiger Dickenverteilung aufgrund eines inkonsistenten Prozesses hinterlässt dünne Stellen, die Stöße nicht so absorbieren können wie der Rest der Rolle, sodass der Schutz dort konzentriert ist, wo er am wenigsten benötigt wird, und dünn ist, wo er am meisten benötigt wird.

Standard-Betriebshinweise für eine 3–5-Schicht-Mittelgeschwindigkeits-Luftpolsterfolien-Extrusionsanlage
Konsistente Ausbringung an einer 3–5-Schicht-Mittelgeschwindigkeits-Luftpolsterfolien-Extrusionsanlage beginnt, bevor die Linie überhaupt läuft. Vor dem Anfahren sollte eine vollständige Systeminspektion durchgeführt werden, die die Stabilität der mechanischen und pneumatischen Systeme, die Konsistenz der Luftversorgung und die Bestätigung umfasst, dass jede Heizzone im Extrusionssystem und Düsenkopf innerhalb ihres spezifizierten Temperaturbereichs hält. Die Extrusionstemperatureinstellungen variieren je nach Harzrezeptur und Schichtstruktur, daher ist dies keine einzelne feste Zahl, die abgehakt werden kann – es ist ein Bereich, der für die spezifische Struktur, die an diesem Tag läuft, verifiziert werden muss, da eine gleichmäßige Temperaturverteilung der Schlüssel dafür ist, dass der Schmelzefluss und die Blasenbildung vom ersten bis zum letzten Folienmeter stabil bleiben. Dieser Schritt allein behebt bereits einen Großteil des Problems der Optikkonsistenz, das bei Kosmetik- und Schönheitsverpackungen auftritt, wo jeder sichtbare Defekt in der Verpackung inakzeptabel ist.
Die Materialvorbereitung verdient ebenso große Aufmerksamkeit. Polyethylen-Harze müssen vor der Verarbeitung ordnungsgemäß getrocknet werden, um den Feuchtigkeitsgehalt zu kontrollieren, da feuchtigkeitsbedingte Instabilität stromabwärts als Verarbeitungsinkonsistenz auftritt, die schwer auf ihre Quelle zurückzuführen ist. In einem Mehrschicht-Coextrusionssystem muss der Vorschub zwischen den Schichten ausbalanciert und synchronisiert sein, sodass die Schmelzeflussraten zwischen den Schichten übereinstimmen – Inkonsistenz hier ist genau das, was zu instabilen Haftungseigenschaften und dem Risiko eines lokalen Kollapses führt, das die Verpackung von Leuchten nicht tolerieren kann.
Sobald die Produktion läuft, hält die kontinuierliche Überwachung der wichtigsten Prozessvariablen das System innerhalb seines stabilen Betriebsfensters. Schmelzetemperatur, Extrusionsausstoßstabilität, Leitungsgeschwindigkeit, Blasenaufblasdruck und Wickelspannung interagieren alle miteinander, und die Koordination zwischen ihnen bestimmt tatsächlich die Gleichmäßigkeit der Foliendicke und die Gesamtproduktkonsistenz. Die Echtzeitverfolgung der Parameter während des gesamten Betriebszyklus ist der zuverlässigste Weg, um Abweichungen zu erkennen, bevor sie zu Ausschuss werden – dies ist die Kontrollebene, die dafür sorgt, dass die Verpackung von Outdoor-Sportgeräten gleichmäßig über eine unregelmäßige Oberfläche geschützt wird, anstatt an den wichtigsten Stellen dünn zu sein.
Das Blasenformungs- und Luftverteilungssystem muss regelmäßig überprüft werden, um zu bestätigen, dass der Luftstrom gleichmäßig bleibt und die Blasengeometrie stabil bleibt, da eine Abweichung hier oft das früheste Anzeichen für ein sich entwickelndes Dickenproblem ist. Auf der Wickelseite müssen Spannung und Ausrichtung aktiv gesteuert werden, um Faltenbildung, Kantenabweichungen oder ungleichmäßige Rollenbildung zu verhindern, die alle einen guten Folienlauf in der allerletzten Produktionsphase in eine unbrauchbare Rolle verwandeln. Mechanische Übertragungskomponenten, einschließlich Getriebe und Antriebssysteme, sollten einem geplanten Schmier- und Inspektionsplan folgen und nicht einem reaktiven, da diese Komponenten am wahrscheinlichsten sind, mechanische Inkonsistenzen einzuführen, wenn sie sich abnutzen.
Das Herunterfahren verdient dieselbe Disziplin wie das Anfahren. Das Extrusionssystem und der Düsenkopf sollten einem kontrollierten Kühlprozess unterzogen werden, um thermische Spannungen und Materialabbau zu vermeiden, gefolgt von einer Systemspülung mit geeigneten Reinigungsmitteln, um eine Ansammlung von Restpolymer zu verhindern, bevor der nächste Lauf beginnt. Die vorbeugende Wartung während dieses Zeitfensters sollte die Inspektion von Luftverteilungskomponenten, die Kalibrierung von Sensoren und den Austausch von verschleißanfälligen Teilen auf der Grundlage der akkumulierten Betriebsstunden umfassen, anstatt auf einen sichtbaren Ausfall zu warten.
Präzise, in die Maschine integrierte Prozesssteuerung
Diese Vorsichtsmaßnahmen funktionieren, weil unsere 3–5-Schicht-Mittelgeschwindigkeits-Luftpolsterfolien-Extrusionsanlagen so konstruiert sind, dass jede einzelne Maßnahme leichter konsistent beizubehalten ist, nicht schwerer. Eine präzise Steuerung der Heizzonen, synchronisierter Mehrschichtvorschub und stabile Blasenformungs- und Wickelsysteme sind in die Plattform integriert, sodass Bediener einen Prozess innerhalb enger Toleranzen verwalten, anstatt eine Maschine zu kompensieren, die von selbst driftet. Für Kosmetikmarken, die sich keine sichtbaren Mängel leisten können, Leuchtenhersteller, die empfindliche Präzisionsteile schützen, oder Hersteller von Outdoor-Ausrüstung, die unregelmäßige und schwerere Produkte verpacken, macht dieses Maß an kontrollierter, wiederholbarer Produktion aus einer Luftpolsterfolienmaschine eine Quelle der Variabilität in einen zuverlässigen Teil der Verpackungslinie. Wenn Ihre aktuelle Ausrüstung Schwierigkeiten hat, diese Parameter konsistent zu halten, sind unsere 3–5-Schicht-Mittelgeschwindigkeits-Luftpolsterfolien-Extrusionsanlagen speziell dafür gebaut, diese Lücke zu schließen.