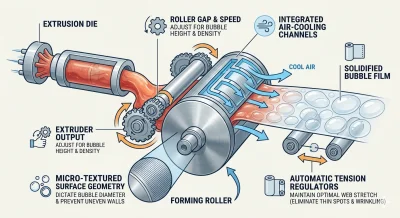
Une bulle éclatée isolée peut sembler un défaut mineur ; mais sur une ligne de production à grande vitesse, des incohérences répétées entraînent rapidement des rouleaux refusés, du gaspillage de matière et des coûts de production supplémentaires. Des parois de bulles irrégulières, des soudures faibles et des coussins d'air affaissés sont souvent associés à des conditions de formage instables, ce qui fait du rouleau formeur un composant critique du processus. Positionné directement après la filière d'extrusion, le rouleau formeur façonne le polymère fondu en une structure de bulles cohérente tout en aidant à contrôler la taille des bulles, l'uniformité des parois et la formation globale du film. Sa conception et sa stabilité de fonctionnement ont donc une influence directe sur la qualité et la régularité du film à bulles fini.
Pourquoi les conceptions traditionnelles de rouleaux formeurs restent insuffisantes
De nombreux défauts qui apparaissent dans le film à bulles fini prennent naissance à la surface même du rouleau. Les rouleaux plus anciens ou de moindre précision sont souvent usinés avec des textures de surface basiques qui n'ont jamais été conçues pour la régularité ; ce qui laisse l'épaisseur de la paroi des bulles inégalement répartie sur le film. Ces points minces deviennent précisément les endroits où les bulles éclatent en premier, que ce soit sur la ligne, dans un entrepôt ou pendant le transport.
La synchronisation est un autre point faible courant. Lorsque l'écartement du rouleau et la vitesse de rotation ne sont pas adaptés avec précision au débit de l'extrudeuse, la hauteur des bulles et la densité structurelle dérivent d'une production à l'autre, ce qui rend difficile le maintien de tolérances dimensionnelles serrées. Le refroidissement ajoute une couche de risque supplémentaire : sans un moyen rapide et fiable de solidifier le polymère semi-fondu juste après sa mise en forme, les structures de bulles peuvent s'affaisser ou se déformer avant de s'être complètement figées, en particulier à des vitesses de ligne élevées où le temps de stabilisation du polymère est réduit. De plus, lorsque le rouleau formeur n'est pas correctement coordonné avec le contrôle de la tension sur la largeur de la bande, le film est sujet aux points minces, au rétrécissement et au plissement de surface, bien avant que le rouleau n'atteigne le client. En plus de tout cela, de nombreux rouleaux à profil unique ne sont pas conçus pour s'adapter à différentes spécifications de produits ; ainsi, le passage d'une gamme d'épaisseurs ou de tailles de bulles à une autre implique souvent de longs changements mécaniques et des arrêts de production prolongés.
Où ces incohérences coûtent-elles le plus cher ?
L'impact pratique de la qualité du rouleau formeur devient le plus évident dans les applications où l'emballage ne laisse quasiment aucune marge d'erreur.
Dans l'emballage de composants automobiles et de pièces de machines de précision, des articles tels que les modules de capteurs, les roulements de précision et les ensembles d'instruments parcourent souvent de longues distances via une logistique transfrontalière et de multiples points de manutention. Ces pièces dépendent d'un film à bulles à haute densité et à forte résistance à la déformation par compression pour maintenir un soutien tout au long du parcours. Lorsque le contrôle de la densité par le rouleau formeur n'est pas précis, le soutien localisé s'affaiblit, et le résultat est une rayure de surface ou un dommage par impact sur des pièces qui sont souvent coûteuses à remplacer et difficiles à approvisionner rapidement.
Les produits en verre et en céramique présentent un défi différent. Ces articles sont extrêmement sensibles aux impacts localisés, et leurs formes irrégulières ainsi que leurs nombreux bords rendent difficile un emballage cohérent sans une structure de bulles uniforme et résiliente. Un rouleau formeur qui produit une épaisseur de paroi de bulle inégale a tendance à créer des points faibles précisément là où ils sont les plus dangereux : autour des coins et des bords. Ce sont les premières bulles à éclater lorsque le colis est secoué pendant le transport, laissant le produit sans amorti exactement là où il en a le plus besoin.

Formage de précision des bulles sur différentes configurations de machines
Nous concevons le rouleau formeur de nos plateformes de machines de fabrication de film à bulles autour de trois fonctions coordonnées, plutôt que de traiter le formage des bulles comme une simple étape mécanique. Le moulage géométrique de précision commence à la surface du rouleau, où des motifs micro-texturés sont conçus pour établir un diamètre de bulle initial cohérent et empêcher la répartition inégale des parois qui conduit à un éclatement prématuré. Cette géométrie est associée à un contrôle synchronisé du débit d'extrusion, où l'écartement du rouleau et la vitesse de rotation sont adaptés avec précision au débit de l'extrudeuse, maintenant ainsi la hauteur des bulles et la densité structurelle constantes sur toute la longueur de chaque production, sans dérive d'un lot à l'autre.
La stabilisation thermique rapide boucle la boucle. Des canaux de refroidissement à air intégrés solidifient le polymère chaud semi-fondu assez rapidement pour verrouiller la forme de la bulle avant que le risque d'affaissement structurel ne devienne un problème, même à des vitesses de ligne élevées où le temps de séjour est limité. Le rouleau formeur travaille également en coordination avec les régulateurs de tension automatiques de la machine, maintenant un étirement uniforme de la bande de sorte que les points minces, le rétrécissement et le plissement de surface sont traités dans le cadre du processus de formage, plutôt que corrigés après coup.
Cette ingénierie se traduit par des différences de performance mesurables selon la configuration de la machine. Sur les lignes à haute vitesse à 2 couches, le rouleau formeur supporte des vitesses de ligne continues dépassant 180 mètres par minute tout en maintenant une tolérance dimensionnelle des bulles à ±0,05 mm, ce qui augmente généralement la production par équipe de 12% à 15% par rapport aux conceptions de rouleaux standard. Sur les lignes de co-extrusion à haute vitesse à 7 couches, les rouleaux formeurs à zones multiples gèrent la complexité supplémentaire des structures multicouches, produisant des films à bulles ultra-minces et à haute barrière sans sacrifier l'intégrité des bulles ; une capacité particulièrement pertinente pour l'emballage électronique et médical, où les performances d'amorti et les propriétés de barrière sont importantes. Pour les machines à vitesse moyenne de 3 à 5 couches, un seul profil de rouleau couvre une large gamme d'épaisseurs de 0,2 mm à 2,5 mm, offrant aux fabricants la flexibilité de traiter diverses spécifications de produits tout en réduisant les temps d'arrêt pour changement mécanique jusqu'à 40%.
Pour les applications d'emballage de composants automobiles et de précision mentionnées précédemment, ce niveau de contrôle de la densité répond directement aux exigences de soutien et de résistance à la compression dont ces pièces ont besoin. Et pour l'emballage du verre et de la céramique, une géométrie de bulles précise et uniforme signifie que le film s'enroule proprement autour des formes irrégulières et des bords, sans les points faibles localisés qui provoquent une défaillance précoce des bulles.
Où va la technologie des rouleaux formeurs ?
La prochaine génération de conception de rouleaux formeurs repose sur des rouleaux à commande servo et à refroidissement actif, avec des boucles de rétroaction en temps réel. Ces systèmes utilisent la mesure infrarouge des bulles pour surveiller en continu la géométrie de la bulle pendant sa formation, ajustant automatiquement l'écartement du rouleau et les taux de refroidissement internes pour compenser les changements de température ambiante ou les fluctuations de l'indice de fluidité de la matière première. Pour les lignes de production avancées à haute vitesse de 3 à 5 couches et à 7 couches, ce type de contrôle réactif réduit les taux de défauts à presque zéro et ouvre la voie à la production régulière de structures de micro-bulles complexes, de films antistatiques et de matériaux d'emballage biodégradables que les anciens rouleaux statiques ne peuvent tout simplement pas traiter avec la même fiabilité.
Pour les fabricants qui évaluent une nouvelle machine de fabrication de film à bulles, le rouleau formeur est l'un des composants qu'il vaut le plus la peine de comprendre en détail, car c'est là que le polymère brut devient soit un amorti de protection fiable et structurellement sain, soit non. La géométrie de précision, le contrôle synchronisé du débit, le refroidissement rapide et, de plus en plus, le retour d'information intelligent par servo, sont ce qui distingue une machine de fabrication de film à bulles offrant une production constante et à haut rendement, d'une machine qui laisse la qualité au hasard.