Πώς ο Εξοπλισμός Παραγωγής Αεροπλάστ Σφραγίζει Τέλεια Κάθε Φουσκάλα;
2026-08-31
Στη βιομηχανική συσκευασία, η δομική ακεραιότητα ενός αερόμαξου είναι αυτό που τελικά καθορίζει αν τα μεταφερόμενα εμπορεύματα φτάνουν άθικτα. Η μικροπορώδης υφή, το ασυνεπές πάχος και η ασταθής γεωμετρία των φυσαλίδων είναι οι πιο κοινές αιτίες αστοχίας λόγω συμπίεσης σε συστήματα παραγωγής χαμηλού κόστους, και η ζημιά που προκαλούν σπάνια γίνεται αντιληπτή πριν το φορτίο βρεθεί εν κινήσει. Μια σωστά σχεδιασμένη μηχανή φιλμ φυσαλίδων εξαλείφει αυτά τα ελαττώματα στην πηγή, συνδυάζοντας ακριβή μηχανικό σχεδιασμό με προσεκτική επιστήμη υλικών σε κάθε στάδιο της διαδικασίας.
Τα Δομικά Αδύναμα Σημεία Πίσω από την Αστοχία Συμπίεσης
Οι περισσότερες αστοχίες λόγω συμπίεσης οφείλονται σε προβλήματα που ξεκίνησαν πολύ πριν το φιλμ φυσαλίδων εγκαταλείψει τη γραμμή παραγωγής. Ο χαλαρός έλεγχος θερμοκρασίας στην Τ-μήτρα είναι ένας από τους πιο συνηθισμένους υπαίτιους, καθώς ακόμα και μια μικρή απόκλιση σε όλο το πλάτος του ιστού δημιουργεί ραβδώσεις πάχους που αφήνουν λεπτά σημεία και αδύναμες ενώσεις σφράγισης διάσπαρτες σε ένα κατά τα άλλα χρησιμοποιήσιμο ρολό. Μόλις αυτή η αστάθεια εισέλθει στο τήγμα, τείνει να πολλαπλασιαστεί αντί να διορθωθεί, και η ροή ρητίνης που θα έπρεπε να σχηματίζει μια συνεπή δομική βάση καταλήγει να μεταφέρει αδύναμα σημεία στο πρώτο κιόλας στρώμα.
Τα προβλήματα πολλαπλασιάζονται από εκεί. Μηχανήματα χωρίς γνήσια συνεξώθηση πολλαπλών στρώσεων, ή με εξωτερικά στρώματα που δεν διαθέτουν ισχυρή συγγένεια θερμοσφράγισης, δυσκολεύονται να παράγουν φιλμ φυσαλίδων με πραγματική μακροχρόνια στεγανότητα, κάτι που γίνεται εμφανές μόνο μετά από εβδομάδες ή μήνες αποθήκευσης, όταν η προστασία έχει ήδη διαρρεύσει αθόρυβα. Ο ανακριβής έλεγχος κενού κατά τη διάπλαση των φυσαλίδων εισάγει ένα διαφορετικό είδος ελαττώματος, προκαλώντας λέπτυνση και ανομοιόμορφο πάχος τοιχώματος σε κάθε φυσαλίδα, αντί για το ομοιόμορφο ημισφαίριο που θα έπρεπε να έχει ένα καλοσχηματισμένο κύτταρο. Επιπλέον, η χαλαρή διαχείριση τάσης κατά τη διάπλαση επιτρέπει σε ημι-τηγμένες φυσαλίδες να κρεμούν, να υπερεκτείνονται ή να καταρρέουν πριν το πολυμερές κρυσταλλωθεί πλήρως, αναιρώντας κάθε ακρίβεια που υπήρχε νωρίτερα στη διαδικασία.
Πού μια Αδύναμη Σφράγιση Μετατρέπεται σε Πραγματική Απώλεια
Αυτές οι δομικές αδυναμίες δεν είναι απλώς ελαττώματα παραγωγής, μεταφράζονται άμεσα σε κατεστραμμένα εμπορεύματα και δαπανηρές απαιτήσεις αποζημίωσης σε συγκεκριμένες βιομηχανίες όπου η συσκευασία πρέπει να αντέξει υπό πραγματική πίεση. Τα γυάλινα και κεραμικά είδη υγιεινής που εξάγονται μέσω θαλάσσιων μεταφορών είναι ένα από τα πιο χαρακτηριστικά παραδείγματα, καθώς αυτά τα φορτία περνούν εβδομάδες ή ακόμα και μήνες σε διαμετακόμιση πριν φτάσουν στον προορισμό τους. Η μακροχρόνια συγκράτηση αέρα δεν είναι προαιρετική σε αυτό το πλαίσιο, είναι το ίδιο το νόημα της συσκευασίας, και ένα φιλμ φυσαλίδων με έστω και μια μικρο-διαρροή έχει ουσιαστικά αποτύχει πολύ πριν το κοντέινερ φτάσει στο λιμάνι, αφήνοντας εύθραυστα προϊόντα χωρίς ουσιαστική προστασία όταν τη χρειάζονται περισσότερο.
Τα εξαρτήματα μηχανημάτων εξωτερικού χώρου και τα εργαλεία υλικού παρουσιάζουν ένα διαφορετικό είδος πίεσης στην ίδια υποκείμενη αδυναμία. Αυτά τα φορτία είναι βαριά, ακανόνιστου σχήματος και συχνά στοιβάζονται για μεγάλες περιόδους αποθήκευσης, γεγονός που ασκεί διαρκή συμπίεση στη δομή της φυσαλίδας και όχι μια μεμονωμένη κρούση. Η ασυνέπεια στο πάχος τοιχώματος σε αυτό το σενάριο δεν είναι αισθητικό ζήτημα, είναι το ακριβές σημείο όπου μια φυσαλίδα θα συμπιεστεί και θα αστοχήσει υπό διαρκές βάρος, και μόλις καταρρεύσει ένα τμήμα, το φορτίο από πάνω χάνει τη στήριξη και ολόκληρη η στοιβάδα γίνεται ευάλωτη.
Πού Ξεκινά Πραγματικά η Τέλεια Σφράγιση
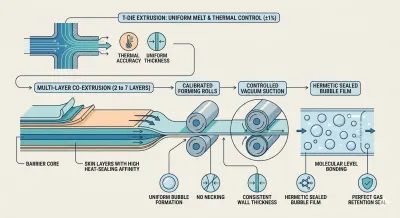
Η τελειοποίηση της σφράγισης σε κάθε φυσαλίδα ξεκινά πολύ πριν η ίδια η φυσαλίδα πάρει μορφή, στην Τ-μήτρα όπου καθιερώνεται η κατανομή του τήγματος σε όλο το πλάτος του ιστού. Οι προηγμένες Τ-μήτρες διατηρούν τη διακύμανση θερμοκρασίας κάτω από συν ή πλην ένα τοις εκατό, και αυτό το επίπεδο θερμικής ακρίβειας είναι που εξαλείφει τις ραβδώσεις πάχους που ευθύνονται για τα λεπτά σημεία και τις αδύναμες ενώσεις σφράγισης στη συνέχεια. Μια σταθερή, καλά ελεγχόμενη ροή ρητίνης σε αυτό το στάδιο αποτρέπει τον σχηματισμό δομικών αδύναμων σημείων στο πρώτο στρώμα, πράγμα που σημαίνει ότι κάθε επόμενο στάδιο της διαδικασίας βασίζεται σε μια συνεπή βάση αντί να αντισταθμίζει μια ατελή.
Χτίζοντας Στεγανότητα στην Ίδια τη Δομή του Στρώματος
Από εκεί, η συνεξώθηση πολλαπλών στρώσεων είναι αυτό που μετατρέπει ένα δομικά υγιές φιλμ σε ένα πραγματικά αεροστεγές. Γραμμές παραγωγής που κυμαίνονται από διαμορφώσεις 2 στρώσεων έως μηχανές φιλμ φυσαλίδων 7 στρώσεων υψηλής ταχύτητας μεγάλης χωρητικότητας χρησιμοποιούν λειτουργική στρωματοποίηση για να εξυπηρετήσουν δύο σκοπούς ταυτόχρονα, με ένα δομικό κεντρικό στρώμα να παρέχει ακαμψία, ενώ τα εξωτερικά στρώματα (δέρματα) είναι σχεδιασμένα ειδικά για υψηλή συγγένεια θερμοσφράγισης. Όταν αυτά τα στρώματα περνούν μαζί μέσα από βαθμονομημένους κυλίνδρους διάπλασης, συνδέονται σε μοριακό επίπεδο αντί απλά να συγχωνεύονται στην επιφάνεια, και αυτός ο συγκεκριμένος συνδυασμός θερμότητας και πίεσης επαφής είναι που δημιουργεί μια ερμητική σφράγιση ικανή να αποτρέψει τη διαπέραση αερίων σε μεγάλους κύκλους αποθήκευσης, ακριβώς το είδος αξιοπιστίας μακρών αποστάσεων από το οποίο εξαρτάται η συσκευασία γυαλιού και κεραμικών για θαλάσσιες μεταφορές.
Έλεγχος Ακριβείας Κενού για Κάθε Κύτταρο
Η επίτευξη του σωστού σχήματος της φυσαλίδας είναι μια ξεχωριστή μηχανική πρόκληση, και είναι αυτή στην οποία οι μηχανές φιλμ φυσαλίδων 2 στρώσεων χαμηλής ταχύτητας και 2 στρώσεων μέσης ταχύτητας είναι ειδικά ρυθμισμένες να επιλύουν για εφαρμογές όπου τόσο η αποδοτικότητα υλικού όσο και η αντοχή σφράγισης έχουν σημασία. Η ελεγχόμενη αναρρόφηση κενού μέσα στον κύλινδρο διάπλασης τραβά ομοιόμορφα το τηγμένο φιλμ σε κάθε κοιλότητα, και αυτή η ομοιόμορφη έλξη είναι που αποτρέπει τη λέπτυνση, διατηρώντας παράλληλα σταθερά το ύψος και τη διάμετρο της φυσαλίδας από το ένα κύτταρο στο επόμενο. Το αποτέλεσμα είναι ένα ομοιόμορφο πάχος τοιχώματος σε ολόκληρο το ημισφαίριο κάθε φυσαλίδας, που είναι ακριβώς η ιδιότητα που εμποδίζει μια στοιβαγμένη φόρτωση εργαλείων υλικού ή εξαρτημάτων μηχανημάτων από το να αναπτύξει το είδος του αδύναμου σημείου που καταρρέει υπό διαρκή πίεση.
Διατηρώντας το Σχήμα Μέχρι να Σταθεροποιηθεί
Τίποτα από αυτή την ακρίβεια δεν έχει σημασία αν η φυσαλίδα δεν μπορεί να διατηρήσει το σχήμα της ενώ το πολυμερές ολοκληρώνει την κρυστάλλωση, γι' αυτό και οι μηχανές φιλμ φυσαλίδων πολλαπλών στρώσεων βασίζονται σε αυτοματοποιημένο έλεγχο τάσης κλειστού βρόχου σε όλο το στάδιο διάπλασης. Αισθητήρες παρακολουθούν συνεχώς την τάση του ιστού και προσαρμόζουν δυναμικά τους ρυθμούς τροφοδοσίας, αποτρέποντας το κρέμασμα ή την υπερέκταση που διαφορετικά θα παραμόρφωνε τη γεωμετρία της φυσαλίδας πριν προλάβει να σταθεροποιηθεί. Αυτό το ίδιο σύστημα μεταφέρει τη δομική ακεραιότητα του φιλμ από τον κύλινδρο διάπλασης μέχρι τον τελικό σταθμό περιτύλιξης, έτσι ώστε το σχήμα της φυσαλίδας που μετράται στην μήτρα να παραμένει άθικτο όταν ολοκληρωθεί το ρολό.
Κλείνοντας τον Βρόχο για Σχεδόν Μηδενική Διαρροή
Στην κορυφή αυτού του συστήματος, οι μηχανές φιλμ φυσαλίδων 7 στρώσεων υψηλής ταχύτητας συνδέουν τη συνέπεια της ροής ρητίνης απευθείας με τη συνολική ταχύτητα γραμμής μέσω συνεχούς βαθμονόμησης κλειστού βρόχου. Η πίεση εξώθησης βαθμονομείται σε πραγματικό χρόνο έναντι των ρυθμών ψύξης, και αυτός ο συνεχής συγχρονισμός μειώνει τις μικρο-διαρροές κατά περίπου 99,8 τοις εκατό σε σύγκριση με παλαιότερα, καθαρά μηχανικά συστήματα που βασίζονται σε στατικές ρυθμίσεις αντί για ζωντανή ανατροφοδότηση. Η αεροστεγής σφράγιση που παράγεται είναι αρκετά αξιόπιστη ώστε να υποστηρίξει μια μείωση 15% στο πάχος του φιλμ χωρίς να θυσιάσει την αποδοτικότητα προστασίας ή την αντίσταση στη συμπίεση, πράγμα που μεταφράζεται άμεσα σε χαμηλότερο κόστος υλικού τόσο για συσκευασίες μαζικών εξαγωγών όσο και για βαριές βιομηχανικές συσκευασίες.
Μηχανική Κάθε Στρώματος της Σφράγισης
Ένα πραγματικά αξιόπιστο αερόμαξο δεν είναι ποτέ αποτέλεσμα ενός μόνο χαρακτηριστικού, προκύπτει από τη συνδυαστική ακρίβεια σε κάθε στάδιο, από τη θερμική ακρίβεια της Τ-μήτρας μέχρι τη μοριακή σύνδεση των στρωμάτων, τον ελεγχόμενο σχηματισμό κενού, τη δυναμική διαχείριση τάσης και τη βαθμονόμηση της διαδικασίας κλειστού βρόχου. Αυτό είναι το πρότυπο που ενσωματώνουμε σε κάθε μηχανή εξώθησης φιλμ φυσαλίδων που κατασκευάζουμε, επειδή οι πελάτες που αποστέλλουν γυάλινα και κεραμικά προϊόντα σε όλη την υδρόγειο ή στοιβάζουν βαριά υλικά για μήνες σε μια αποθήκη δεν μπορούν να αντέξουν οικονομικά μια φυσαλίδα που αποτυγχάνει αθόρυβα. Όταν κάθε στάδιο της διαδικασίας είναι σχεδιασμένο με την ίδια ανοχή, το αποτέλεσμα είναι ένα φιλμ όπου κάθε φυσαλίδα διατηρεί τη σφράγισή της, είτε ανοιχτεί την ίδια εβδομάδα που παρήχθη είτε μετά από ένα μακρύ ταξίδι σε όλο τον κόσμο.