拉伸膜機設備:300%拉伸倍率大幅降低成本
2026-10-20
傳統單層拉伸膜需要較厚規格才能維持負載保持力。這單一妥協導致樹脂消耗量增加、薄膜斷裂頻繁,以及每棧板成本上升。專為多層共擠技術設計的拉伸膜擠出機徹底消除了此權衡。精密的模頭幾何結構與平衡的層狀架構,提供了優異的黏著性、耐穿刺性與延伸性。
單層薄膜的局限性
單層薄膜將所有功能都賦予一種配方:抗拉強度、耐穿刺性與黏著性,全都在競爭同一種樹脂化學特性。沒有任何一種配方能同時最佳化這三者。製造商透過增加厚度來彌補,這種補救方式既粗略又無效率。較厚的膜卷消耗更多樹脂,耗損更快,且需要更頻繁的換卷。單層薄膜也缺乏強化核心層,因此在高度預拉伸張力下更容易破裂。這些無效率因素相互疊加,使得包裝管理者最密切關注的每棧板成本指標持續攀升。
承載性能至關重要的應用
電池模組與光伏板包裝對性能要求極為嚴苛。負載沉重,邊緣常帶有鋸齒,一次刺穿就可能損壞昂貴的元件。傳統的厚單層薄膜能夠應付這些條件,但卻必須犧牲重量效率並增加材料成本。
瓦楞紙箱棧板堆疊則呈現不同的挑戰:光學透明度。倉庫人員需要在裝載和暫存期間,透過包裝膜確認標籤和紙箱數量。足以承受負載的厚單層薄膜,往往在過程中犧牲了透明度。
建築保溫材料則引入了另一個變數——彈性回復力。體積龐大但重量輕的貨物在運輸過程中會移動,除非薄膜能在整個運輸旅程中(而非僅在包裝時)持續維持張力。來自舊式單層生產線的薄膜,其回復力會過早喪失,這是造成保溫材料捆紮鬆散的常見元兇。
多層共擠技術帶來的改變
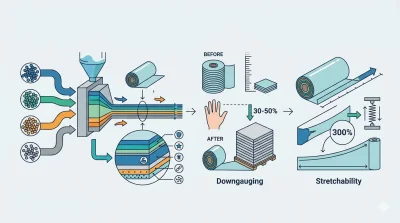
多層拉伸膜擠出機將功能分散到專用層中,而非讓單一配方負擔過重。彈性核心層吸收拉伸負載;高彈性模數的表層則負責控制黏著性與表面保護。增黏劑、抗黏結劑與紫外線穩定劑在此架構中佔據精確位置,在最大限度地減少材料用量的同時,最大化性能表現。
與單層薄膜相比,此配置可實現約30%至50%的減薄,而不損害重型棧板所需的機械強度——這直接解決了困擾電池與面板包裝的重量問題。精確的擠出控制還能實現高達300%的延伸率,使薄膜在斷裂前的長度增加兩倍。其效益是:每卷膜可包裝更多棧板,減少中斷次數,並維持瓦楞紙箱堆疊線的持續產能。獨立的層別調整更進一步允許最佳化外層,以達到彈性回復力與持久黏著性,賦予保溫材料負載單層薄膜無法可靠比擬的持續保持力。
依應用匹配層狀結構
不同應用很少有完全相同的需求,因此多層拉伸膜擠出機被設計成幾種不同的配置。五層結構包含兩個附加功能層,可實現極致的減薄、卓越的耐穿刺性以及精確的添加劑配置——是處理如電池模組和光伏板等嚴苛負載的理想解決方案,因為單次刺穿就會造成可觀的成本。三層配置是業界標準,在典型的A/B/C或A/B/A架構中平衡厚度均勻性與黏著控制,適用於如紙箱堆疊等一般用途的棧板包裝。兩層配置則為基礎捆紮提供了一種更精簡的共擠方案,在資本效率優先的情況下,提供一致的層分佈與抗撕裂性。
連續負載下的自動化與厚度一致性
層狀架構只解決了一半的問題。要在長時段輪班中實現可重複的性能,取決於製程控制。全自動配置整合了伺服驅動收卷機、自動張力調節與即時厚度監控,可將厚度公差維持在約一微米內——這對於如大規模瓦楞紙箱包裝線等高產量、連續性作業至關重要。半自動配置則犧牲部分連續產量,換取在不同層狀結構間快速切換配方,適合在負載類型間交替作業的場合——例如這一班處理重型電池包裝,下一班處理輕型保溫材料捆紮——而無需漫長的設定時間。
成本影響是可量化的
與單層薄膜基準進行直接比較,最能清楚說明其優勢。從20微米的單層薄膜轉換為12微米的多層薄膜,可大幅減少每棧板的樹脂消耗量。搭配穩定的300%拉伸比,相同的原料體積現在可以包裝顯著更多的棧板。這種厚度控制與延伸效率之間的協同作用,通常可使包裝總支出降低15%至25%——無論是保護光伏貨物、瓦楞紙箱還是保溫材料捆紮,這都是一個顯著的數字。
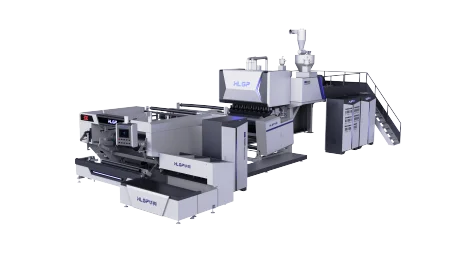
我們設計製造兩層、三層和五層配置的多層拉伸膜擠出機,並輔以全自動及半自動收卷選項,使層狀結構與自動化程度能精確匹配負載需求,而非強迫妥協。無論優先考量的是高價值貨物的最大耐穿刺性、高產量棧板包裝所需的可靠透明度與黏著性,還是體積龐大、重量輕的材料的持續保持力,我們的共擠生產線都能提供直接轉化為降低包裝支出的減薄能力、延伸率與厚度一致性。