大型氣泡膜製造設備提升訂單響應效率:先進擠出工藝
2026-09-03
在快速演進的物流產業中,快速完成訂單的能力已成為核心競爭優勢,其重要性甚至超越價格,成為留住大量客戶的關鍵因素。隨著電子商務與工業供應鏈朝向當日或次日送達的目標前進,包裝材料不再能視為提前數週訂購的靜態庫存項目。現代的氣泡膜擠出機不再僅被定位為生產設備,更成為壓縮從接單到出貨整體時程的戰略工具。
依賴外部氣泡膜供應的隱藏成本
依賴向第三方供應商採購成品氣泡膜的廠房,從下單到收到可用材料,通常需要七到十四天的交期。在需求可預測的時期,這段時間差或許尚可管理;但當訂單量意外暴增,或客戶要求的包裝規格超出供應商標準庫存範圍時,便會成為嚴重負擔。外部供應鏈的靈活度根本無法跟上現代物流作業所需的速度。
第二個常見障礙涉及換線靈活性。許多生產線的設計初衷是為了長時間、不間斷地生產單一薄膜規格,因此,切換氣泡高度、薄膜密度或厚度規格往往是一個緩慢且通常需要手動操作的過程。對於同時處理多樣化少量多樣訂單與大量訂單的廠房而言,這種僵化性迫使其在效率與回應速度之間做出選擇,而兩者通常難以兼得。
倉儲空間則構成第三層摩擦。成品氣泡膜捲相對於其重量而言體積龐大,會佔用大量樓板面積,且需要專用搬運設備在儲存區與包裝站之間進行移動。在貨物離開廠房之前,內部物流鏈中的每一個額外步驟都會增加訂單處理時間。
自備生產能力對物流營運的重要性
氣泡膜之所以仍是電子商務、電子產品與工業運輸中最廣泛使用的緩衝材料之一,正是因為它能以輕量與低成本提供可靠的保護。然而,隨著物流期望轉向當日處理,氣泡膜的戰略價值已不再僅限於材料本身,更在於廠房能多快按需生產。自行生產緩衝材料的營運單位能夠獲得外部採購無法比擬的供應鏈自主性,特別是在第三方供應商交期往往更長的出貨旺季。這種轉向現場按需生產的趨勢,已成為決定哪些廠房能持續達成高標準物流目標的關鍵因素。
設備設計如何轉化為更快的訂單回應
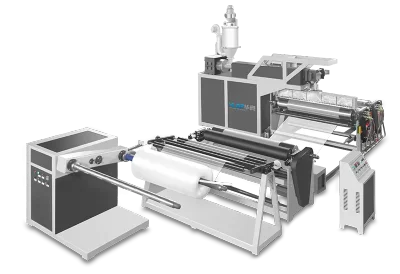
訂單回應效率很少來自單一升級,而是來自多項設備設計在生產與物流週期的不同階段協同運作。配備七層高速氣泡膜機或3–5層高速氣泡膜機的廠房,可以在收到訂單的當下就地在現場生產高品質緩衝材料,而無需等待外部採購週期。這種從「採購與等待」轉變為「按需生產」的模式,使得當日訂單處理成為可實現的營運標準,而非偶爾為之的例外。
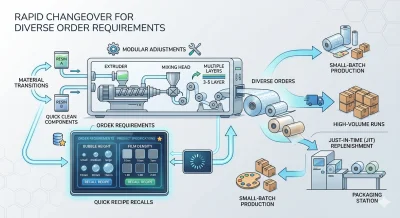
然而,訂單回應速度不僅取決於總產出,更取決於生產線能多快在不同規格之間切換。兩層中速氣泡膜機或3–5層中速氣泡膜機的設計圍繞著快速配方調用,使操作員能迅速調整氣泡高度與薄膜密度,以滿足特定客戶需求。模組化調整能力進一步縮短了材料轉換期間的停機時間,讓同時處理少量多樣特殊訂單與大量標準訂單的廠房,無需犧牲其中一方來服務另一方。這對於即時補貨模式尤其重要,在這種模式下,包裝站需要持續獲得供應,而無需等待外部供應商送貨。
對於面臨訂單量突然激增的廠房而言,持續高速產出成為決定生產能力是否會變成瓶頸的關鍵因素。高速生產線搭配自動化雙塔收卷系統與飛刀切換技術,專為支援長時間連續運轉而設計,確保在尖峰需求期間物料持續流動,無需在每次換捲時依賴人工干預。這種產能與自動化的結合,使得廠房能夠在物流壓力最大的時期跟上訂單量。
如果薄膜本身有缺陷,那麼所有回應速度都將失去意義,因為一次失敗的生產只會將延遲進一步推向生產時程的下游。在整個設備系列中——包括兩層低速與3–5層低速氣泡膜機——精準的PID溫度控制在避免此問題上扮演核心角色。快速達到最佳擠出溫度有助於加快啟動穩定性,這意味著換線後可以更快開始生產,而無需冗長的預熱時間。在整個運轉過程中保持穩定的溫度控制,也能減少氣泡塌陷與厚度不均,這兩種情況是導致材料報廢與耗時重工的最常見原因。對於時間壓力下的營運來說,消除可避免的品質爭議與原始生產速度同等重要。
訂單回應效率也取決於廠房管理內部流程的效率,而不僅僅是擠出薄膜的速度。以原料LDPE顆粒為輸入的高速機器,使廠房能用體積緊湊的樹脂儲存取代佔空間的預製氣泡布捲,從而釋放原本用於存放成品捲的樓板面積。這種物理佔地面積的減少,也同時削減了將材料從儲存區移至包裝線所需的內部搬運步驟,在效率討論中常被忽略的環節上,消除了從接單到出貨流程中的摩擦。
打造訂單回應型包裝作業
壓縮從接單到出貨的時程,需要的遠不止單一升級,而是依賴生產能力、換線靈活性、持續產能、品質穩定性與倉儲效率的協同運作。一台設計精良的氣泡膜擠出機能夠同時應對這些面向,賦予物流作業內部能力,以現代物流所需的速度回應訂單,而非持續依賴外部供應時程。對於希望提升訂單回應效率並減少對第三方交期依賴的廠房而言,評估高速、中速與精準控溫擠出設備的適當組合,是打造一個能跟上產業發展腳步的包裝作業的重要一步。