Uma única bolha estourada pode parecer um defeito menor, mas em uma linha de produção de alta velocidade, inconsistências repetidas podem levar rapidamente a rolos rejeitados, desperdício de material e custos adicionais de produção. Paredes de bolha irregulares, selos fracos e almofadas de ar colapsadas podem estar frequentemente associados a condições de formação instáveis, tornando o rolo formador um componente crítico no processo. Posicionado diretamente após a matriz de extrusão, o rolo formador molda o polímero fundido em uma estrutura de bolha consistente, ajudando a controlar o tamanho da bolha, a uniformidade da parede e a formação geral do filme. Seu design e estabilidade operacional, portanto, têm uma influência direta na qualidade e consistência do filme bolha acabado.
Por que os Projetos Tradicionais de Rolo Formador Continuam Deixando a Desejar
Muitos dos defeitos que aparecem no filme bolha acabado começam na própria superfície do rolo. Rolos mais antigos ou de baixa precisão são frequentemente usinados com texturas de superfície básicas que nunca foram projetadas para consistência, o que deixa a espessura da parede da bolha distribuída de forma desigual pelo filme. Esses pontos finos tornam-se exatamente os pontos onde as bolhas estouram primeiro, seja na linha, no armazém ou durante o transporte.
A sincronização é outro ponto fraco comum. Quando a folga do rolo e a velocidade rotacional não são combinadas precisamente com a produção da extrusora, a altura da bolha e a densidade estrutural variam de uma tiragem de produção para a outra, dificultando a manutenção de tolerâncias dimensionais rigorosas. O resfriamento adiciona uma camada adicional de risco — sem uma maneira rápida e confiável de solidificar o polímero semimole imediatamente após ser moldado, as estruturas de bolha podem colapsar ou deformar antes de se fixarem completamente, especialmente em velocidades de linha mais altas, onde há menos tempo para o polímero se estabilizar sozinho. E quando o rolo formador não está devidamente coordenado com o controle de tensão ao longo da teia, o filme fica propenso a pontos finos, estricção e enrugamento superficial que aparecem bem antes do rolo chegar ao cliente. Além de tudo isso, muitos rolos de perfil único não são projetados para se adaptar a diferentes especificações de produto, então a alternância entre faixas de calibre ou tamanhos de bolha geralmente significa longas trocas mecânicas e tempo de inatividade prolongado.
Onde Essas Inconsistências Realmente Custam Mais
O impacto prático da qualidade do rolo formador torna-se mais claro em aplicações onde a embalagem tem quase nenhuma margem para erro.
Na embalagem de componentes automotivos e peças de máquinas de precisão, itens como módulos sensores, rolamentos de precisão e conjuntos de instrumentos frequentemente percorrem longas distâncias através de logística transfronteiriça e múltiplos pontos de manuseio. Essas peças dependem de filme bolha com alta densidade e forte resistência à deformação compressiva para manter o suporte durante toda a jornada. Quando o controle de densidade do rolo formador não é preciso, o suporte localizado enfraquece, e o resultado é arranhões superficiais ou danos por impacto em peças que são frequentemente caras para substituir e difíceis de obter rapidamente.
Os produtos de vidro e cerâmica apresentam um desafio diferente. Esses itens são extremamente sensíveis a impactos localizados, e suas formas irregulares e inúmeras bordas dificultam um embrulho consistente com qualquer coisa menos que uma estrutura de bolha uniforme e resiliente. Um rolo formador que produz espessura de parede de bolha irregular tende a criar pontos fracos exatamente onde são mais perigosos — ao redor de cantos e bordas — e essas são as primeiras bolhas a estourar quando a embalagem é sacudida no transporte, deixando o produto sem amortecimento exatamente onde mais precisava.

Formação de Bolhas de Precisão em Diferentes Configurações de Máquina
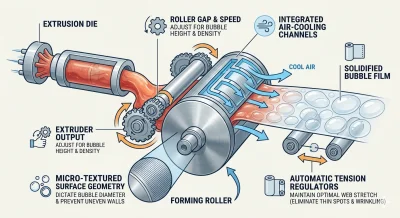
Projetamos o rolo formador em nossas plataformas de máquina de fabricação de filme bolha em torno de três funções coordenadas, em vez de tratar a formação de bolhas como uma única etapa mecânica. A moldagem geométrica de precisão começa na superfície do rolo, onde padrões microtexturizados são projetados para definir um diâmetro inicial de bolha consistente e evitar a distribuição desigual da parede que leva ao estouro prematuro. Essa geometria é combinada com o controle de fluxo de extrusão sincronizado, onde a folga do rolo e a velocidade rotacional são combinadas precisamente com a produção da extrusora, mantendo a altura da bolha e a densidade estrutural consistentes ao longo de toda a tiragem, em vez de variar de lote para lote.
A estabilização térmica rápida fecha o ciclo. Canais de resfriamento a ar integrados solidificam o polímero quente e semimole rápido o suficiente para travar a forma da bolha antes que o colapso estrutural se torne um risco, mesmo em velocidades de linha altas onde o tempo de permanência é limitado. O rolo formador também funciona em coordenação com reguladores automáticos de tensão em toda a máquina, mantendo um estiramento uniforme da teia para que pontos finos, estricção e enrugamento superficial sejam tratados como parte do processo de formação, em vez de corrigidos depois.
Esta engenharia se traduz em diferenças de desempenho mensuráveis dependendo da configuração da máquina. Em linhas de alta velocidade de 2 camadas, o rolo formador suporta velocidades de linha contínuas superiores a 180 metros por minuto, mantendo a tolerância dimensional da bolha dentro de ±0,05 mm, o que tipicamente aumenta a produção por turno em 12% a 15% em comparação com projetos de rolo padrão. Em linhas de coextrusão de alta velocidade de 7 camadas, rolos formadores de múltiplas zonas lidam com a complexidade adicional de estruturas multicamadas, produzindo filmes bolha ultrafinos e de alta barreira sem sacrificar a integridade da bolha — uma capacidade especialmente relevante para embalagens eletrônicas e médicas, onde tanto o desempenho de amortecimento quanto as propriedades de barreira são importantes. Para máquinas de velocidade média de 3 a 5 camadas, um único perfil de rolo lida com uma ampla faixa de calibre de 0,2 mm a 2,5 mm, dando aos fabricantes a flexibilidade para executar diversas especificações de produto, reduzindo o tempo de inatividade para troca mecânica em até 40%.
Para as aplicações de embalagem de componentes automotivos e de precisão mencionadas anteriormente, este nível de controle de densidade aborda diretamente os requisitos de suporte e resistência à compressão que essas peças exigem. E para embalagens de vidro e cerâmica, a geometria de bolha precisa e uniforme significa que o filme envolve de forma limpa formas irregulares e bordas sem os pontos fracos localizados que causam falha precoce da bolha.
Para Onde a Tecnologia de Rolo Formador está Caminhando
A próxima geração de design de rolo formador está sendo construída em torno de rolos acionados por servo, resfriados ativamente com loops de feedback em tempo real. Esses sistemas usam medição infravermelha de bolhas para monitorar continuamente a geometria da bolha à medida que se forma, ajustando automaticamente a folga do rolo e as taxas de resfriamento interno para compensar mudanças de temperatura ambiente ou flutuações no índice de fluidez da matéria-prima. Para linhas de produção avançadas de 3 a 5 camadas de alta velocidade e de 7 camadas, este tipo de controle responsivo aproxima as taxas de defeitos de zero e abre a porta para a produção consistente de estruturas complexas de microbolhas, filmes antiestáticos e materiais de embalagem biodegradáveis que projetos de rolo estáticos mais antigos simplesmente não conseguem lidar com a mesma confiabilidade.
Para fabricantes que avaliam uma nova máquina de fabricação de filme bolha, o rolo formador é um dos componentes que mais vale a pena entender em detalhes, porque é onde o polímero bruto se torna um amortecimento protetor confiável e estruturalmente sólido — ou não. Geometria de precisão, controle de fluxo sincronizado, resfriamento rápido e, cada vez mais, feedback servo inteligente, são o que separa uma máquina de fabricação de filme bolha que produz saída consistente e de alto rendimento daquela que deixa a qualidade ao acaso.