Hoe Fabricage Apparatuur voor Stretchfolie Af te Stellen voor Enkelzijdige of Tweezijdige Kleefkracht
2026-08-19
Het bereiken van consistente enkelzijdige of tweezijdige kleefkracht is een belangrijke uitdaging in de moderne productie van stretchfolie. Naarmate foliediktes afnemen en productiesnelheden toenemen, kunnen kleine variaties in additiefdosering, laagdikte, smelttemperatuur en koelomstandigheden de kleefprestaties aanzienlijk beïnvloeden. Traditionele extrusieapparatuur is vaak sterk afhankelijk van handmatige aanpassingen en operatorervaring, wat kan leiden tot ongelijke additiefverdeling, overmatige migratie, thermische degradatie, blokkeren en onnodig materiaalverlies. Een moderne productiemachine voor stretchfolie biedt nauwkeurigere controle over deze variabelen, waardoor het eenvoudiger wordt om verschillende kleefstructuren te produceren met stabiele en reproduceerbare resultaten.
Waarom Kleefkrachtbeheersing Belangrijk is bij de Productie van Stretchfolie
Stretchfolie wordt veel gebruikt voor palletwikkelen, logistiek, magazijnverpakkingen, exportverpakkingen en industriële ladingzekering. De kleefkracht heeft direct invloed op hoe veilig producten tijdens transport en opslag verpakt blijven.
Enkelzijdige kleefkracht is ontworpen om sterkere hechting aan één oppervlak te bieden, terwijl het tegenoverliggende oppervlak relatief glad of met lage kleefkracht blijft. Deze structuur helpt de folie de lading vast te pakken, terwijl ongewenste hechting tussen aangrenzende folielagen tijdens het afwikkelen wordt verminderd. Het is geschikt voor toepassingen waarbij gecontroleerde vrijgave en soepel rolhanteren belangrijk zijn.
Tweezijdige kleefkracht biedt hechting aan beide oppervlakken en kan worden gebruikt waar sterk interlaagcontact vereist is. Overmatige hechting kan echter blokkeren, moeilijk afwikkelen of instabiel rolhanteren veroorzaken. Het doel is daarom niet maximale kleefkracht, maar gecontroleerde kleefkracht die past bij de toepassing en folliespecificatie.
Het Afstellen van de Extrusielijn voor Stretchfolie voor Enkelzijdige Kleefkracht
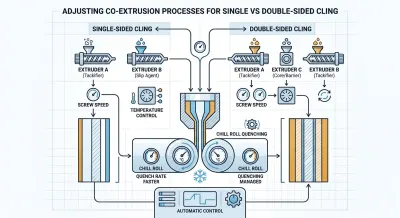
Enkelzijdige kleefkracht wordt normaal gesproken geproduceerd met een meerlaagse gietfoliestructuur, zoals een configuratie met drie of vijf lagen. De kleeffunctie is geconcentreerd in de aangewezen buitenste laag, terwijl het tegenoverliggende oppervlak kan worden geformuleerd met geschikte glij-eigenschappen.
PIB of een compatibel kleefmasterbatch kan in de kleeflaag worden geïntroduceerd, terwijl erucamide of een ander geschikt glijadditief op het tegenoverliggende oppervlak kan worden gebruikt wanneer lagere hechting vereist is. De werkelijke dosering moet worden bepaald op basis van het geselecteerde hars-systeem, additiefleverancier aanbevelingen en het vereiste kleefniveau, in plaats van een vaste verhouding voor elk product te gebruiken.
Stabiele laagverdeling is even belangrijk. Elke extrusie-eenheid moet een consistente output handhaven, zodat de functionele laag binnen het ontworpen diktebereik blijft. Schroefsnelheid, toevoersnelheid en laagverhouding moeten worden gecoördineerd om lokale variaties te voorkomen die de effectieve oppervlakteconcentratie van het kleefadditief kunnen veranderen.
Temperatuurbeheersing vereist ook zorgvuldige aandacht. Overmatige smelttemperatuur of lange verblijftijd kan bepaalde additieven en polymeersystemen beïnvloeden, terwijl onvoldoende temperatuur kan leiden tot slechte smelting en dispersie. Cilinder- en T-die temperaturen moeten daarom worden geoptimaliseerd op basis van de specifieke hars- en additiefcombinatie.
Nadat de smelt de T-die verlaat, helpt gecontroleerde koeling op de chillrol de foliestructuur te stabiliseren. Geschikte chillroltemperatuur en contactomstandigheden kunnen een consistente folievorming ondersteunen en ongewenste additiefbeweging beperken. Koeling moet altijd worden overwogen in samenhang met foliedikte en lijnsnelheid.
| Vergelijking | Enkelzijdige Kleefkracht | Tweezijdige Kleefkracht |
|---|---|---|
| Kleefoppervlak | Kleefkracht aan één zijde, met de tegenoverliggende zijde ontworpen voor lagere hechting of betere glij-eigenschappen | Kleefkracht aan beide zijden voor sterkere interlaaghechting |
| Additiefverdeling | Kleefadditief is voornamelijk geconcentreerd in één buitenste laag | Kleefadditieven zijn verdeeld over beide buitenste lagen |
| Foliestructuur | Geschikt voor meerlaagse structuren met afzonderlijke kleef- en glijfuncties | Gebruikt een meerlaagse structuur met twee functionele kleeflagen |
| Procesbeheersing | Richt zich op laagverhouding, additiefdosering, koeling en soepel afwikkelen | Vereist gebalanceerde laagoutput, koeling, additiefdosering en wikkelspanning |
| Belangrijkste Toepassingen | Palletwikkelen, logistiek, magazijn en algemene verpakking | Zware wikkeltoepassingen en toepassingen die sterkere ladingzekering vereisen |
Het Afstellen voor Tweezijdige Kleefkracht
Tweezijdige kleefkracht vereist dat beide buitenoppervlakken gecontroleerde hechting bieden. In een symmetrische meerlaagse structuur kunnen compatibele kleefformuleringen in beide buitenste lagen worden geïntroduceerd, terwijl de kern mechanische ondersteuning biedt en de twee functionele oppervlakken scheidt.
De twee extrusie-eenheden voor de buitenste lagen moeten een gesynchroniseerde output handhaven. Nauwkeurige voeding en stabiele schroefsnelheden helpen om de twee kleeflagen op de beoogde dikte te houden. Als één zijde aanzienlijk meer materiaal ontvangt dan de andere, kan de afgewerkte folie inconsistente kleefprestaties vertonen.
De kernlaag kan ook helpen bij het beheersen van de interactie tussen de twee oppervlakteformuleringen. Een geschikte kernharsstructuur biedt mechanische sterkte en scheidt de functionele lagen. Additiefmigratie hangt echter af van polymeercompatibiliteit, temperatuur, moleculaire mobiliteit, laagdikte en opslagtijd, dus de kern mag niet worden beschouwd als een absolute migratiebarrière.
Koeling is vooral belangrijk voor folie met tweezijdige kleefkracht. Omdat beide oppervlakken hechtend zijn, kan instabiele koeling of overmatige wikkeldruk het risico op blokkeren vergroten. Chillroltemperatuur, lijnsnelheid, folietemperatuur, wikkelspanning en rolhardheid moeten daarom worden geoptimaliseerd als onderdeel van één geïntegreerd proces.
Het Beheersen van Foliedikte en Productiesnelheid
Foliedikte heeft een direct effect op de consistentie van de kleefkracht. Dunne stretchfoliekwaliteiten, zoals ongeveer 12–15 μm, vereisen bijzonder stabiele laagverdeling omdat zelfs een kleine dikteafwijking een aanzienlijk percentage van de totale foliestructuur vertegenwoordigt.
Hogere productiesnelheden verkorten ook de koeltijd en kunnen procesinstabiliteit duidelijker maken. Een moderne productiemachine voor stretchfolie kan stabiele extrusie-output combineren met online diktebewaking om een consistenter folieprofiel te handhaven. Wanneer afwijkingen worden gedetecteerd, kan het regelsysteem tijdige procesaanpassingen ondersteunen en de hoeveelheid afwijkend materiaal verminderen.
Afgewerkte folie moet ook worden geëvalueerd door middel van toepassingsspecifieke tests. Kleefkracht, afwikkelprestaties, treksterkte, rek, penetratieweerstand, wrijvingscoëfficiënt en dikte-uniformiteit kunnen allemaal helpen bepalen of de geselecteerde procesparameters geschikt zijn voor de beoogde toepassing.
Het Voorkomen van Blokkeren en Additiefmigratie
Te veel kleefkracht kan net zo gemakkelijk productie- en opslagproblemen veroorzaken als onvoldoende kleefkracht. Overmatige oppervlaktehechting kan ervoor zorgen dat afgewerkte rollen aan elkaar blokkeren of moeilijk afwikkelen. Opslagtemperatuur, wikkeldruk, folietemperatuur en additiefmigratie kunnen dit gedrag beïnvloeden.
Stabiel thermisch beheer is daarom essentieel. Gecontroleerde cilinder- en matrijstemperaturen helpen het risico op thermische degradatie te verminderen, terwijl geschikte verblijftijd consistente verwerking ondersteunt. Effectieve koeling na de T-die helpt de folie te stabiliseren vóór het wikkelen.
Additiefmigratie moet ook worden overwogen tijdens productontwikkeling. Kleefprestaties kunnen na opslag veranderen omdat bepaalde additieven geleidelijk door de polymeermatrix kunnen bewegen. Juiste harsselectie, meerlaags ontwerp, temperatuurbeheersing en opslagtesten kunnen helpen een betrouwbaarder productieproces te vestigen.
Hoe Automatisering de Kleefkrachtbeheersing Verbeterd
Automatisering kan de reproduceerbaarheid aanzienlijk verbeteren wanneer fabrikanten verschillende stretchfoliekwaliteiten produceren. Een PLC-gestuurde productiemachine voor stretchfolie kan extrusiesnelheden, materiaaltoevoer, temperatuurzones, koeling, diktebewaking en wikkelparameters coördineren via een centraal regelsysteem.
Receptbeheer is bijzonder nuttig bij het schakelen tussen enkelzijdige en tweezijdige kleefproducten. Gevalideerde productieparameters kunnen worden opgeslagen voor verschillende foliestructuren en diktes, waardoor operators de juiste instellingen kunnen oproepen en gecontroleerde aanpassingen kunnen maken in plaats van herhaaldelijk te vertrouwen op handmatig vallen en opstaan.
Online diktebewaking biedt een ander belangrijk voordeel. Continue meting van het folieprofiel helpt afwijkingen tijdens de productie te identificeren en ondersteunt snellere corrigerende acties. Samen met stabiele extrusie- en wikkelregeling kan automatisering procesvariaties verminderen en materiaalbenutting verbeteren.
Upgrade Uw Stretchfolielijn voor Precieze Enkel- & Tweezijdige Kleefkracht
Consistente enkelzijdige en tweezijdige kleefkracht hangt af van nauwkeurige controle van grondstoffen, laagstructuur, extrusie-output, temperatuur, koeling, foliedikte en wikkelen. Onze extrusielijnen voor stretchfolie integreren deze sleutelprocessen om stabiele en reproduceerbare productie te bieden voor verschillende foliediktes en verpakkingseisen.
Voor fabrikanten die een bestaande lijn upgraden of een nieuwe productiefaciliteit bouwen, combineren onze meerlaagse extrusieoplossingen nauwkeurige voeding, betrouwbare T-die prestaties, efficiënte koeling, online diktebewaking, PLC-automatisering en stabiele wikkelregeling. Deze technologieën helpen de folieconsistentie te verbeteren, materiaalverspilling te verminderen en efficiënte productie te ondersteunen. Welkom om onze extrusielijn voor stretchfolie te kiezen om een betrouwbaardere en flexibelere folieproductielijn te bouwen.