Cómo Ajustar la Maquinaria para Película Stretch para Adherencia Simple o Doble Cara
2026-08-19
Lograr una adherencia constante de una o dos caras es un desafío clave en la producción moderna de película stretch. A medida que los calibres de la película se vuelven más delgados y las velocidades de producción aumentan, pequeñas variaciones en la dosificación de aditivos, el espesor de la capa, la temperatura de fusión y las condiciones de enfriamiento pueden afectar significativamente el rendimiento de adherencia. Los equipos de extrusión tradicionales a menudo dependen en gran medida del ajuste manual y la experiencia del operador, lo que puede resultar en una distribución desigual de los aditivos, migración excesiva, degradación térmica, bloqueo y desperdicio innecesario de material. Una máquina totalmente automática para fabricar stretch film moderna proporciona un control más preciso de estas variables, facilitando la producción de diferentes estructuras de adherencia con resultados estables y repetibles.
Por qué el Control de la Adherencia es Importante en la Producción de Película Stretch
La película stretch se utiliza ampliamente para el envoltorio de palés, logística, embalaje de almacén, embalaje de exportación y contención de cargas industriales. Su rendimiento de adherencia afecta directamente a la seguridad con la que los productos permanecen envueltos durante el transporte y el almacenamiento.
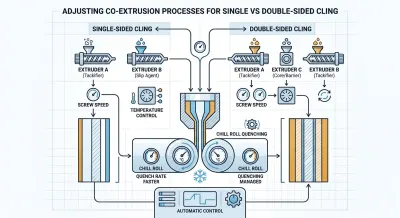
La adherencia de una cara está diseñada para proporcionar una adhesión más fuerte en una superficie, mientras que la superficie opuesta se mantiene relativamente lisa o con baja adherencia. Esta estructura ayuda a que la película se adhiera a la carga, reduciendo la adhesión no deseada entre las capas adyacentes de la película durante el desenrollado. Es adecuada para aplicaciones donde la liberación controlada y el manejo suave del rollo son importantes.
La adherencia de doble cara proporciona adhesión en ambas superficies y se puede utilizar donde se requiere un fuerte contacto entre capas. Sin embargo, una adhesión excesiva puede causar bloqueo, desenrollado difícil o manejo inestable del rollo. Por lo tanto, el objetivo no es la máxima adherencia, sino una adherencia controlada que coincida con la aplicación y la especificación de la película.
Ajuste de la Máquina Semiautomática para Fabricar Film Estirable para Adherencia de una Cara
La adherencia de una cara normalmente se produce utilizando una estructura de película fundida de múltiples capas, como una configuración de tres o cinco capas. La función de adherencia se concentra en la capa exterior designada, mientras que la superficie opuesta se puede formular con características de deslizamiento adecuadas.
Se puede introducir PIB o un masterbatch de adherencia compatible en la capa adherente, mientras que se puede utilizar erucamida u otro aditivo deslizante adecuado en la superficie opuesta cuando se requiere una menor adhesión. La dosificación real debe determinarse según el sistema de resina seleccionado, las recomendaciones del proveedor de aditivos y el nivel de adherencia requerido, en lugar de utilizar una proporción fija para cada producto.
La distribución estable de las capas es igualmente importante. Cada extrusora debe mantener una producción constante para que la capa funcional permanezca dentro de su rango de espesor diseñado. La velocidad del tornillo, la tasa de alimentación y la relación de capas deben coordinarse para evitar variaciones locales que podrían cambiar la concentración superficial efectiva del aditivo de adherencia.
El control de la temperatura también requiere una atención cuidadosa. La temperatura de fusión excesiva o un tiempo de residencia prolongado pueden afectar a ciertos aditivos y sistemas de polímeros, mientras que una temperatura insuficiente puede causar una mala fusión y dispersión. Por lo tanto, las temperaturas del barril y del dado en T deben optimizarse según la combinación específica de resina y aditivo.
Después de que el fundido sale del dado en T, el enfriamiento controlado en el rodillo de enfriamiento ayuda a estabilizar la estructura de la película. La temperatura adecuada del rodillo de enfriamiento y las condiciones de contacto pueden favorecer una formación consistente de la película y ayudar a limitar el movimiento no deseado de los aditivos. El enfriamiento siempre debe considerarse junto con el espesor de la película y la velocidad de la línea.
| Comparación | Adherencia de una Cara | Adherencia de Doble Cara |
|---|---|---|
| Superficie de Adherencia | Adherencia en un lado, con el lado opuesto diseñado para menor adhesión o mejor deslizamiento | Adherencia en ambos lados para una adhesión entre capas más fuerte |
| Distribución de Aditivos | El aditivo de adherencia se concentra principalmente en una capa exterior | Los aditivos de adherencia se distribuyen en ambas capas exteriores |
| Estructura de la Película | Adecuada para estructuras multicapa con funciones separadas de adherencia y deslizamiento | Utiliza una estructura multicapa con dos capas funcionales de adherencia |
| Control del Proceso | Se centra en la relación de capas, la dosificación de aditivos, el enfriamiento y el desenrollado suave | Requiere una producción de capas equilibrada, enfriamiento, dosificación de aditivos y tensión de bobinado |
| Aplicaciones Principales | Envoltorio de palés, logística, almacén y embalaje en general | Envoltorio para cargas pesadas y aplicaciones que requieren una mayor contención de la carga |
Ajuste para Adherencia de Doble Cara
La adherencia de doble cara requiere que ambas superficies exteriores proporcionen una adhesión controlada. En una estructura multicapa simétrica, se pueden introducir formulaciones de adherencia compatibles en ambas capas exteriores, mientras que el núcleo proporciona soporte mecánico y separa las dos superficies funcionales.
Las dos extrusoras de la capa exterior deben mantener una producción sincronizada. La alimentación precisa y las velocidades de tornillo estables ayudan a mantener el espesor previsto de las dos capas de adherencia. Si un lado recibe significativamente más material que el otro, la película terminada puede mostrar un rendimiento de adherencia inconsistente.
La capa del núcleo también puede ayudar a controlar la interacción entre las dos formulaciones de superficie. Una estructura de resina de núcleo adecuada proporciona resistencia mecánica y separa las capas funcionales. Sin embargo, la migración de aditivos depende de la compatibilidad del polímero, la temperatura, la movilidad molecular, el espesor de la capa y el tiempo de almacenamiento, por lo que el núcleo no debe considerarse una barrera de migración absoluta.
El enfriamiento es especialmente importante para la película de adherencia de doble cara. Debido a que ambas superficies son adhesivas, un enfriamiento inestable o una presión de bobinado excesiva pueden aumentar el riesgo de bloqueo. Por lo tanto, la temperatura del rodillo de enfriamiento, la velocidad de la línea, la temperatura de la película, la tensión de bobinado y la dureza del rollo deben optimizarse como parte de un proceso integrado.
Control del Calibre de la Película y la Velocidad de Producción
El calibre de la película tiene un efecto directo en la consistencia de la adherencia. Los grados de película stretch delgada, como aproximadamente 12–15 μm, requieren una distribución de capas particularmente estable porque incluso una pequeña desviación en el espesor representa un porcentaje significativo de la estructura total de la película.
Las velocidades de producción más altas también reducen el tiempo de enfriamiento y pueden hacer que la inestabilidad del proceso sea más notable. Una máquina totalmente automática para fabricar stretch film moderna puede combinar una producción de extrusión estable con un monitoreo de espesor en línea para mantener un perfil de película más consistente. Cuando se detectan desviaciones, el sistema de control puede apoyar ajustes oportunos del proceso y reducir la cantidad de material fuera de especificación.
La película terminada también debe evaluarse mediante pruebas específicas de la aplicación. La fuerza de adherencia, el rendimiento de desenrollado, la resistencia a la tracción, el alargamiento, la resistencia a la punción, el coeficiente de fricción y la uniformidad del espesor pueden ayudar a determinar si los parámetros de proceso seleccionados son adecuados para la aplicación objetivo.
Prevención del Bloqueo y la Migración de Aditivos
Demasiada adherencia puede crear problemas de producción y almacenamiento con la misma facilidad que una adherencia insuficiente. La adhesión superficial excesiva puede hacer que los rollos terminados se bloqueen entre sí o que sea difícil desenrollarlos. La temperatura de almacenamiento, la presión de bobinado, la temperatura de la película y la migración de aditivos pueden influir en este comportamiento.
Por lo tanto, una gestión térmica estable es esencial. Las temperaturas controladas del barril y del dado ayudan a reducir el riesgo de degradación térmica, mientras que un tiempo de residencia adecuado favorece un procesamiento consistente. Un enfriamiento eficaz después del dado en T ayuda a estabilizar la película antes del bobinado.
La migración de aditivos también debe considerarse durante el desarrollo del producto. El rendimiento de adherencia puede cambiar después del almacenamiento porque ciertos aditivos pueden moverse gradualmente a través de la matriz del polímero. La selección adecuada de la resina, el diseño multicapa, el control de la temperatura y las pruebas de almacenamiento pueden ayudar a establecer un proceso de producción más fiable.
Cómo la Automatización Mejora el Control de la Adherencia
La automatización puede mejorar significativamente la repetibilidad cuando los fabricantes producen diferentes grados de película stretch. Una máquina para fabricar stretch film con control PLC puede coordinar las velocidades de la extrusora, la alimentación de material, las zonas de temperatura, el enfriamiento, el monitoreo de espesor y los parámetros de bobinado a través de un sistema de control centralizado.
La gestión de recetas es particularmente útil al cambiar entre productos de adherencia de una cara y de doble cara. Los parámetros de producción validados se pueden almacenar para diferentes estructuras y calibres de película, lo que permite a los operadores recordar la configuración adecuada y realizar ajustes controlados en lugar de depender repetidamente de pruebas manuales de prueba y error.
El monitoreo de espesor en línea proporciona otra ventaja importante. La medición continua del perfil de la película ayuda a identificar desviaciones durante la producción y facilita una acción correctiva más rápida. Junto con un control de extrusión y bobinado estable, la automatización puede reducir la variación del proceso y mejorar la utilización del material.
Actualice su Línea de Película Stretch para una Adherencia Simple y Doble Cara Precisa
La adherencia constante de una y doble cara depende del control preciso de las materias primas, la estructura de las capas, la producción de extrusión, la temperatura, el enfriamiento, el espesor de la película y el bobinado. Nuestras máquinas de extrusión de película stretch integran estos procesos clave para proporcionar una producción estable y repetible para diferentes calibres de película y requisitos de embalaje.
Para los fabricantes que actualizan una línea existente o construyen una nueva instalación de producción, nuestras soluciones de extrusión multicapa combinan alimentación precisa, rendimiento fiable del dado en T, enfriamiento eficiente, monitoreo de espesor en línea, automatización PLC y control de bobinado estable. Estas tecnologías ayudan a mejorar la consistencia de la película, reducir el desperdicio de material y apoyar una producción eficiente. Bienvenido a elegir nuestra máquina de extrusión de película stretch para construir una línea de producción de película más fiable y flexible.