Come Regolare le Linee di Estrusione Film Estensibile per Aderenza Monofacciale o Bifacciale
2026-08-19
Ottenere un'aderenza monofacciale o bifacciale costante è una sfida chiave nella produzione moderna di film estensibile. Con la diminuzione degli spessori e l'aumento delle velocità di produzione, piccole variazioni nel dosaggio degli additivi, nello spessore degli strati, nella temperatura del fuso e nelle condizioni di raffreddamento possono influenzare significativamente le prestazioni di aderenza. Le attrezzature di estrusione tradizionali spesso si basano pesantemente sulla regolazione manuale e sull'esperienza dell'operatore, il che può portare a una distribuzione irregolare degli additivi, migrazione eccessiva, degradazione termica, blocco e spreco inutile di materiale. Una moderna Macchina Completamente Automatica per Produzione Film Estensibile offre un controllo più preciso di queste variabili, semplificando la produzione di diverse strutture di aderenza con risultati stabili e ripetibili.
Perché il Controllo dell'Aderenza è Importante nella Produzione di Film Estensibile
Il film estensibile è ampiamente utilizzato per l'avvolgimento di pallet, la logistica, l'imballaggio di magazzino, l'imballaggio per l'esportazione e il contenimento di carichi industriali. Le sue prestazioni di aderenza influenzano direttamente la sicurezza con cui i prodotti rimangono avvolti durante il trasporto e lo stoccaggio.
L'aderenza monofacciale è progettata per fornire un'adesione più forte su una superficie, mantenendo la superficie opposta relativamente liscia o a bassa aderenza. Questa struttura aiuta il film a fare presa sul carico, riducendo al contempo l'adesione indesiderata tra gli strati di film adiacenti durante lo svolgimento. È adatta per applicazioni in cui sono importanti un rilascio controllato e una gestione fluida del rotolo.
L'aderenza bifacciale fornisce adesione su entrambe le superfici e può essere utilizzata dove è richiesto un forte contatto interstrato. Tuttavia, un'adesione eccessiva può causare blocco, difficile svolgimento o gestione instabile del rotolo. L'obiettivo non è quindi la massima aderenza, ma un'aderenza controllata che corrisponda all'applicazione e alle specifiche del film.
Regolazione della Macchina per Film Estensibile per l'Aderenza Monofacciale
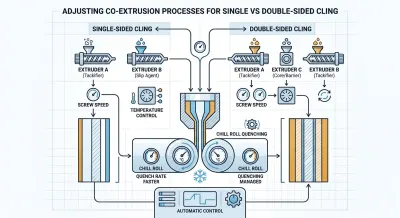
L'aderenza monofacciale viene normalmente prodotta utilizzando una struttura di film cast multistrato, come una configurazione a tre o cinque strati. La funzione di aderenza è concentrata nello strato esterno designato, mentre la superficie opposta può essere formulata con caratteristiche di scorrimento adeguate.
Il PIB o un masterbatch di aderenza compatibile possono essere introdotti nello strato adesivo, mentre l'erucamide o un altro additivo di scorrimento adatto può essere utilizzato sulla superficie opposta quando è richiesta una minore adesione. Il dosaggio effettivo deve essere determinato in base al sistema di resina selezionato, alle raccomandazioni del fornitore di additivi e al livello di aderenza richiesto, piuttosto che utilizzare un rapporto fisso per ogni prodotto.
Una distribuzione stabile degli strati è altrettanto importante. Ogni estrusore deve mantenere una portata costante in modo che lo strato funzionale rimanga entro il suo intervallo di spessore progettato. La velocità della vite, la velocità di alimentazione e il rapporto tra gli strati devono essere coordinati per prevenire variazioni locali che potrebbero modificare la concentrazione superficiale effettiva dell'additivo adesivo.
Anche il controllo della temperatura richiede un'attenzione particolare. Una temperatura eccessiva del fuso o un tempo di residenza lungo possono influenzare alcuni additivi e sistemi polimerici, mentre una temperatura insufficiente può causare una scarsa fusione e dispersione. Le temperature del cilindro e della filiera piana devono quindi essere ottimizzate in base alla specifica combinazione di resina e additivo.
Dopo che il fuso esce dalla filiera piana, un raffreddamento controllato sul rullo di raffreddamento aiuta a stabilizzare la struttura del film. Una temperatura appropriata del rullo di raffreddamento e le condizioni di contatto possono supportare una formazione coerente del film e aiutare a limitare il movimento indesiderato degli additivi. Il raffreddamento deve essere sempre considerato insieme allo spessore del film e alla velocità della linea.
| Confronto | Aderenza Monofacciale | Aderenza Bifacciale |
|---|---|---|
| Superficie di Aderenza | Aderenza su un lato, con il lato opposto progettato per una minore adesione o un migliore scorrimento | Aderenza su entrambi i lati per una maggiore adesione interstrato |
| Distribuzione degli Additivi | L'additivo adesivo è concentrato principalmente in uno strato esterno | Gli additivi adesivi sono distribuiti su entrambi gli strati esterni |
| Struttura del Film | Adatta per strutture multistrato con funzioni di aderenza e scorrimento separate | Utilizza una struttura multistrato con due strati funzionali adesivi |
| Controllo di Processo | Si concentra sul rapporto tra gli strati, dosaggio degli additivi, raffreddamento e svolgimento fluido | Richiede una portata bilanciata degli strati, raffreddamento, dosaggio degli additivi e tensione di avvolgimento |
| Applicazioni Principali | Avvolgimento pallet, logistica, magazzino e imballaggio generale | Avvolgimento per carichi pesanti e applicazioni che richiedono un maggiore contenimento del carico |
Regolazione per l'Aderenza Bifacciale
L'aderenza bifacciale richiede che entrambe le superfici esterne forniscano un'adesione controllata. In una struttura multistrato simmetrica, formulazioni adesive compatibili possono essere introdotte in entrambi gli strati esterni, mentre il nucleo fornisce supporto meccanico e separa le due superfici funzionali.
I due estrusori degli strati esterni devono mantenere una portata sincronizzata. Un'alimentazione accurata e velocità della vite stabili aiutano a mantenere i due strati adesivi allo spessore previsto. Se un lato riceve significativamente più materiale dell'altro, il film finito potrebbe mostrare prestazioni di aderenza incoerenti.
Lo strato centrale può anche aiutare a controllare l'interazione tra le due formulazioni superficiali. Una struttura di resina del nucleo adeguata fornisce resistenza meccanica e separa gli strati funzionali. Tuttavia, la migrazione degli additivi dipende dalla compatibilità del polimero, dalla temperatura, dalla mobilità molecolare, dallo spessore dello strato e dal tempo di stoccaggio, quindi il nucleo non deve essere considerato una barriera assoluta alla migrazione.
Il raffreddamento è particolarmente importante per il film con aderenza bifacciale. Poiché entrambe le superfici sono adesive, un raffreddamento instabile o una pressione di avvolgimento eccessiva possono aumentare il rischio di blocco. La temperatura del rullo di raffreddamento, la velocità della linea, la temperatura del film, la tensione di avvolgimento e la durezza del rotolo devono quindi essere ottimizzate come parte di un unico processo integrato.
Controllo dello Spessore del Film e della Velocità di Produzione
Lo spessore del film ha un effetto diretto sulla consistenza dell'aderenza. I gradi di film estensibile sottile, come circa 12–15 μm, richiedono una distribuzione degli strati particolarmente stabile perché anche una piccola deviazione di spessore rappresenta una percentuale significativa della struttura totale del film.
Velocità di produzione più elevate riducono anche il tempo di raffreddamento e possono rendere più evidente l'instabilità del processo. Una moderna Macchina Completamente Automatica per Produzione Film Estensibile può combinare una portata di estrusione stabile con il monitoraggio online dello spessore per mantenere un profilo del film più costante. Quando vengono rilevate deviazioni, il sistema di controllo può supportare tempestive regolazioni del processo e ridurre la quantità di materiale fuori specifica.
Il film finito dovrebbe anche essere valutato attraverso test specifici per l'applicazione. La forza di aderenza, le prestazioni di svolgimento, la resistenza alla trazione, l'allungamento, la resistenza alla perforazione, il coefficiente di attrito e l'uniformità dello spessore possono tutti aiutare a determinare se i parametri di processo selezionati sono adatti per l'applicazione target.
Prevenzione del Blocco e della Migrazione degli Additivi
Troppa aderenza può creare problemi di produzione e stoccaggio con la stessa facilità di un'aderenza insufficiente. Un'adesione superficiale eccessiva può far sì che i rotoli finiti si blocchino insieme o diventino difficili da svolgere. La temperatura di stoccaggio, la pressione di avvolgimento, la temperatura del film e la migrazione degli additivi possono tutti influenzare questo comportamento.
Una gestione termica stabile è quindi essenziale. Temperature controllate del cilindro e della filiera aiutano a ridurre il rischio di degradazione termica, mentre un tempo di residenza adeguato supporta una lavorazione costante. Un raffreddamento efficace dopo la filiera piana aiuta a stabilizzare il film prima dell'avvolgimento.
La migrazione degli additivi deve essere considerata anche durante lo sviluppo del prodotto. Le prestazioni di aderenza possono cambiare dopo lo stoccaggio perché alcuni additivi possono migrare gradualmente attraverso la matrice polimerica. Una corretta selezione della resina, la progettazione multistrato, il controllo della temperatura e i test di stoccaggio possono aiutare a stabilire un processo di produzione più affidabile.
Come l'Automazione Migliora il Controllo dell'Aderenza
L'automazione può migliorare significativamente la ripetibilità quando i produttori realizzano diversi gradi di film estensibile. Una Macchina Completamente Automatica per Produzione Film Estensibile con controllo PLC può coordinare le velocità dell'estrusore, l'alimentazione dei materiali, le zone di temperatura, il raffreddamento, il monitoraggio dello spessore e i parametri di avvolgimento attraverso un sistema di controllo centralizzato.
La gestione delle ricette è particolarmente utile quando si passa da prodotti con aderenza monofacciale a quelli con aderenza bifacciale. I parametri di produzione validati possono essere memorizzati per diverse strutture e spessori di film, consentendo agli operatori di richiamare le impostazioni appropriate e apportare regolazioni controllate invece di fare ripetutamente affidamento su tentativi ed errori manuali.
Il monitoraggio online dello spessore offre un altro importante vantaggio. La misurazione continua del profilo del film aiuta a identificare le deviazioni durante la produzione e supporta un'azione correttiva più rapida. Insieme a un controllo stabile dell'estrusione e dell'avvolgimento, l'automazione può ridurre la variazione del processo e migliorare l'utilizzo del materiale.
Aggiorna la tua Linea per Film Estensibile per un'Aderenza Monofacciale e Bifacciale di Precisione
Un'aderenza monofacciale e bifacciale costante dipende dal controllo preciso delle materie prime, della struttura degli strati, della portata di estrusione, della temperatura, del raffreddamento, dello spessore del film e dell'avvolgimento. Le nostre Macchine per Film Estensibile integrano questi processi chiave per fornire una produzione stabile e ripetibile per diversi spessori di film e requisiti di imballaggio.
Per i produttori che stanno aggiornando una linea esistente o costruendo un nuovo impianto di produzione, le nostre soluzioni di estrusione multistrato combinano alimentazione di precisione, prestazioni affidabili della filiera piana, raffreddamento efficiente, monitoraggio online dello spessore, automazione PLC e controllo stabile dell'avvolgimento. Queste tecnologie aiutano a migliorare la consistenza del film, ridurre gli sprechi di materiale e supportare una produzione efficiente. Scegli la nostra Macchina per Film Estensibile per costruire una linea di produzione di film più affidabile e flessibile.