Comment Régler la Machine de Production de Film Étirable pour une Adhérence Simple ou Double Face
2026-08-19
Obtenir une adhérence simple ou double face constante constitue un défi majeur dans la production moderne de film étirable. Alors que les épaisseurs de film deviennent plus fines et les vitesses de production augmentent, de faibles variations dans le dosage des additifs, l'épaisseur des couches, la température de fusion et les conditions de refroidissement peuvent affecter considérablement les performances d'adhérence. Les équipements d'extrusion traditionnels reposent souvent fortement sur le réglage manuel et l'expérience de l'opérateur, ce qui peut entraîner une répartition inégale des additifs, une migration excessive, une dégradation thermique, un blocage et un gaspillage inutile de matière première. Une machine d'extrusion de film étirable moderne offre un contrôle plus précis de ces variables, facilitant ainsi la production de différentes structures d'adhérence avec des résultats stables et reproductibles.
Pourquoi le Contrôle de l'Adhérence est Important dans la Production de Film Étirable
Le film étirable est largement utilisé pour l'emballage de palettes, la logistique, l'emballage d'entrepôt, l'emballage d'exportation et le maintien de charges industrielles. Ses performances d'adhérence affectent directement la sécurité avec laquelle les produits restent emballés pendant le transport et le stockage.
L'adhérence simple face est conçue pour offrir une adhérence plus forte sur une surface tout en gardant la surface opposée relativement lisse ou à faible adhérence. Cette structure aide le film à saisir la charge tout en réduisant l'adhérence indésirable entre les couches de film adjacentes lors du déroulage. Elle convient aux applications où un déroulage contrôlé et une manipulation fluide de la bobine sont importants.
L'adhérence double face offre une adhérence sur les deux surfaces et peut être utilisée lorsqu'un contact intercouche solide est requis. Cependant, une adhérence excessive peut provoquer un blocage, un déroulage difficile ou une manipulation instable de la bobine. L'objectif n'est donc pas l'adhérence maximale, mais une adhérence contrôlée qui correspond à l'application et aux spécifications du film.
Réglage de la Machine d'Extrusion de Film Étirable pour une Adhérence Simple Face
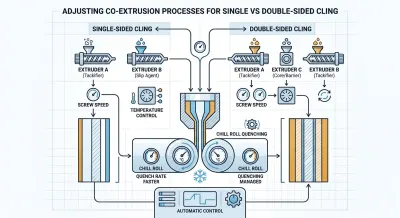
L'adhérence simple face est normalement produite en utilisant une structure de film cast multicouche, telle qu'une configuration à trois ou cinq couches. La fonction d'adhérence est concentrée dans la couche externe désignée, tandis que la surface opposée peut être formulée avec des caractéristiques de glissement appropriées.
Du PIB ou un masterbatch d'adhérence compatible peut être introduit dans la couche adhésive, tandis que de l'érucamide ou un autre additif de glissement approprié peut être utilisé sur la surface opposée lorsqu'une adhérence plus faible est requise. Le dosage réel doit être déterminé en fonction du système de résine choisi, des recommandations du fournisseur d'additifs et du niveau d'adhérence requis, plutôt que d'utiliser un ratio fixe pour chaque produit.
Une répartition stable des couches est tout aussi importante. Chaque extrudeuse doit maintenir un débit constant afin que la couche fonctionnelle reste dans sa plage d'épaisseur conçue. La vitesse de la vis, le taux d'alimentation et le ratio des couches doivent être coordonnés pour éviter les variations locales qui pourraient modifier la concentration effective en surface de l'additif d'adhérence.
Le contrôle de la température nécessite également une attention particulière. Une température de fusion excessive ou un temps de séjour long peut affecter certains additifs et systèmes polymères, tandis qu'une température insuffisante peut entraîner une mauvaise fusion et dispersion. Les températures du cylindre et de la filière plate doivent donc être optimisées en fonction de la combinaison spécifique de résine et d'additif.
Après que la fusion quitte la filière plate, un refroidissement contrôlé sur le rouleau de refroidissement aide à stabiliser la structure du film. Une température appropriée du rouleau de refroidissement et des conditions de contact peuvent favoriser une formation cohérente du film et aider à limiter les mouvements indésirables des additifs. Le refroidissement doit toujours être considéré conjointement avec l'épaisseur du film et la vitesse de la ligne.
| Comparaison | Adhérence Simple Face | Adhérence Double Face |
|---|---|---|
| Surface d'Adhérence | Adhérence sur un côté, le côté opposé étant conçu pour une adhérence plus faible ou un meilleur glissement | Adhérence sur les deux côtés pour une adhérence intercouche plus forte |
| Distribution des Additifs | L'additif d'adhérence est principalement concentré dans une couche externe | Les additifs d'adhérence sont répartis sur les deux couches externes |
| Structure du Film | Convient aux structures multicouches avec des fonctions d'adhérence et de glissement séparées | Utilise une structure multicouche avec deux couches adhésives fonctionnelles |
| Contrôle du Processus | Se concentre sur le ratio des couches, le dosage des additifs, le refroidissement et le déroulage fluide | Nécessite un débit de couche équilibré, un refroidissement, un dosage des additifs et une tension d'enroulement |
| Principales Applications | Emballage de palettes, logistique, entrepôt et emballage général | Emballage lourd et applications nécessitant un maintien de charge plus fort |
Réglage pour une Adhérence Double Face
L'adhérence double face nécessite que les deux surfaces externes offrent une adhérence contrôlée. Dans une structure multicouche symétrique, des formulations d'adhérence compatibles peuvent être introduites dans les deux couches externes, tandis que le cœur apporte un soutien mécanique et sépare les deux surfaces fonctionnelles.
Les deux extrudeuses des couches externes doivent maintenir un débit synchronisé. Une alimentation précise et des vitesses de vis stables aident à maintenir les deux couches adhésives à l'épaisseur prévue. Si un côté reçoit significativement plus de matière que l'autre, le film fini peut présenter des performances d'adhérence incohérentes.
La couche de cœur peut également aider à contrôler l'interaction entre les deux formulations de surface. Une structure de résine de cœur appropriée offre une résistance mécanique et sépare les couches fonctionnelles. Cependant, la migration des additifs dépend de la compatibilité des polymères, de la température, de la mobilité moléculaire, de l'épaisseur des couches et du temps de stockage. Le cœur ne doit donc pas être considéré comme une barrière de migration absolue.
Le refroidissement est particulièrement important pour le film à adhérence double face. Étant donné que les deux surfaces sont adhésives, un refroidissement instable ou une pression d'enroulement excessive peut augmenter le risque de blocage. La température du rouleau de refroidissement, la vitesse de la ligne, la température du film, la tension d'enroulement et la dureté de la bobine doivent donc être optimisées dans le cadre d'un processus intégré.
Contrôle de l'Épaisseur du Film et de la Vitesse de Production
L'épaisseur du film a un effet direct sur la constance de l'adhérence. Les grades de film étirable mince, tels qu'environ 12 à 15 μm, nécessitent une répartition des couches particulièrement stable car même un petit écart d'épaisseur représente un pourcentage significatif de la structure totale du film.
Des vitesses de production plus élevées réduisent également le temps de refroidissement et peuvent rendre l'instabilité du processus plus perceptible. Une machine d'extrusion de film étirable moderne peut combiner un débit d'extrusion stable avec une surveillance en ligne de l'épaisseur pour maintenir un profil de film plus cohérent. Lorsque des écarts sont détectés, le système de contrôle peut prendre en charge des ajustements de processus en temps opportun et réduire la quantité de matière hors spécifications.
Le film fini doit également être évalué par des tests spécifiques à l'application. La force d'adhérence, les performances de déroulage, la résistance à la traction, l'allongement, la résistance à la perforation, le coefficient de frottement et l'uniformité de l'épaisseur peuvent tous aider à déterminer si les paramètres de processus sélectionnés sont adaptés à l'application cible.
Prévention du Blocage et de la Migration des Additifs
Trop d'adhérence peut créer des problèmes de production et de stockage aussi facilement qu'une adhérence insuffisante. Une adhérence de surface excessive peut amener les bobines finies à se bloquer ensemble ou à devenir difficiles à dérouler. La température de stockage, la pression d'enroulement, la température du film et la migration des additifs peuvent toutes influencer ce comportement.
Une gestion thermique stable est donc essentielle. Des températures contrôlées du cylindre et de la filière aident à réduire le risque de dégradation thermique, tandis qu'un temps de séjour approprié favorise un traitement cohérent. Un refroidissement efficace après la filière plate aide à stabiliser le film avant l'enroulement.
La migration des additifs doit également être prise en compte lors du développement du produit. Les performances d'adhérence peuvent changer après le stockage car certains additifs peuvent se déplacer progressivement à travers la matrice polymère. Une sélection appropriée de la résine, une conception multicouche, un contrôle de la température et des tests de stockage peuvent aider à établir un processus de production plus fiable.
Comment l'Automatisation Améliore le Contrôle de l'Adhérence
L'automatisation peut considérablement améliorer la reproductibilité lorsque les fabricants produisent différents grades de film étirable. Une machine d'extrusion de film étirable contrôlée par automate programmable peut coordonner les vitesses d'extrudeuse, l'alimentation en matière, les zones de température, le refroidissement, la surveillance de l'épaisseur et les paramètres d'enroulement via un système de contrôle centralisé.
La gestion des recettes est particulièrement utile lors du passage entre des produits à adhérence simple face et double face. Des paramètres de production validés peuvent être stockés pour différentes structures et épaisseurs de film, permettant aux opérateurs de rappeler les réglages appropriés et d'effectuer des ajustements contrôlés au lieu de se fier de manière répétée à des essais et erreurs manuels.
La surveillance en ligne de l'épaisseur offre un autre avantage important. La mesure continue du profil du film aide à identifier les écarts pendant la production et permet une action corrective plus rapide. Combinée à une extrusion et un enroulement stables, l'automatisation peut réduire la variation du processus et améliorer l'utilisation de la matière première.
Améliorez Votre Ligne de Film Étirable pour une Adhérence Simple et Double Face Précise
Une adhérence simple et double face constante dépend d'un contrôle précis des matières premières, de la structure des couches, du débit d'extrusion, de la température, du refroidissement, de l'épaisseur du film et de l'enroulement. Nos machines d'extrusion de film étrable intègrent ces processus clés pour fournir une production stable et reproductible pour différentes épaisseurs de film et exigences d'emballage.
Pour les fabricants modernisant une ligne existante ou construisant une nouvelle installation de production, nos solutions d'extrusion multicouche combinent une alimentation précise, des performances fiables de la filière plate, un refroidissement efficace, une surveillance en ligne de l'épaisseur, une automatisation par automate programmable et un contrôle d'enroulement stable. Ces technologies aident à améliorer la constance du film, à réduire le gaspillage de matière première et à soutenir une production efficace. N'hésitez pas à choisir notre machine d'extrusion de film étirable pour construire une ligne de production de film plus fiable et flexible.