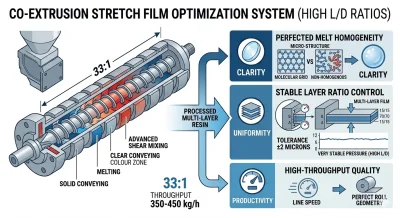
ストレッチフィルムの透明度は、製品の視認性、ラベルの認識性、そしてフィルム全体の外観が重視される包装用途において、重要な品質特性です。メーカーがより薄く、多層のストレッチフィルムを生産するにつれて、一貫した光学品質を維持するためには、押出プロセス全体を注意深く制御することが求められます。
スクリューの長さと直径の比、一般にL/D比と呼ばれるものは、ストレッチフィルム製造機の重要な設計パラメータの一つです。これは、ポリマー材料の溶融、搬送、および混合に利用可能な処理長さに影響を与えます。しかし、L/D比は単独でフィルムの透明度を決定するわけではありません。樹脂の選択、スクリュー形状、加工温度、溶融圧力、フィードブロック設計、Tダイの性能、冷却条件、およびフィルム厚はすべて、ストレッチフィルムの最終的な光学特性に影響を与える可能性があります。
現代の包装においてストレッチフィルムの透明度が重要な理由
ストレッチフィルムは、パレットの安定化、倉庫包装、輸送保護、および荷物の結束に広く使用されています。これらの用途の多くにおいて、透明なフィルムは、包装を剥がすことなく中身を確認することを可能にします。これは、製品の識別、包装状態の確認、ラベルやその他の可視情報の位置特定に役立ちます。
小売および物流包装において、一貫した透明性は、より清潔な包装外観にも貢献します。工業包装においては、フィルムの透明度により、保管中や輸送中に包装された荷物を検査することが容易になります。
しかし、光学透明度は機械的性能と併せて考慮されなければなりません。パレット包装に使用されるストレッチフィルムには、十分な引張強度、耐パンク性、伸び、および粘着性も必要となる場合があります。これが、多層押出が重要な生産アプローチとなっている理由の一つです。異なる層が異なる特性を発揮するように設計できるため、単一の材料ですべての機能を提供する必要がなくなります。
押出条件が適切に適合しない場合、何が起こり得るか?
ストレッチフィルムの押出プロセスでは、材料がフィードブロックとダイに到達する前に、ポリマーの十分な溶融と混合が必要です。スクリューの構成や運転条件が樹脂や生産量の要件にうまく適合していない場合、溶融品質の一貫性が損なわれる可能性があります。
可塑化や混合が不十分な場合、目に見えるフィルム欠陥や外観のばらつきの原因となることがあります。添加剤の分散不良は、表面特性に影響を与えたり、フィルム内に局所的な差異を生じさせたりする可能性もあります。さらに、ゲル、未溶融粒子、コンタミネーション、および熱劣化もフィルム外観に影響を与える可能性があり、これらはスクリューのL/D比のみに起因するものではありません。
多層ストレッチフィルムの場合、異なる樹脂が同時に処理される可能性があるため、状況はより複雑になり得ます。各材料は独自の溶融挙動と加工特性を持つため、独立した押出制御と適切なスクリュー設計が、安定した溶融状態を維持するために重要となります。
スクリューL/D比が押出プロセスに与える影響
L/D比は、スクリューの長さとスクリュー直径の関係を示します。より長いスクリューは、押出機内でより長い処理経路を提供し、ポリマーが搬送、溶融、および混合のために設計された異なるセクションを通過する機会を増やします。
ストレッチフィルムの生産において、適切なL/D比は、適切なスクリュー形状と運転条件と組み合わされることで、安定した可塑化と溶融搬送をサポートします。実際の結果は、処理される材料と、圧縮部や混合部を含むスクリューの設計に依存します。
より長いスクリューが自動的に優れていると考えるべきではありません。過剰な滞留時間や不適切な加工条件は、特に温度に敏感な材料において、別の課題を生み出す可能性があります。目標は、スクリュー形状、L/D比、温度プロファイル、スクリュー速度、および生産量が適切に一致する押出システムを確立することです。L/D比は、機械品質の孤立した指標としてではなく、押出設計全体の一部として評価されるべきです。
溶融均質性とフィルム透明度との関係
ストレッチフィルムがTダイに達する前に、ポリマーは安定して十分に均質な溶融状態に変換されるべきです。一貫した溶融と混合は、フィルム構造全体にわたってより均一な材料分布を提供するのに役立ちます。
多層ストレッチフィルム製造機の場合、このプロセスは個々の押出ユニットから始まります。異なる材料は、それぞれの条件下で処理された後、共押出フィードブロックを介して結合されます。このアプローチにより、各層の特性をより細かく制御することが可能になります。
したがって、適切に設計されたスクリューシステムは、より安定した溶融状態に貢献し、一方、フィードブロックとTダイは、その溶融物がどのように分配され、最終的なフィルムに形成されるかを決定します。この関連性は重要です。優れたスクリュー性能だけでは、不適切なフィードブロックやダイ設計を補うことはできません。
スクリュー設計と多層ストレッチフィルム生産
3層、5層、およびその他の多層ストレッチフィルムは、一つのフィルム構造内に異なる機能特性を組み合わせるように設計されています。配合によっては、外層が粘着性や表面特性に貢献し、コア層が引張性能や耐パンク性能に大きく貢献することができます。
当社のストレッチフィルム製造機は、独立した押出システムを備えて構成することができ、異なる樹脂配合をそれぞれの要件に応じて処理することができます。独立した温度と速度調整により、異なる層比率や材料組み合わせでフィルム構造を開発する際の柔軟性が向上します。
スクリューのL/D比は、これらの制御と連動して機能します。適切な処理長さは溶融と混合に必要な条件を提供し、独立した押出制御により、オペレーターは各材料をその加工ウィンドウに従って管理することができます。この協調的なアプローチは、材料配合を考慮せずに単にスクリュー長さを増やすことよりも有意義です。
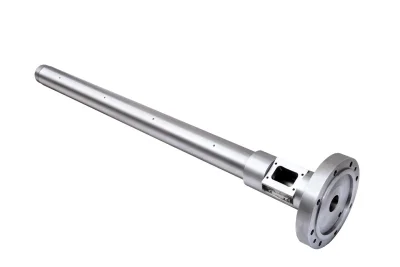
Tダイと冷却条件もフィルム透明度に影響を与える
ポリマー溶融物が結合された後、Tダイはフィルム形成にとって重要になります。ダイは、完成したフィルムが安定した厚みプロファイルを維持できるように、溶融物をフィルム幅全体にわたって一貫して分配しなければなりません。
厚みのばらつきは、機械的性能と外観の両方に影響を与える可能性があります。薄ゲージのストレッチフィルムを生産する場合、フィルム厚の局所的な差異がより顕著になる可能性があるため、ダイの精度とプロセス安定性が特に重要になります。
冷却条件は、光学品質の方程式のもう一つの要素です。冷却の速度と均一性は、ポリマーがどのように固化するかに影響を与え、樹脂システムによっては、フィルムの最終的な光学特性に影響を与える可能性があります。この理由から、当社のストレッチフィルム製造機は、透明度をスクリュー設計のみの関数として扱うのではなく、押出、フィルム形成、および冷却の考慮事項を統合しています。
フィルム透明度が実用的価値を提供する用途
パレットおよび物流包装において、透明なストレッチフィルムは、オペレーターが内容物を識別し、包装された荷物の状態を検査することを可能にします。安定したフィルム品質は、ロールが自動または半自動の包装装置で使用される場合に特に有用です。
食品および飲料の流通において、透明なフィルムは、保管および取り扱い中に、包装された製品や外部ラベルを識別しやすくします。フィルムは、輸送に十分な機械的強度と荷重安定性を依然として提供しなければなりません。
エレクトロニクスおよび工業部品の包装において、透明度は、保護フィルムを剥がすことなく、製品、ラベル、および包装状態をオペレーターが識別するのに役立ちます。これらの用途では、光学品質は、ほこりや湿気からの保護、信頼性の高い荷物の安定化なども含む、より広範な要件の一部です。
一貫したフィルム品質のためのストレッチフィルム製造機の設計
適切に設計されたストレッチフィルム製造機は、相互に関連するいくつかのシステムのバランスを取る必要があります。スクリューとL/D比は溶融と混合に影響を与え、温度制御はポリマーが適切な熱範囲内で処理されるかどうかを決定します。フィードブロックは多層の溶融物配置を制御し、Tダイは最終的なフィルムプロファイルを決定します。そして、冷却と巻き取りは、完成したフィルムロールの安定性と使用性に影響を与えます。
当社の機械は、この統合されたアプローチを中心に設計されています。フィルム品質を定義するために単一の仕様に依存するのではなく、押出システムは、制御された可塑化、多層溶融物分配、精密フィルム形成、およびプロセス監視を組み合わせています。これにより、メーカーは一貫した厚みと外観を持つストレッチフィルムを生産するための、より実用的な基盤を提供されます。