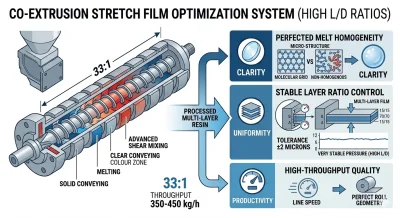
Die Klarheit von Stretchfolien ist ein wichtiges Qualitätsmerkmal für Verpackungsanwendungen, bei denen die Sichtbarkeit des Produkts, die Erkennbarkeit von Etiketten und das allgemeine Erscheinungsbild der Folie von Bedeutung sind. Da Hersteller zunehmend dünnere und mehrschichtige Stretchfolien produzieren, erfordert die Aufrechterhaltung einer gleichbleibenden optischen Qualität eine sorgfältige Kontrolle des gesamten Extrusionsprozesses.
Das Schnecken-Längen-zu-Durchmesser-Verhältnis, allgemein als L/D-Verhältnis bezeichnet, ist einer der wichtigen Konstruktionsparameter einer Kostengünstige 2-Schicht Stretchfolienmaschine für Basiverpackungen. Es beeinflusst die verfügbare Verarbeitungslänge zum Schmelzen, Fördern und Mischen von Polymermaterialien. Das L/D-Verhältnis allein bestimmt jedoch nicht die Folienklarheit. Die Harzauswahl, die Schneckengeometrie, die Verarbeitungstemperatur, der Schmelzedruck, das Design des Vorverteilers, die Leistung der Breitschlitzdüse, die Kühlbedingungen und die Foliendicke können alle die endgültigen optischen Eigenschaften der Stretchfolie beeinflussen.
Warum die Klarheit von Stretchfolien in der modernen Verpackung wichtig ist
Stretchfolie wird häufig zur Palettenstabilisierung, für die Lagerverpackung, den Transportschutz und die Ladungssicherung verwendet. In vielen dieser Anwendungen ermöglicht die transparente Folie den Bedienern, die verpackten Waren zu sehen, ohne die Umhüllung zu entfernen. Dies kann nützlich sein, um Produkte zu identifizieren, den Verpackungszustand zu überprüfen und Etiketten oder andere sichtbare Informationen zu lokalisieren.
Für den Einzelhandel und die Logistikverpackung trägt eine gleichbleibende Transparenz auch zu einem saubereren Verpackungsbild bei. In der Industrieverpackung kann die Folienklarheit die Inspektion der umwickelten Ladung während der Lagerung und des Transports erleichtern.
Die optische Klarheit muss jedoch zusammen mit den mechanischen Eigenschaften betrachtet werden. Eine Stretchfolie, die für die Palettenumwicklung verwendet wird, benötigt möglicherweise auch ausreichende Reißfestigkeit, Durchstoßfestigkeit, Dehnung und Haftklebrigkeit. Dies ist einer der Gründe, warum die Mehrschichtextrusion zu einem wichtigen Produktionsansatz geworden ist: Verschiedene Schichten können so ausgelegt werden, dass sie unterschiedliche Eigenschaften beitragen, anstatt dass ein Material alle Funktionen erfüllen muss.
Was kann passieren, wenn die Extrusionsbedingungen nicht richtig aufeinander abgestimmt sind?
Ein Stretchfolien-Extrusionsprozess erfordert ein ausreichendes Aufschmelzen und Mischen des Polymers, bevor das Material den Vorverteiler und die Düse erreicht. Wenn die Schneckenkonfiguration oder die Betriebsbedingungen nicht gut auf das Harz und die Ausstoßanforderungen abgestimmt sind, kann die Schmelzequalität weniger gleichmäßig werden.
Eine unzureichende Plastifizierung oder Durchmischung kann zu sichtbaren Folienfehlern und Schwankungen im Erscheinungsbild beitragen. Eine schlechte Additivdispergierung kann auch die Oberflächeneigenschaften beeinträchtigen oder lokale Unterschiede in der Folie verursachen. Darüber hinaus können Gels, unaufgeschmolzene Partikel, Verunreinigungen und thermischer Abbau das Folienbild beeinflussen und sollten nicht allein auf das Schnecken-L/D-Verhältnis zurückgeführt werden.
Bei mehrschichtigen Stretchfolien kann die Situation komplexer sein, da verschiedene Harze gleichzeitig verarbeitet werden können. Jedes Material hat sein eigenes Schmelzverhalten und seine eigenen Verarbeitungseigenschaften, daher werden eine unabhängige Extrusionssteuerung und ein geeignetes Schneckendesign wichtig, um stabile Schmelzebedingungen aufrechtzuerhalten.
Wie das Schnecken-L/D-Verhältnis den Extrusionsprozess beeinflusst
Das L/D-Verhältnis beschreibt die Beziehung zwischen der Schneckenlänge und dem Schneckendurchmesser. Eine längere Schnecke bietet einen größeren Verarbeitungsweg innerhalb des Extruders, wodurch das Polymer mehr Gelegenheit erhält, verschiedene Abschnitte zu durchlaufen, die für das Fördern, Schmelzen und Mischen ausgelegt sind.
Für die Stretchfolienproduktion kann ein geeignetes L/D-Verhältnis in Kombination mit einer geeigneten Schneckengeometrie und Betriebsbedingungen eine stabile Plastifizierung und Schmelzeförderung unterstützen. Das tatsächliche Ergebnis hängt von dem zu verarbeitenden Material und der Konstruktion der Schnecke ab, einschließlich ihrer Kompressions- und Mischzonen.
Eine längere Schnecke sollte nicht automatisch als besser angesehen werden. Eine übermäßige Verweilzeit oder ungeeignete Verarbeitungsbedingungen können andere Herausforderungen schaffen, insbesondere bei temperaturempfindlichen Materialien. Ziel ist es, ein Extrusionssystem zu etablieren, bei dem Schneckengeometrie, L/D-Verhältnis, Temperaturprofil, Schneckendrehzahl und Ausstoß richtig aufeinander abgestimmt sind. Das L/D-Verhältnis sollte als Teil des gesamten Extrusionsdesigns bewertet werden und nicht als isolierter Indikator für die Maschinenqualität.
Schmelzehomogenität und ihre Beziehung zur Folienklarheit
Bevor die Stretchfolie die Breitschlitzdüse erreicht, sollte das Polymer in eine stabile und ausreichend homogene Schmelze umgewandelt werden. Ein gleichmäßiges Aufschmelzen und Mischen trägt zu einer gleichmäßigeren Materialverteilung über die Folienstruktur bei.
Bei einer Hocheffiziente 3-Schicht Castfolien-Extrusionsanlage oder einer Hochgeschwindigkeits-5-Schicht-Stretchfolien-Produktionslinie für Schwerlastverpackung beginnt dieser Prozess mit den einzelnen Extrusionseinheiten. Verschiedene Materialien können unter ihren jeweiligen Bedingungen verarbeitet werden, bevor sie durch den Coextrusions-Vorverteiler kombiniert werden. Dieser Ansatz bietet eine größere Kontrolle über die Eigenschaften jeder Schicht.
Ein gut konstruiertes Schneckensystem kann daher zu stabileren Schmelzebedingungen beitragen, während der Vorverteiler und die Breitschlitzdüse bestimmen, wie diese Schmelze verteilt und zur endgültigen Folie geformt wird. Der Zusammenhang ist wichtig: Eine gute Schneckenleistung allein kann ein ungeeignetes Vorverteiler- oder Düsendesign nicht kompensieren.
Schneckendesign und mehrschichtige Stretchfolienproduktion
Dreischichtige, fünfschichtige und andere mehrschichtige Stretchfolien sind so konzipiert, dass sie verschiedene funktionelle Eigenschaften innerhalb einer Folienstruktur kombinieren. Abhängig von der Rezeptur können die Außenschichten zu Haftklebrigkeit und Oberflächeneigenschaften beitragen, während die Kernschichten signifikant zur Zug- und Durchstoßfestigkeit beitragen können.
Unsere Stretchfolienmaschine kann mit unabhängigen Extrusionssystemen konfiguriert werden, sodass verschiedene Harzrezepturen entsprechend ihren jeweiligen Anforderungen verarbeitet werden können. Die unabhängige Temperatur- und Drehzahlregelung bietet eine größere Flexibilität bei der Entwicklung von Folienstrukturen mit unterschiedlichen Schichtverhältnissen und Materialkombinationen.
Das Schnecken-L/D-Verhältnis wirkt mit diesen Steuerungen zusammen. Eine geeignete Verarbeitungslänge bietet die Bedingungen, die zum Aufschmelzen und Mischen erforderlich sind, während die unabhängige Extrusionssteuerung es den Bedienern ermöglicht, jedes Material gemäß seinem Verarbeitungsfenster zu verwalten. Dieser koordinierte Ansatz ist sinnvoller, als einfach die Schneckenlänge zu erhöhen, ohne die Materialrezeptur zu berücksichtigen.
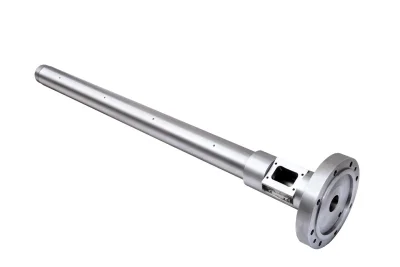
Breitschlitzdüse und Kühlbedingungen beeinflussen ebenfalls die Folienklarheit
Nachdem die Polymerschmelzen kombiniert wurden, wird die Breitschlitzdüse für die Folienbildung entscheidend. Die Düse muss die Schmelze gleichmäßig über die Folienbreite verteilen, damit die fertige Folie ein stabiles Dickenprofil aufweist.
Dickenabweichungen können sowohl die mechanische Leistung als auch das visuelle Erscheinungsbild beeinträchtigen. Lokale Unterschiede in der Foliendicke können bei der Herstellung von dünnen Stretchfolien deutlicher hervortreten, was die Düsenpräzision und Prozessstabilität besonders wichtig macht.
Die Kühlbedingungen sind ein weiterer Teil der Gleichung für die optische Qualität. Die Geschwindigkeit und Gleichmäßigkeit der Kühlung beeinflussen, wie das Polymer erstarrt, und können, abhängig vom Harzsystem, die endgültigen optischen Eigenschaften der Folie beeinflussen. Aus diesem Grund integriert unsere Stretchfolienmaschine Überlegungen zur Extrusion, Folienbildung und Kühlung, anstatt die Klarheit als eine Funktion des Schneckendesigns allein zu betrachten.
Anwendungen, bei denen die Folienklarheit einen praktischen Nutzen bietet
Bei Paletten- und Logistikverpackungen ermöglicht die transparente Stretchfolie den Bedienern, den Inhalt zu identifizieren und den Zustand der umwickelten Ladung zu inspizieren. Eine stabile Folienqualität ist besonders nützlich, wenn Rollen auf automatischen oder halbautomatischen Wickelgeräten verwendet werden.
Für den Lebensmittel- und Getränkevertrieb kann eine klare Folie die Identifizierung von verpackten Produkten und externen Etiketten während der Lagerung und Handhabung erleichtern. Die Folie muss dennoch ausreichende mechanische Festigkeit und Ladungsstabilität für den Transport bieten.
Bei der Verpackung von Elektronik- und Industriekomponenten kann die Transparenz den Bedienern helfen, Produkte, Etiketten und Verpackungszustände zu identifizieren, ohne die Schutzfolie zu entfernen. Für diese Anwendungen ist die optische Qualität ein Teil einer umfassenderen Anforderung, die auch den Schutz vor Staub und Feuchtigkeit sowie eine zuverlässige Ladungssicherung umfassen kann.
Auslegung einer Stretchfolienmaschine für gleichbleibende Folienqualität
Eine richtig konstruierte Stretchfolienmaschine muss mehrere miteinander verbundene Systeme ausbalancieren. Die Schnecke und das L/D-Verhältnis beeinflussen das Aufschmelzen und Mischen, während die Temperaturregelung bestimmt, ob das Polymer innerhalb eines geeigneten thermischen Bereichs verarbeitet wird. Der Vorverteiler steuert die mehrschichtige Schmelzeanordnung, und die Breitschlitzdüse bestimmt das endgültige Folienprofil. Die Kühlung und Wicklung beeinflussen dann die Stabilität und Benutzerfreundlichkeit der fertigen Folienrolle.
Unsere Maschine ist auf diesen integrierten Ansatz ausgelegt. Anstatt sich auf eine einzelne Spezifikation zur Definition der Folienqualität zu verlassen, kombiniert das Extrusionssystem kontrollierte Plastifizierung, mehrschichtige Schmelzeverteilung, präzise Folienbildung und Prozessüberwachung. Dies bietet Herstellern eine praktischere Grundlage für die Produktion von Stretchfolien mit gleichbleibender Dicke und Erscheinungsbild.