多層ストレッチフィルムの厚みバラつきを低減する方法
2026-09-02
厚み均一性は、多層ストレッチフィルムの製造における重要な要素である。包装メーカーがより薄いフィルム、より高速な生産速度、自動化されたラッピングシステムを採用するにつれ、厚みバラつきの制御は、安定したフィルム性能の維持と材料廃棄物の削減に不可欠となる。
ストレッチフィルム押出機を運用するメーカーにとって、厚みの均一性は公称フィルムゲージのみに依存するわけではない。溶融温度、ポリマー粘度、層流量比、ダイギャップ、冷却条件、引き取り速度などがすべて最終的なフィルム厚みに影響を与える。したがって、適切に設計された押出システムは、安定した生産を維持するために、これらの要因を統合的に制御しなければならない。
ストレッチフィルムの厚み制御における一般的な課題
従来のストレッチフィルム製造設備は、手動によるダイ調整と定期的な品質検査に大きく依存している場合がある。このアプローチは安定した条件下では機能するが、生産パラメータが変更されると応答性が低下する。
手動ダイ調整では、オペレーターが厚み偏差を特定してから修正を行う必要がある。そのため、溶融温度やポリマー粘度の変化が調整完了前にフィルムに影響を与える可能性がある。継続的な監視がなければ、一部の厚みバラつきはサンプリング時や完成ロールの検査時まで発見されないことがある。
多層フィルムの製造では、押出層間の材料分配を正確に制御することも必要である。A-B-Aの3層構造やA-B-C-B-Aの5層構造において、個々の押出機の出力変動は層比率を変化させ、完成フィルムの均一性に影響を与える。
冷却と引き取りの安定性も重要である。不均一な冷却や延伸速度の変化は、特にラインが高速で稼働している場合、ウェブ幅方向の厚みバラつきの原因となる。
多層ストレッチフィルムの厚みバラつきの原因は何か?
いくつかのプロセス要因がストレッチフィルムの厚み均一性に影響を与える。
溶融温度と粘度は、ダイを通るポリマーの流れに直接影響する。加工温度が変動すると、溶融粘度が変化し、フィルム幅全体への材料分配に影響を与える可能性がある。
押出量も重要な要素である。各層は、設計されたフィルム構造を維持するために、意図された流量を維持しなければならない。独立したスクリュー回転数の安定した制御は、異なる層間の必要な比率を維持するのに役立つ。
ダイギャップ分布も、ウェブ幅方向の厚みに直接的な影響を与える。ギャップが不均一な場合、一部の領域に他の領域よりも多くのポリマーが供給される可能性がある。調整可能なダイゾーンは、これらの差異を修正し、厚み分布を改善する方法を提供する。
最後に、冷却と引き取り条件は安定している必要がある。これらのパラメータの変化はフィルムの延伸と最終ゲージに影響を与える可能性があり、全体的な厚み制御プロセスの重要な部分となる。
包装における厚み均一性の重要性
厚みの均一性は、特にストレッチフィルムに高張力がかかる用途や、連続的な自動ラッピングが行われる用途において重要である。
飲料やペットボトル水のパレット包装では、局所的に薄い部分が、フィルムを重量物の周囲に延伸する際に弱点となる可能性がある。厚みの均一性を向上させることで、局所的なフィルム破損を低減し、より安定したパレット結束を支援できる。
建築資材、プロファイル、その他の長尺製品の場合、フィルム厚みが不均一であると、パッケージ全体で延伸挙動に差異が生じる可能性がある。より均一なフィルム分布は、よりバランスの取れたラッピング張力を維持し、輸送中に包装が緩むリスクを低減するのに役立つ。
電子商取引(EC)倉庫では、自動ラッピングマシンが高速で連続運転されることが多い。局所的な弱点は、フィルム破断や不必要な生産中断のリスクを高める。フィルム厚みが均一であることは、自動ラッピング中にフィルムの挙動をより予測可能にするのに役立つ。
当社のストレッチフィルム押出機がどのように厚み均一性を向上させるか
最新のストレッチフィルム押出機は、単一の制御点に依存するのではなく、安定した押出、層制御、ダイ調整、冷却、および監視を統合すべきである。当社の設備は、この統合的なアプローチで設計されている。
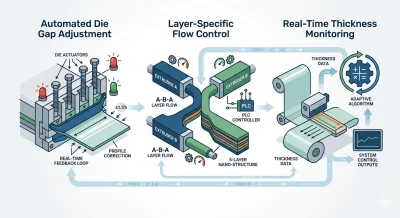
調整可能なダイギャップを備えたマルチゾーンダイ
マルチゾーンダイにより、フィルム幅の異なるセクションにわたって調整を行うことができる。これは、溶融分布のばらつきを補償し、ウェブ幅方向の厚み均一性を向上させるのに役立つ。
適切な原材料、プロセス、および運転条件下において、当社の設備は約±3%のウェブ幅方向厚みバラつきを達成できる。実際の結果は、ポリマーグレード、目標フィルム厚み、生産速度、温度設定、および機械構成などの要因に依存する。
調整可能なダイシステムは、完全に手動の固定ギャップ設定に依存する場合と比較して、オペレーターに厚み分布を修正するためのより精密な方法を提供する。

独立したスクリュー回転数制御
当社の3層および5層構成は、異なる層に対して押出量の独立した制御を提供する。これにより、A-B-AやA-B-C-B-Aのような構造内で安定した材料分配を維持するのに役立つ。
異なるポリマーを使用して、特定の組み合わせの伸縮性、耐突き刺し性、引張強度、および粘着性能を実現する場合、安定した層比率が重要である。各押出層を個別に制御することで、メーカーは生産全体を通じて意図された構造をより良好に維持できる。
オンライン厚み監視
オンライン厚み監視は、生産中のフィルムゲージに関する継続的な情報を提供する。偏差を特定するために定期的なサンプリングを待つ代わりに、オペレーターはライン稼働中に厚みの変化を監視できる。
適切な制御システムと統合されると、測定フィードバックは関連する生産パラメータの調整を支援できる。これにより、オペレーターはプロセス変更に早期に対応し、長時間の生産運転中により均一なフィルム品質を維持できる。
厚み制御から生産効率へ
厚み均一性の向上は、品質の問題だけではない。材料利用率や下流の包装性能にも影響を与える可能性がある。
過度に厚い部分は追加のポリマーを消費し、過度に薄い部分は延伸時に弱点となる可能性がある。適切に制御された押出プロセスは、必要なフィルムゲージを維持しながら、材料をより均一に分配することを目的とする。
パレットラッピングの場合、これは安定した荷物の結束を支援できる。長尺建築資材の場合、より均一なラッピング挙動に貢献できる。自動化されたEC包装の場合、安定したフィルム品質は、局所的なフィルムの弱点によって引き起こされる中断を低減するのに役立つ。
適切なストレッチフィルム押出機の選択
多層ストレッチフィルム製造のための設備を選択する際、メーカーは最大出力だけを見るべきではない。スクリュー構成、独立した層制御、ダイ調整、温度管理、冷却、引き取り安定性、および厚み監視はすべて、最終的なフィルム品質に貢献する。
3層および5層構成は、異なる生産要件に対応できる。適切な構造は、必要なフィルム特性、ポリマーの組み合わせ、目標厚み、および包装用途に依存する。
当社のストレッチフィルム押出機は、多層押出技術と独立したスクリュー制御、調整可能なダイ技術、安定した冷却および引き取りシステム、オンライン厚み監視を統合している。3層および5層のオプションを備えた当社の機械は、要求の厳しい包装用途向けに、ストレッチフィルムメーカーが厚みの均一性、材料利用率、および生産安定性を向上させるように設計されている。