
キャストストレッチフィルムの生産において、ライン速度と押出出力は、フィルム厚み、生産安定性、および巻取品質に直接影響を与える二つの密接に関連したパラメータである。ライン速度を上げることが直ちに生産効率の向上を意味するわけではない。なぜなら、目標とするフィルム厚みと材料分布を維持するためには、押出出力をそれに応じて調整しなければならないからである。ストレッチフィルム製造機を使用するメーカーにとって、安定した生産を達成するには、押出機、Tダイ、冷却システム、牽引ユニット、および巻取システムを一つの統合プロセスとして連携させることが重要となる。
例えば、約150~200 m/minで稼働するストレッチフィルム生産ラインの場合、フィルム厚み、幅、または樹脂配合を変更する際に、押出出力とライン速度の関係は特に重要となる。あるパラメータを変更しても、他のパラメータをそれに対応して調整しなければ、フィルムゲージ、溶融安定性、冷却性能、および巻取張力に影響を及ぼす可能性がある。したがって、目標は単にライン速度を最大化することではなく、一貫したフィルム品質と信頼性の高い生産効率を提供する実用的な運転バランスを維持することである。
ライン速度と押出出力の関係を理解する
押出出力とは、押出システムによって一定期間に供給されるポリマー溶融物の量を指し、通常はkg/hで表される。これは、スクリュー径、スクリュー回転数、スクリュー設計、樹脂特性、溶融温度、および押出システム全体などの要因によって影響を受ける。
ライン速度とは、キャストフィルムが生産ラインの成形、冷却、牽引、および巻取セクションを移動する速度を指す。押出出力と有効フィルム幅が一定に保たれている場合、ライン速度を上げると、一般に単位面積あたりに堆積する材料の量が減少し、より薄いフィルムになる。逆に、同じライン速度を維持しながら押出出力を増加させると、フィルム厚みは増加する傾向がある。
したがって、簡略化された生産関係は次のように表すことができる:
フィルム厚みは、押出出力 ÷ (フィルム幅 × ライン速度) に影響される。
これはあくまで基本的な工学的関係である。実際のフィルム厚みは、エッジトリム、層分布、樹脂密度、ダイ特性、冷却条件、およびプロセス安定性にも影響される。このため、オペレーターはフィルムゲージを調整する際に、ライン速度のみに依存すべきではない。
この関係は、特に薄いストレッチフィルムを生産する際に重要となる。押出速度またはライン速度の小さな変化が、最終的なゲージに顕著な影響を与える可能性がある。したがって、現代のストレッチフィルム製造機には、単独の速度制御ではなく、統合された押出、駆動、冷却、および巻取システムが必要である。
パラメータの整合性が悪い場合の一般的な生産課題
ストレッチフィルム生産における最も一般的な問題の一つは、不安定なフィルム厚みである。材料出力を対応して調整せずにライン速度が変化すると、フィルムは目標仕様よりも薄くなったり、厚くなったりする可能性がある。Tダイを通る溶融物の分布が十分に均一でない場合、フィルム幅全体にわたって厚みのばらつきも発生する可能性がある。
溶融圧力ももう一つの重要な要素である。スクリュー回転数、供給条件、樹脂特性、または溶融温度の変化は、ダイ前の圧力安定性に影響を与える可能性がある。過度の変動は、一貫したフィルムゲージの維持をより困難にする可能性がある。このため、プロフェッショナルな押出システムでは、押出機温度、ダイ温度、溶融圧力、駆動速度、および巻取速度などの重要なプロセス条件を一般的に監視している。統合制御システムはこれらのパラメータを調整し、オペレーターに生産プロセスのより明確な視点を提供することができる。
スループットが上昇するにつれて、冷却能力もますます重要になる。キャストストレッチフィルムはTダイから冷却キャスティングロールへと送られ、そこで急速かつ均一な冷却が新たに形成されたフィルムを安定化させるのに役立つ。冷却システムが生産速度に適切に適合していない場合、プロセス制御はより困難になり、特に高速で薄いフィルムを生産する場合に顕著である。
巻取も同様に重要である。押出セクションと冷却セクションが正しく動作していても、巻取張力が不安定であると、テレスコーピング、シワ、緩んだロール、または不均一なロール硬度が生じる可能性がある。したがって、適切な巻取システムは、単に固定された機械的速度に従うのではなく、実際のライン速度と連携して動作しなければならない。
ストレッチフィルム製造機が押出とライン速度を調整する方法
当社のストレッチフィルム製造機は、押出、キャスティング、牽引、および巻取が統合された生産システムとして動作すべきであるという原理に基づいて設計されている。
PLCおよびHMI制御アーキテクチャは、押出機速度、温度設定、牽引速度、および巻取動作を含むラインの主要な運転パラメータを調整することができる。構成によっては、溶融圧力やその他の重要な生産条件などのパラメータのプロセス監視も使用できる。
この種の統合制御により、オペレーターが個々の機械に対して頻繁に独立した調整を行う必要性が減少する。代わりに、生産パラメータは調整されたプロセスの一部として管理できる。レシピベースの設定は、オペレーターが異なるフィルム仕様に切り替える際に、確立された生産条件を再現するのにも役立つ。
異なるグレードのストレッチフィルムを生産するメーカーにとって、この柔軟性は重要である。生産ラインは、その稼働寿命の間に、異なるフィルム厚み、幅、樹脂配合、または層構造を扱う必要がある場合がある。したがって、正しい機械構成は、単一の最大速度値ではなく、意図された生産範囲に基づいて選択されるべきである。
柔軟なフィルム生産のための多層共押出
多層共押出は、材料分布においてメーカーに大きな柔軟性を提供する。機械構成に応じて、ストレッチフィルム製造機は2層、3層、5層、またはその他の多層構造で設計できる。
多層構造の目的は、単に層数を増やすことではない。異なる層には、配合と目標フィルム特性に応じて異なる機能を割り当てることができる。例えば、選択された材料を表面または粘着特性のために外層に集中させることができ、一方、コア層はコストと機械的性能を考慮して配合できる。
実用的な利点は、フィルム構造全体に材料がどのように分布するかをより高度に制御できることである。市販のストレッチフィルムラインでは、一般的に多層構成をフィードブロック、Tダイ、冷却ロール、厚み測定システム、および自動または半自動巻取システムとともに使用している。
このため、ストレッチフィルム製造機の選定は、単に層数を比較する以上のものを含むべきである。押出機構成、ダイ設計、材料適合性、冷却システム、制御アーキテクチャ、および巻取システムをすべて一緒に考慮する必要がある。
Tダイ、冷却、および巻取:安定生産の鍵
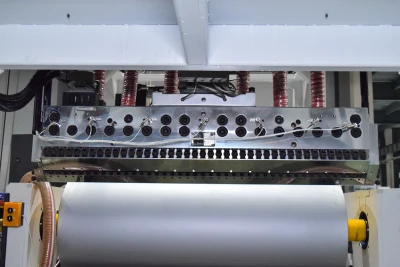
Tダイは、ポリマー溶融物を必要なフィルム幅全体に分配するため、キャストフィルム押出ラインにおいて最も重要なコンポーネントの一つである。安定した溶融物分布と適切なダイ設計は、ウェブ全体にわたって均一なフィルム厚みを達成するために不可欠である。
冷却性能も同様に重要である。キャスティングロールは、選択された樹脂、フィルム厚み、および生産速度に対して、十分で均一な熱伝達を提供しなければならない。異なる機械設計は異なる冷却配置を使用し、適切な構成は意図された用途と出力要件に依存する。
巻取システムは、連続するフィルムウェブを完成したロールに変換する。自動張力制御は、ロール径が変化するにつれて、一貫した巻取条件を維持するのに役立つ。高度なシステムには、手動介入を減らすための自動ロールハンドリングおよび交換機能が含まれる場合もある。これらの機能は、すでに市販のキャストストレッチフィルムラインで使用されている。
重要な点は、高速生産が完全なシステム要件であるということである。ダイ、冷却、牽引、または巻取機が同じ生産速度で安定した運転を維持できない場合、より高速な押出機が自動的により生産性の高いストレッチフィルムラインを作り出すわけではない。
適切な機械構成でストレッチフィルム生産を最適化する
ストレッチフィルム製造機を評価する際、メーカーは一つの仕様に焦点を当てるのではなく、完全な生産目的を考慮すべきである。重要な要素には、完成フィルム幅、目標厚み、必要な出力、層数、樹脂配合、希望ライン速度、冷却要件、巻取構成、自動化レベル、および利用可能な工場条件が含まれる。
当社のストレッチフィルム製造機は、異なる生産要件に適合できる構成でキャストフィルム生産用に開発されている。押出、多層分布、Tダイ成形、冷却、駆動制御、および巻取を調整することにより、生産ラインは、画一的なアプローチに依存するのではなく、実際のフィルム仕様に基づいて構成できる。
新しいストレッチフィルム生産ラインを計画している場合、または既存の押出システムをアップグレードしている場合、押出出力とライン速度の適切なバランスを選択することが重要な出発点となる。対象となるフィルム幅、厚み、材料配合、層構造、および必要な生産能力を当社の技術チームにお知らせいただければ、お客様の生産ニーズに適したストレッチフィルム製造機の構成を評価するお手伝いをいたします。
