
Dans la production de film étirable par coulée, la vitesse de ligne et le débit d'extrusion sont deux paramètres étroitement liés qui affectent directement l'épaisseur du film, la stabilité de la production et la qualité du bobinage. Augmenter la vitesse de ligne ne signifie pas nécessairement une meilleure efficacité de production, car le débit d'extrusion doit être ajusté en conséquence pour maintenir l'épaisseur cible du film et la répartition de la matière. Pour les fabricants utilisant des machines de fabrication de film étirable, obtenir une production stable dépend de la coordination de l'extrudeuse, de la filière en T, du système de refroidissement, de l'unité de traction et du système de bobinage en tant que processus intégré.
Pour une ligne de production de film étirable fonctionnant à environ 150 à 200 m/min, par exemple, la relation entre le débit d'extrusion et la vitesse de ligne devient particulièrement importante lors du changement d'épaisseur du film, de largeur ou de formulation de résine. Une modification d'un paramètre sans ajustement correspondant des autres peut affecter le calibre du film, la stabilité du fondu, les performances de refroidissement et la tension de bobinage. L'objectif n'est donc pas simplement de maximiser la vitesse de ligne, mais de maintenir un équilibre opérationnel pratique qui garantit une qualité de film constante et une efficacité de production fiable.
Comprendre la Relation entre la Vitesse de Ligne et le Débit d'Extrusion
Le débit d'extrusion se réfère à la quantité de polymère fondu délivrée par le système d'extrusion sur une période donnée, généralement exprimée en kg/h. Il est influencé par des facteurs tels que le diamètre de la vis, la vitesse de la vis, la conception de la vis, les propriétés de la résine, la température du fondu et le système d'extrusion global.
La vitesse de ligne se réfère à la vitesse à laquelle le film coulé se déplace à travers les sections de formage, de refroidissement, de traction et de bobinage de la ligne de production. Lorsque le débit d'extrusion et la largeur effective du film restent stables, l'augmentation de la vitesse de ligne réduit généralement la quantité de matière déposée par unité de surface, ce qui donne un film plus fin. Inversement, l'augmentation du débit d'extrusion tout en maintenant la même vitesse de ligne tend à augmenter l'épaisseur du film.
Une relation de production simplifiée peut donc être exprimée comme suit :
L'épaisseur du film est influencée par le débit d'extrusion ÷ (largeur du film × vitesse de ligne)
Ceci n'est qu'une relation d'ingénierie de base. L'épaisseur réelle du film est également affectée par la découpe des bords, la répartition des couches, la densité de la résine, les caractéristiques de la filière, les conditions de refroidissement et la stabilité du processus. Pour cette raison, les opérateurs ne doivent pas se fier uniquement à la vitesse de ligne lors du réglage du calibre du film.
Cette relation devient particulièrement importante lors de la production de film étirable mince. Un petit changement dans le taux d'extrusion ou la vitesse de ligne peut avoir un effet notable sur le calibre final. Les machines modernes de fabrication de film étirable nécessitent donc des systèmes d'extrusion, d'entraînement, de refroidissement et de bobinage coordonnés, plutôt que des contrôles de vitesse isolés.
Défis de Production Courants lorsque les Paramètres sont Mal Adaptés
L'un des problèmes les plus courants dans la production de film étirable est l'instabilité de l'épaisseur du film. Si la vitesse de ligne change sans ajustement correspondant du débit de matière, le film peut devenir plus fin ou plus épais que la spécification cible. Des variations d'épaisseur peuvent également se produire sur toute la largeur du film lorsque la répartition du fondu à travers la filière en T n'est pas suffisamment uniforme.
La pression du fondu est un autre facteur important. Les changements de vitesse de vis, de conditions d'alimentation, de caractéristiques de la résine ou de température du fondu peuvent affecter la stabilité de la pression avant la filière. Des fluctuations excessives peuvent rendre plus difficile le maintien d'un calibre de film constant. Pour cette raison, les systèmes d'extrusion professionnels surveillent couramment des conditions de processus importantes telles que la température de l'extrudeuse, la température de la filière, la pression du fondu, la vitesse d'entraînement et la vitesse de bobinage. Les systèmes de contrôle intégrés peuvent coordonner ces paramètres et offrir aux opérateurs une vision plus claire du processus de production.
La capacité de refroidissement devient également de plus en plus importante à mesure que le débit augmente. Le film étirable coulé passe de la filière en T sur un rouleau de coulée refroidi, où un refroidissement rapide et uniforme contribue à stabiliser le film nouvellement formé. Si le système de refroidissement n'est pas correctement adapté au taux de production, le processus peut devenir plus difficile à contrôler, en particulier lors de la production de films minces à des vitesses élevées.
Le bobinage est tout aussi important. Même lorsque les sections d'extrusion et de refroidissement fonctionnent correctement, une tension de bobinage instable peut entraîner un télescopage, des plis, des bobines lâches ou une dureté de bobine irrégulière. Un système de bobinage approprié doit donc fonctionner en coordination avec la vitesse de ligne réelle plutôt que de simplement suivre une vitesse mécanique fixe.
Comment les Machines de Fabrication de Film Étirable Coordonnent l'Extrusion et la Vitesse de Ligne
Nos machines de fabrication de film étirable sont conçues autour du principe selon lequel l'extrusion, la coulée, la traction et le bobinage doivent fonctionner comme un système de production intégré.
L'architecture de contrôle PLC et IHM peut coordonner les principaux paramètres de fonctionnement de la ligne, y compris la vitesse de l'extrudeuse, les réglages de température, la vitesse de traction et le fonctionnement du bobinage. Selon la configuration, la surveillance du processus peut également être utilisée pour des paramètres tels que la pression du fondu et d'autres conditions critiques de production.
Ce type de contrôle intégré réduit la nécessité pour les opérateurs d'effectuer des ajustements indépendants fréquents sur des machines individuelles. Au lieu de cela, les paramètres de production peuvent être gérés dans le cadre d'un processus coordonné. Les paramètres basés sur des recettes peuvent également aider les opérateurs à reproduire des conditions de production établies lors du changement entre différentes spécifications de film.
Pour les fabricants produisant différentes qualités de film étirable, cette flexibilité est importante. Une ligne de production peut devoir traiter différentes épaisseurs de film, largeurs, formulations de résine ou structures de couches au cours de sa durée de vie opérationnelle. La configuration correcte de la machine doit donc être basée sur la gamme de production prévue plutôt que sur un seul chiffre de vitesse maximale.
Co-Extrusion Multicouche pour une Production de Film Flexible
La co-extrusion multicouche offre aux fabricants une plus grande flexibilité dans la répartition des matières. Selon la configuration de la machine, les machines de fabrication de film étirable peuvent être conçues avec des structures à 2 couches, 3 couches, 5 couches ou d'autres structures multicouches.
Le but de la construction multicouche n'est pas simplement d'augmenter le nombre de couches. Différentes couches peuvent se voir attribuer différentes fonctions en fonction de la formulation et des propriétés cibles du film. Par exemple, des matériaux sélectionnés peuvent être concentrés dans les couches externes pour les caractéristiques de surface ou d'adhérence, tandis que les couches centrales peuvent être formulées en tenant compte du coût et des performances mécaniques.
L'avantage pratique est un plus grand contrôle sur la façon dont les matériaux sont répartis dans toute la structure du film. Les lignes commerciales de film étirable utilisent couramment des configurations multicouches avec des blocs d'alimentation, des filières en T, des rouleaux de refroidissement, des systèmes de mesure d'épaisseur et des systèmes de bobinage automatiques ou semi-automatiques.
Pour cette raison, la sélection d'une machine de fabrication de film étirable doit impliquer plus que la simple comparaison du nombre de couches. La configuration de l'extrudeuse, la conception de la filière, la compatibilité des matériaux, le système de refroidissement, l'architecture de contrôle et le système de bobinage doivent tous être considérés ensemble.
Filière en T, Refroidissement et Bobinage : La Clé d'une Production Stable
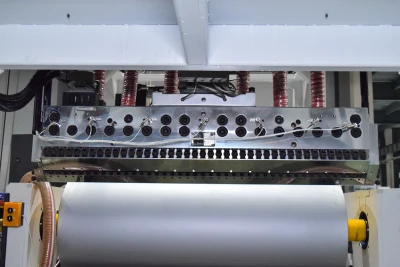
La filière en T est l'un des composants les plus importants d'une ligne d'extrusion de film coulé car elle distribue le polymère fondu sur la largeur de film requise. Une distribution stable du fondu et une conception appropriée de la filière sont essentielles pour obtenir une épaisseur de film constante sur toute la laize.
Les performances de refroidissement sont tout aussi importantes. Le rouleau de coulée doit fournir un transfert de chaleur suffisant et uniforme pour la résine sélectionnée, l'épaisseur du film et le taux de production. Différentes conceptions de machines utilisent différents agencements de refroidissement, et la configuration appropriée dépend de l'application prévue et des exigences de débit.
Le système de bobinage convertit ensuite la bande de film continue en rouleaux finis. Le contrôle automatique de la tension peut aider à maintenir des conditions de bobinage constantes à mesure que le diamètre du rouleau change. Les systèmes avancés peuvent également inclure des fonctions de manipulation et de changement automatiques des rouleaux pour réduire l'intervention manuelle. Ces caractéristiques sont déjà utilisées dans les lignes commerciales de film étirable coulé.
Le point important est que la production à grande vitesse est une exigence système complète. Une extrudeuse plus rapide ne crée pas automatiquement une ligne de film étirable plus productive si la filière, le refroidissement, la traction ou le bobineur ne peuvent pas maintenir un fonctionnement stable au même rythme de production.
Optimisez Votre Production de Film Étirable avec la Bonne Configuration de Machine
Lors de l'évaluation des machines de fabrication de film étirable, les fabricants doivent considérer l'objectif de production complet plutôt que de se concentrer sur une seule spécification. Les facteurs importants incluent la largeur du film fini, l'épaisseur cible, le débit requis, le nombre de couches, la formulation de la résine, la vitesse de ligne souhaitée, les besoins de refroidissement, la configuration de bobinage, le niveau d'automatisation et les conditions d'usine disponibles.
Nos machines de fabrication de film étirable sont développées pour la production de film coulé avec des configurations qui peuvent être adaptées à différentes exigences de production. En coordonnant l'extrusion, la distribution multicouche, le formage par filière en T, le refroidissement, le contrôle d'entraînement et le bobinage, la ligne de production peut être configurée en fonction des spécifications réelles du film plutôt que de s'appuyer sur une approche unique.
Si vous planifiez une nouvelle ligne de production de film étirable ou modernisez un système d'extrusion existant, choisir le bon équilibre entre le débit d'extrusion et la vitesse de ligne est un point de départ important. Contactez notre équipe technique avec votre largeur de film cible, votre épaisseur, votre formulation de matériau, votre structure de couches et votre capacité de production requise, et nous pourrons vous aider à évaluer une configuration de machine de fabrication de film étirable adaptée à vos besoins de production.
