
In der Gießfolien-Stretchfolienproduktion sind Liniengeschwindigkeit und Extrusionsausstoß zwei eng miteinander verbundene Parameter, die direkt die Folienstärke, die Produktionsstabilität und die Wickelqualität beeinflussen. Eine Erhöhung der Liniengeschwindigkeit bedeutet nicht zwangsläufig eine höhere Produktionseffizienz, da der Extrusionsausstoß entsprechend angepasst werden muss, um die Zielfolienstärke und Materialverteilung zu erhalten. Für Hersteller, die Stretchfolien-Herstellungsmaschinen einsetzen, hängt eine stabile Produktion von der Koordination des Extruders, der Düse, des Kühlsystems, der Abzugseinheit und des Wickelsystems als integrierter Prozess ab.
Für eine Stretchfolien-Produktionslinie, die beispielsweise mit etwa 150–200 m/min arbeitet, wird die Beziehung zwischen Extrusionsausstoß und Liniengeschwindigkeit besonders wichtig, wenn die Folienstärke, Breite oder das Harzrezept geändert werden. Eine Änderung eines Parameters ohne entsprechende Anpassung der anderen kann die Folienstärke, die Schmelzestabilität, die Kühlleistung und die Wickelspannung beeinträchtigen. Das Ziel ist es daher nicht, die Liniengeschwindigkeit einfach zu maximieren, sondern ein praktisches Betriebsgleichgewicht aufrechtzuerhalten, das eine gleichbleibende Folienqualität und zuverlässige Produktionseffizienz liefert.
Verständnis der Beziehung zwischen Liniengeschwindigkeit und Extrusionsausstoß
Der Extrusionsausstoß bezieht sich auf die Menge der Polymerschmelze, die vom Extrusionssystem über einen bestimmten Zeitraum gefördert wird, üblicherweise ausgedrückt in kg/h. Er wird durch Faktoren wie Schneckendurchmesser, Schneckendrehzahl, Schneckendesign, Harzeigenschaften, Schmelzetemperatur und das gesamte Extrusionssystem beeinflusst.
Die Liniengeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich die Gießfolie durch die Formungs-, Kühl-, Abzugs- und Wickelabschnitte der Produktionslinie bewegt. Wenn der Extrusionsausstoß und die effektive Folienbreite stabil bleiben, führt eine Erhöhung der Liniengeschwindigkeit im Allgemeinen zu einer Verringerung der Materialmenge pro Flächeneinheit, was zu einer dünneren Folie führt. Umgekehrt führt eine Erhöhung des Extrusionsausstoßes bei gleichbleibender Liniengeschwindigkeit tendenziell zu einer dickeren Folie.
Ein vereinfachter Produktionszusammenhang kann daher wie folgt ausgedrückt werden:
Die Folienstärke wird beeinflusst durch Extrusionsausstoß ÷ (Folienbreite × Liniengeschwindigkeit)
Dies ist lediglich ein grundlegender technischer Zusammenhang. Die tatsächliche Folienstärke wird auch durch Randbeschnitt, Schichtverteilung, Harzdichte, Düseneigenschaften, Kühlbedingungen und Prozessstabilität beeinflusst. Aus diesem Grund sollten Bediener sich bei der Anpassung der Folienstärke nicht allein auf die Liniengeschwindigkeit verlassen.
Diese Beziehung wird besonders wichtig bei der Herstellung dünner Stretchfolie. Eine kleine Änderung der Extrusionsrate oder der Liniengeschwindigkeit kann einen spürbaren Effekt auf die endgültige Stärke haben. Moderne Stretchfolien-Herstellungsmaschinen benötigen daher koordinierte Extrusions-, Antriebs-, Kühl- und Wickelsysteme anstelle isolierter Geschwindigkeitsregelungen.
Häufige Produktionsherausforderungen bei schlecht abgestimmten Parametern
Eines der häufigsten Probleme in der Stretchfolienproduktion ist die instabile Folienstärke. Wenn sich die Liniengeschwindigkeit ändert, ohne dass der Materialausstoß entsprechend angepasst wird, kann die Folie dünner oder dicker als die Zielvorgabe werden. Dickenabweichungen können auch über die Folienbreite hinweg auftreten, wenn die Schmelzeverteilung durch die Düse nicht ausreichend gleichmäßig ist.
Der Schmelzedruck ist ein weiterer wichtiger Faktor. Änderungen der Schneckendrehzahl, der Einzugsbedingungen, der Harzeigenschaften oder der Schmelzetemperatur können die Druckstabilität vor der Düse beeinträchtigen. Übermäßige Schwankungen können die Aufrechterhaltung einer gleichmäßigen Folienstärke erschweren. Aus diesem Grund überwachen professionelle Extrusionssysteme häufig wichtige Prozessbedingungen wie Extrudertemperatur, Düsentemperatur, Schmelzedruck, Antriebsdrehzahl und Wickelgeschwindigkeit. Integrierte Steuerungssysteme können diese Parameter koordinieren und den Bedienern einen klareren Überblick über den Produktionsprozess verschaffen.
Die Kühlkapazität wird mit steigendem Durchsatz ebenfalls immer wichtiger. Die Gieß-Stretchfolie gelangt von der Düse auf eine gekühlte Gießwalze, wo eine schnelle und gleichmäßige Kühlung zur Stabilisierung der neu geformten Folie beiträgt. Wenn das Kühlsystem nicht angemessen an die Produktionsrate angepasst ist, wird der Prozess schwieriger zu kontrollieren, insbesondere bei der Herstellung dünner Folien mit höheren Geschwindigkeiten.
Das Wickeln ist ebenso wichtig. Selbst wenn Extrusion und Kühlung korrekt arbeiten, kann eine instabile Wickelspannung zu Teleskopieren, Faltenbildung, losen Rollen oder ungleichmäßiger Rollenhärte führen. Ein geeignetes Wickelsystem muss daher in Koordination mit der tatsächlichen Liniengeschwindigkeit arbeiten, anstatt einfach einer festen mechanischen Geschwindigkeit zu folgen.
Wie Stretchfolien-Herstellungsmaschinen Extrusion und Liniengeschwindigkeit koordinieren
Unsere Stretchfolien-Herstellungsmaschinen sind nach dem Prinzip konzipiert, dass Extrusion, Gießen, Abzug und Wickelung als integriertes Produktionssystem arbeiten sollen.
Die PLC- und HMI-Steuerungsarchitektur kann die wichtigsten Betriebsparameter der Linie koordinieren, einschließlich Extruderdrehzahl, Temperatureinstellungen, Abzugsgeschwindigkeit und Wickelbetrieb. Je nach Konfiguration kann die Prozessüberwachung auch für Parameter wie Schmelzedruck und andere kritische Produktionsbedingungen genutzt werden.
Diese Art der integrierten Steuerung reduziert die Notwendigkeit für Bediener, häufige unabhängige Anpassungen an einzelnen Maschinen vorzunehmen. Stattdessen können Produktionsparameter als Teil eines koordinierten Prozesses verwaltet werden. Rezeptbasierte Einstellungen können Bedienern auch dabei helfen, etablierte Produktionsbedingungen beim Wechsel zwischen verschiedenen Folien spezifikationen zu reproduzieren.
Für Hersteller, die verschiedene Stretchfolienqualitäten produzieren, ist diese Flexibilität wichtig. Eine Produktionslinie muss während ihrer Betriebsdauer möglicherweise unterschiedliche Folienstärken, Breiten, Harzrezepturen oder Schichtstrukturen verarbeiten. Die korrekte Maschinenkonfiguration sollte daher auf dem beabsichtigten Produktionsbereich basieren, nicht auf einer einzelnen Maximalgeschwindigkeitsangabe.
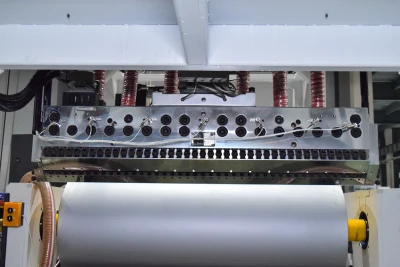
Mehrschicht-Coextrusion für flexible Folienproduktion
Die Mehrschicht-Coextrusion bietet Herstellern eine größere Flexibilität bei der Materialverteilung. Je nach Maschinenkonfiguration können Stretchfolien-Herstellungsmaschinen mit 2-schichtigen, 3-schichtigen, 5-schichtigen oder anderen mehrschichtigen Strukturen ausgelegt werden.
Der Zweck des Mehrschichtaufbaus besteht nicht einfach darin, die Anzahl der Schichten zu erhöhen. Verschiedene Schichten können je nach Rezeptur und angestrebten Folieneigenschaften unterschiedliche Funktionen übernehmen. Beispielsweise können ausgewählte Materialien in den Außenschichten für Oberflächen- oder Haftungseigenschaften konzentriert werden, während Kernschichten im Hinblick auf Kosten und mechanische Leistung formuliert werden können.
Der praktische Vorteil ist eine größere Kontrolle darüber, wie Materialien in der Folienstruktur verteilt werden. Kommerzielle Stretchfolienlinien verwenden häufig Mehrschichtkonfigurationen zusammen mit Feedblocks, Düsen, Kühlwalzen, Dickenmesssystemen und automatischen oder halbautomatischen Wickelsystemen.
Aus diesem Grund sollte die Auswahl einer Stretchfolien-Herstellungsmaschine mehr umfassen als den Vergleich der Schichtanzahl. Die Extruderkonfiguration, das Düsendesign, die Materialverträglichkeit, das Kühlsystem, die Steuerungsarchitektur und das Wickelsystem müssen alle gemeinsam betrachtet werden.
Düse, Kühlung und Wicklung: Der Schlüssel zu stabiler Produktion
Die Düse ist eine der wichtigsten Komponenten in einer Gießfolien-Extrusionslinie, da sie die Polymerschmelze über die erforderliche Folienbreite verteilt. Eine stabile Schmelzeverteilung und ein geeignetes Düsendesign sind unerlässlich, um eine gleichmäßige Folienstärke über die Bahn zu erreichen.
Die Kühlleistung ist ebenso wichtig. Die Gießwalze muss eine ausreichende und gleichmäßige Wärmeübertragung für das ausgewählte Harz, die Folienstärke und die Produktionsrate bieten. Verschiedene Maschinenkonstruktionen verwenden unterschiedliche Kühlanordnungen, und die geeignete Konfiguration hängt von der beabsichtigten Anwendung und den Ausstoßanforderungen ab.
Das Wickelsystem wandelt dann die kontinuierliche Folienbahn in fertige Rollen um. Eine automatische Spannungsregelung kann dazu beitragen, gleichmäßige Wickelbedingungen aufrechtzuerhalten, während sich der Rollendurchmesser ändert. Fortschrittliche Systeme können auch automatische Rollenhandhabungs- und Wechselfunktionen umfassen, um manuelle Eingriffe zu reduzieren. Diese Merkmale werden bereits in kommerziellen Gieß-Stretchfolienlinien eingesetzt.
Der wichtige Punkt ist, dass die Hochgeschwindigkeitsproduktion eine vollständige Systemanforderung ist. Ein schnellerer Extruder schafft nicht automatisch eine produktivere Stretchfolienlinie, wenn Düse, Kühlung, Abzug oder Wickler keinen stabilen Betrieb bei derselben Produktionsrate aufrechterhalten können.
Optimieren Sie Ihre Stretchfolienproduktion mit der richtigen Maschinenkonfiguration
Bei der Bewertung von Stretchfolien-Herstellungsmaschinen sollten Hersteller das vollständige Produktionsziel berücksichtigen, anstatt sich auf eine einzelne Spezifikation zu konzentrieren. Wichtige Faktoren umfassen die fertige Folienbreite, die Zielstärke, den erforderlichen Ausstoß, die Anzahl der Schichten, die Harzrezeptur, die gewünschte Liniengeschwindigkeit, die Kühlanforderungen, die Wickelkonfiguration, den Automatisierungsgrad und die verfügbaren Werksbedingungen.
Unsere Stretchfolien-Herstellungsmaschinen sind für die Gießfolienproduktion mit Konfigurationen entwickelt, die auf unterschiedliche Produktionsanforderungen abgestimmt werden können. Durch die Koordination von Extrusion, Mehrschichtverteilung, Düsenformung, Kühlung, Antriebssteuerung und Wicklung kann die Produktionslinie um die tatsächlichen Folien spezifikationen herum konfiguriert werden, anstatt sich auf einen Einheitsansatz zu verlassen.
Wenn Sie eine neue Stretchfolien-Produktionslinie planen oder ein bestehendes Extrusionssystem aufrüsten, ist die Wahl des richtigen Gleichgewichts zwischen Extrusionsausstoß und Liniengeschwindigkeit ein wichtiger Ausgangspunkt. Kontaktieren Sie unser technisches Team mit Ihrer Zielfolienbreite, -stärke, Materialrezeptur, Schichtstruktur und erforderlichen Produktionskapazität, und wir können Ihnen helfen, eine geeignete Stretchfolien-Herstellungsmaschinenkonfiguration für Ihre Produktionsanforderungen zu bewerten.
