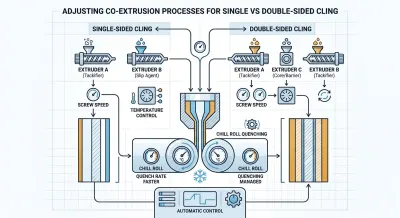
如何調節拉伸膜機設備以實現單面與雙面粘性切換
2026-08-19
在現代拉伸膜生產中,實現穩定的單面或雙面自粘是一項關鍵挑戰。隨著薄膜厚度越來越薄、生產速度不斷提高,添加劑用量、層厚、熔體溫度及冷卻條件等微小變異,都可能顯著影響自粘性能。傳統擠出設備往往高度依賴手動調整與操作人員經驗,容易導致添加劑分佈不均、過度遷移、熱降解、黏結以及不必要的原料浪費。現代拉伸膜擠出機則能更精準地控制這些變數,使生產不同自粘結構的薄膜時,更容易獲得穩定且可重複的結果。
為何自粘控制在拉伸膜生產中至關重要
拉伸膜廣泛應用於托盤打包、物流、倉儲包裝、出口包裝及工業貨物捆紮。其自粘性能直接影響貨物在運輸及儲存過程中纏繞的牢固程度。
單面自粘薄膜設計為一面具有較強黏附力,另一面則保持相對平滑或低黏性。此結構有助於薄膜抓緊貨物,同時在開卷時減少相鄰膜層之間不必要的黏附。此類產品適合需要控制釋放性能及順暢卷取操作的應用場合。
雙面自粘薄膜則在兩面均提供黏附力,適用於需要強層間接觸的場合。然而,過高的黏附力可能導致黏結、開卷困難或卷料操作不穩。因此,目標並非追求最大自粘性,而是實現與應用及薄膜規格相匹配的可控自粘性。
調整拉伸膜擠出機以實現單面自粘
單面自粘通常採用多層流延膜結構生產,例如三層或五層配置。自粘功能集中在指定的外層,另一面則可透過配方賦予適當的滑爽特性。
可在自粘層中加入PIB或相容的自粘母粒,而當需要降低黏附力時,則可在另一側表面使用芥酸醯胺或其他合適的滑爽添加劑。實際添加量應根據所選樹脂體系、添加劑供應商建議及所需自粘等級來決定,而非對所有產品均使用固定比例。
穩定的層分佈同樣重要。每台擠出機必須保持穩定的輸出量,使功能層維持在設計厚度範圍內。應協調螺桿轉速、餵料速率及層比,以防止局部變化改變自粘添加劑的有效表面濃度。
溫度控制也需仔細關注。熔體溫度過高或停留時間過長可能影響某些添加劑及聚合物體系,而溫度不足則會導致熔融不良與分散不均。因此,應根據具體的樹脂與添加劑組合,優化料筒及T型模頭溫度。
熔體離開T型模頭後,在冷卻輥上進行受控冷卻有助於穩定薄膜結構。適當的冷卻輥溫度及接觸條件,能支持薄膜的穩定成型,並限制添加劑的不必要遷移。冷卻應始終與薄膜厚度及生產線速度綜合考量。
| 比較項目 | 單面自粘 | 雙面自粘 |
|---|---|---|
| 自粘表面 | 僅一面具有自粘性,另一面設計為低黏附性或較佳滑爽性 | 兩面均具有自粘性,以實現更強的層間黏附 |
| 添加劑分佈 | 自粘添加劑主要集中於一個外層 | 自粘添加劑分佈於兩個外層 |
| 薄膜結構 | 適用於自粘與滑爽功能分離的多層結構 | 採用具有兩個功能自粘層的多層結構 |
| 製程控制 | 重點在於層比、添加劑用量、冷卻及順暢開卷 | 需要均衡的層輸出、冷卻、添加劑用量及收卷張力 |
| 主要應用 | 托盤打包、物流、倉儲及一般包裝 | 重載包裝及需要更強貨物捆紮的應用 |
調整以實現雙面自粘
雙面自粘要求兩個外表面均提供可控黏附力。在對稱的多層結構中,可將相容的自粘配方引入兩個外層,而芯層則提供機械支撐並分隔兩個功能表面。
兩個外層擠出機應保持同步輸出。準確的餵料與穩定的螺桿轉速有助於使兩個自粘層維持在預期厚度。若某一側的物料明顯多於另一側,成品薄膜可能出現自粘性能不一致的現象。
芯層亦有助於控制兩個表面配方之間的相互作用。合適的芯層樹脂結構能提供機械強度並分隔功能層。然而,添加劑的遷移取決於聚合物相容性、溫度、分子遷移率、層厚及存放時間,因此芯層不應被視為絕對的遷移阻隔層。
冷卻對雙面自粘薄膜尤為重要。由於兩面均具有黏附性,不穩定的冷卻或過高的收卷壓力會增加黏結風險。因此,應將冷卻輥溫度、生產線速度、薄膜溫度、收卷張力及卷料硬度作為一個整體製程進行優化。
控制薄膜厚度與生產速度
薄膜厚度直接影響自粘一致性。薄型拉伸膜規格(例如約12–15 μm)尤其需要穩定的層分佈,因為即使微小的厚度偏差也佔薄膜總結構的顯著比例。
較高的生產速度也會縮短冷卻時間,並使製程不穩定性更加明顯。現代拉伸膜擠出機可將穩定的擠出輸出與線上厚度監控相結合,以維持更一致的薄膜輪廓。當檢測到偏差時,控制系統可支援及時的製程調整,減少不合格材料的產生。
成品薄膜還應透過特定應用的測試進行評估。自粘力、開卷性能、拉伸強度、伸長率、耐穿刺性、摩擦係數及厚度均勻性等指標,均有助於判斷所選製程參數是否適合目標應用。
防止黏結與添加劑遷移
自粘性過強與不足同樣會造成生產及儲存問題。過度的表面黏附力可能導致成品卷料黏結在一起,或開卷困難。儲存溫度、收卷壓力、薄膜溫度及添加劑遷移都會影響此行為。
因此,穩定的熱管理至關重要。受控的料筒與模頭溫度有助於降低熱降解風險,而適當的停留時間則支持穩定的加工過程。T型模頭後的有效冷卻,有助於在收卷前穩定薄膜結構。
在產品開發階段也應考慮添加劑遷移問題。自粘性能可能隨儲存時間而改變,因為某些添加劑會逐漸在聚合物基體中移動。正確的樹脂選擇、多層設計、溫度控制及儲存測試,有助於建立更可靠的生產流程。
自動化如何改善自粘控制
當製造商需要生產不同等級的拉伸膜時,自動化可顯著提高重複性。以PLC控制的全自動伸縮膜製造機能透過中央控制系統,協調擠出機速度、物料餵送、溫度區段、冷卻、厚度監控及收捲參數。
配方管理在切換單面與雙面自粘產品時尤其有用。可針對不同的薄膜結構與厚度,儲存經過驗證的生產參數,使操作人員能夠調用適當的設定並進行受控調整,而非反覆依賴手動試錯。
線上厚度監控則提供了另一項重要優勢。連續測量薄膜輪廓有助於在生產過程中及時發現偏差,並支援更快的修正動作。結合穩定的擠出與收卷控制,自動化能減少製程變異並提升原料利用率。
升級您的拉伸膜生產線,實現精準的單面與雙面自粘控制
穩定的單面與雙面自粘取決於對原料、層結構、擠出輸出、溫度、冷卻、薄膜厚度及收卷的精準控制。我們的拉伸膜擠出機整合了這些關鍵製程,能針對不同薄膜厚度與包裝需求,提供穩定且可重複的生產。
無論是升級現有生產線,還是新建生產設施,我們的多層擠出解決方案均結合了精準餵料、可靠的T型模頭性能、高效冷卻、線上厚度監控、PLC自動化及穩定的收卷控制。這些技術有助於提升薄膜一致性、減少原料浪費並支援高效生產。歡迎選用我們的拉伸膜擠出機,打造更可靠、更具彈性的薄膜生產線。