
現代化拉伸膜機設備自動換卷功能的優勢解析
2026-09-16
手動換卷是拉伸膜生產中常見的瓶頸。這項看似例行的工作,從停止收卷機、接合新紙管到轉移過程中的張力控制,往往高度依賴操作員的時機判斷與經驗。這種對人為判斷的依賴,可能導致不同操作員與班次之間的表現差異,而生產線的重複中斷,也逐漸侵蝕了有效產能。
其影響遠不止於損失的生產時間。手動接合可能造成膜尾不均、接縫錯位以及不必要的邊料,增加連續生產過程中的材料消耗。在轉移過程中,張力也可能波動,導致收卷缺陷,例如竄卷與壓痕。同時,在重複的換卷程序中,手動處理膜卷需要操作員更靠近運轉中的收卷部件。當製造商尋求更高產能與更自動化生產時,這些限制的影響會越來越顯著。
手動換卷如何影響薄膜品質
一旦成品膜卷進入下游包裝作業,換卷方式的影響便更加明顯。在電子商務與倉儲物流領域,拉伸膜卷可能用於自動纏繞包裝設備,此時膜卷的收卷品質差異會影響送膜與纏繞性能。在建材與型材包裝中,不良的接合或不穩定的膜卷成形,在搬運與長途運輸過程中更容易顯現問題。
對於重型貨物與工業包裝而言,均勻的收卷張力有助於生產出在後續纏繞與搬運時表現更穩定的膜卷。這使得換卷不僅僅是單純的操作任務,而是維持成品膜卷品質、材料效率與生產連續性不可或缺的一環。
連續生產的自動換卷技術
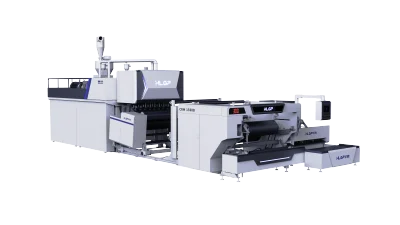
自動換卷(ARC)技術透過在較少人工干預下,將生產從一個成品膜卷轉移到下一個,來解決上述限制。配備ARC的高速5層共擠纏繞膜生產線:專為重載強拉伸包裝設計,全自動伸縮膜製造機可利用伺服驅動同步技術,協調轉移、接合與裁切順序,同時保持擠出生產不間斷。
該系統並非為了手動換卷而反覆停機,而是設計為在收卷區段進行膜卷轉換時,維持生產連續性。對於高產量作業而言,消除頻繁的中斷,可在不提高擠出生產速率的情況下,增加每個班次的有效生產時間。
因此,ARC的價值不僅在於自動化本身,更在於將反覆手動換卷所帶來的操作變異性降至最低。
換卷過程中的自動張力控制
收卷張力是決定成品膜卷結構與搬運特性的關鍵因素。在手動換卷過程中,操作員在協調轉移、接合與收卷程序時,張力可能產生波動。自動化系統則可透過受控的張力管理,在轉換過程中維持更穩定的收卷輪廓。
這有助於製造出具有更均勻收卷特性的膜卷,並可降低發生竄卷與膜卷成形不均等缺陷的可能性。更可預測的收卷結果也有利於下游的加工與纏繞作業,因為膜卷的穩定性與送膜行為會影響整體設備性能。
透過將張力管理從手動調整轉變為自動控制,ARC技術提供了更具重複性的收卷流程,尤其是在生產線連續運轉或處於較高生產速度時。
降低換卷過程中的材料浪費
材料效率是另一個重要的考量點。手動換卷可能因膜尾不均、接合錯位以及轉移過程中使用過多材料而產生廢料。雖然單次換卷產生的廢料看似不多,但在高產量的生產排程中,累積的損失可能相當可觀。
自動換卷技術能以更高的重複性協調轉移與裁切順序,有助於將連續膜卷的尾端與開頭產生的不必要廢料降至最低。對於生產用於建材、型材、物流或工業包裝之拉伸膜的製造商而言,提升換卷效率有助於降低樹脂消耗,並更嚴格地控管成品膜卷的成本。
當樹脂價格佔生產成本相當大的比例時,這項優勢尤其顯著。提高已進入擠出過程之材料的利用率,往往比在生產線的其他環節尋求節省更為實際。
減少生產現場的手動操作
自動化也改變了操作員在換卷時的角色。ARC系統無需人員在運轉中的收卷部件附近重複進行轉移程序,而是可以自動化換卷順序中的關鍵階段。
這減少了常規膜卷轉移所需的直接人工干預,使操作員能將更多注意力投入於過程監控、品質檢查與生產管理。其結果是生產流程不再那麼依賴單一操作員的時機掌握,同時也讓技術人員能更全面地掌握整體生產線的表現。
對於進行長時間生產排程的工廠而言,這種從重複性人工干預轉向過程監控的轉變,可提供一個更具結構性且更易於管理的作業環境。
自動換卷技術實現高產量生產
對於尋求更高生產效率的製造商來說,自動換卷技術解決了手動收卷作業中固有的多項限制。透過減少換卷中斷、穩定轉移過程、提升材料利用率以及降低重複性人工操作,ARC可成為自動化高效率3層流延膜擠出機械設備:主流通用型托盤打包線的重要組成部分。
我們將自動換卷系統整合至全自動伸縮膜製造機系列中,以支援連續生產與更穩定的膜卷成形。該系統旨在以最少的人為干預,協調收卷、轉移、接合與裁切,協助製造商維持更可預測的生產節奏。
無論需求是用於大規模包裝生產的高產量生產線,還是適用於多種薄膜應用的更靈活配置,我們的擠出生產系統都可根據所需的薄膜結構、產能與自動化程度進行配置。透過將受控的擠出製程與自動化膜卷處理相結合,我們協助製造商超越傳統停機換卷的限制,建立一個更高效、更具重複性的生產流程。
