如何降低大批量氣泡膜生產中的單卷生產成本
2026-09-16
在大規模氣泡膜生產中提升獲利能力,與其說是依賴於加快機器運轉速度,不如說更取決於控制真正驅動單卷成本的關鍵因素:原料浪費與能源消耗。傳統的單層擠出生產線在設計之初並未將這兩點納入考量。氣泡幾何形狀不一致、開機廢料過多以及熱管理不均勻,這些問題都會悄悄地為每一卷下線的產品增加成本,即使設備看似正常運轉。一套以多層共擠與節能製程控制為核心打造的氣泡膜擠出機,能從源頭解決這些低效率問題,而非事後補救。
傳統生產線在哪裡損失成本
單層生產線通常依賴單一的樹脂配方來滿足成品薄膜所需的每一項性能,從緩衝強度到封合完整性。由於無法將這些功能分佈到不同層別,製造商為了確保性能,常常被迫使用比實際應用需求更厚的薄膜。這多出來的厚度直接轉化為每卷更高的樹脂消耗量。
開機與換料廢料則構成了第二層成本。在沒有即時厚度回饋的生產線上,厚度漂移可能在成品卷被檢驗之前都未被發現,而到那時,整批生產可能已經超出公差範圍。熱不均勻性使問題更加惡化:機筒與冷卻輥溫度若偏離其製程窗口,會影響氣泡成型與薄膜穩定性,進而增加材料報廢的可能性。這些問題沒有一項是單一的大額支出;相反,它們在整個生產過程中逐漸累積,而在大批量生產中,累積的差異就變得非常可觀。
氣泡膜生產成本在哪裡影響最大
這些成本壓力在氣泡膜被大量、連續消耗的場景中最為明顯,而非少量客製批次。家電製造商在生產線末端包裝成品時,需要為數千個相同的包裝提供一致的緩衝性能,因此薄膜厚度或氣泡均勻性的任何不一致,都會被整個批次放大。建築五金出口商以散裝方式運輸棧板貨物,需要可預測的材料成本來維持出口價格競爭力,這使得樹脂效率直接影響利潤。高速飲料與瓶裝水填充作業中,二次包裝必須跟上連續生產線的速度,這些業者需要氣泡膜在不停機換線或不產生廢料的情況下可靠運作。在這些應用場景中,薄膜本身的成本與生產它的機器效率密不可分。
透過多層共擠降低原料成本
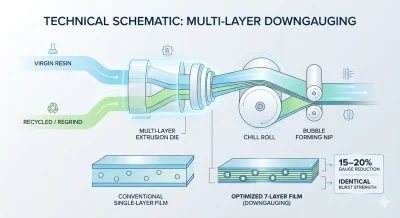
多層氣泡膜擠出機允許根據功能分佈樹脂,而不是在整個薄膜中使用單一配方。外層可針對封合強度與表面清晰度進行優化,而芯層則可納入較高比例的回收料或低成本樹脂,同時不影響整體性能。這種分層方法使得在維持應用所需的緩衝性與爆破強度的同時,減少總厚度成為可能,從而降低每卷產品的樹脂消耗量。
對於大量生產標準化包裝的家電製造商而言,這意味著在不改變客戶期望的保護性能下,每單位產品的材料成本更低。對於建築五金出口商來說,在芯層中加入回收料的能力,為控制大批量貨物的到岸成本提供了另一個槓桿,尤其是在樹脂價格波動的航線上。精確的層比控制也有助於符合公認的材料標準,這對於需要在生產批次之間保持一致性的出口商來說很重要。
透過即時厚度控制減少廢料
厚度變異是導致不必要成本的最直接途徑之一,因為即使薄膜從未成為廢料,只要其厚度超出規格,就會浪費樹脂。配備自動厚度監控與閉環控制的氣泡膜擠出機,能在整個生產過程中將厚度維持在嚴格、可驗證的公差範圍內,而不是依賴定期的手動檢查。當偏差發生時,系統可以在生產線上即時修正,防止其蔓延成一整卷超標材料。
這種即時反應能力對於高速飲料與填充線客戶尤其有價值,他們的生產無法為了長時間的品質檢查而中斷,否則會影響產能。在高速運轉下維持穩定的氣泡同心度與張力,能減少報廢材料的數量,並避免換線產生過多的廢料。在一個班次中,一條會漂移的生產線與一條能自我修正的生產線之間的差異,可能代表總材料成本中相當可觀的一部分。
根據樹脂特性匹配螺桿與模頭設計
成本效率不僅取決於層結構與厚度控制;還取決於擠出系統本身是否與所加工的樹脂相匹配。使用為不同材料特性設計的螺桿與模頭來加工熔融敏感型或含回收料的樹脂,會增加凝膠形成、熔體流動不均勻以及非計畫性停機的風險,這些都會降低有效產出。我們的氣泡膜擠出機提供高速、中速與低速配置,層數範圍從兩層到七層,使得螺桿幾何形狀與模頭設計能夠針對每條生產線的特定樹脂混合比與產能要求進行匹配,而不是將所有應用都強加於單一的通用設定。
這種靈活性對於使用多種樹脂來源(包括回收料或粉碎料)的製造商最為重要,這些情況下穩定的熔體行為並非總能保證。選擇為實際使用的樹脂配置的設備,而不是圍繞設備限制來調整生產,有助於避免因加工條件不匹配而導致的停機與材料損失。
透過更智慧的熱管理降低公用事業成本
能源消耗是影響單卷成本的另一個主要變數,尤其是在連續大批量生產中。機筒加熱與冷卻輥溫度必須維持在一個定義的製程窗口內,而效率低下的熱控制會迫使系統更加費力地維持該窗口。集中式熱管理系統,搭配擠出驅動上的永磁同步馬達,與較舊的異步馬達配置相比,能降低功耗,同時在長時間運轉中維持穩定輸出。
對於執行多班制或連續生產計劃的製造商而言,即使能源消耗的適度減少,也會隨著時間的推移而顯著複合。結合更穩定的熱輪廓,這也減少了加熱與冷卻元件的機械磨損,延長了維護間隔時間,並減少了非計劃性的生產中斷。全天候運轉的設施,例如大批量的家電或飲料包裝生產線,從這種穩定性中受益最大,因為連續運轉生產線的非計劃性停機成本遠高於間歇性運轉的生產線。
我們的氣泡膜擠出機旨在同時從多個方向解決單卷成本問題,而不是將材料效率、廢料減少與能源消耗視為各自獨立的問題。多層共擠允許將樹脂用在能產生最大價值的地方;閉環厚度控制使材料浪費降至最低;而可配置的螺桿、模頭與熱系統確保機器能匹配其所服務應用的樹脂與產能要求。對於大規模生產氣泡膜的製造商而言,這種組合提供了一條實用且可計量的路徑,在不損害成品薄膜所需保護性能的前提下,降低生產成本。