為什麼越來越多工廠重視大型氣泡膜製造設備的智能化
2026-09-07
效率與精度是決定保護性包裝獲利的兩大關鍵,但傳統手動操作產線往往難以穩定兼顧。原料浪費、氣泡品質不穩以及高能耗並非孤立的問題,而是根源於同一核心困境:一條仰賴人工調整與被動式維護的產線,根本無法達到現代包裝買家所期望的容許公差。這正是智能化氣泡膜擠出技術所要填補的鴻溝。
生產效率問題衝擊最大的應用領域
傳統氣泡膜擠出生產線的變異性,大多源自於依賴人工觀察與定期調整。螺桿轉速、模頭間隙、冷卻風量等參數需隨狀況變化而調整,導致小幅偏差持續存在,進而影響氣泡形狀、尺寸、薄膜厚度或透明度。若缺乏對熔體溫度與壓力的持續監控,問題將更難及早發現,而被動式維護則可能增加非計畫性停機的風險。
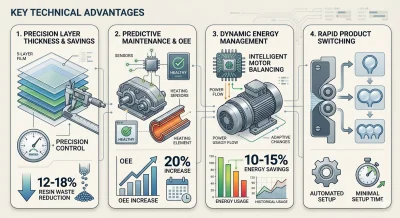
有限的製程回饋也會讓操作人員傾向於採用略高的薄膜厚度作為安全餘裕,長期下來增加了樹脂耗用量。當切換不同氣泡規格時,可能需要額外的手動調整與驗證,每個生產批次的換線時間因此拉長。當主要驅動系統與加熱系統依賴相對固定的運轉設定時,能耗也難以因應實際產出而靈活調整。
生產效率問題影響最顯著的環節
這些效率問題對不同作業的衝擊程度不一,但對於產品組合多樣、品質要求嚴苛或產能規模較大的工廠,任一不一致所帶來的成本都會被放大。
經常進行產品換線的多SKU合約填充廠與個人護理用品製造商,感受最直接的就是換線損耗。每當包裝規格變更,手動重新校正所增加的設定時間,對於高混雜產品的排程而言,根本無法在不延誤進度的情況下被吸收。
精密醫療器材與藥品包裝產線,既要滿足厚度一致性,也需提供可追溯的生產數據以通過品質稽核。而手動產線在膜層厚度上的自然變異,加上缺乏詳細的生產紀錄,使其難以證明稽核所需的穩定性。
大型工業設備製造廠同時運作多條產線時,則面臨另一種風險:當每條產線獨立運作,彼此無法共享狀態資訊時,某一機組對漸進式故障反應遲緩,便可能在無人察覺的情況下,悄悄拖垮整座工廠的產能。

智能化製程控制全面應用於各機型
在擠出生產過程中導入智慧控制,能徹底改變從兩層機到複雜多層高速系統等全系列機型的運作面貌。這些系統不再依賴定期人工檢查,而是協調擠出參數、持續監控熔體狀態,並穩定控制氣泡成型,其一致性遠非手動調整所能比擬。這種製程穩定性的提升,也減少了不同產品規格切換時的混亂,因為產線在生產間隔期間,偏離容許公差的時間大幅縮短。
厚度控制是此轉變最直接受惠的環節。手動產線需以偏厚規格作為安全餘裕,而智慧系統則能將膜層厚度控制在更嚴格且一致的公差範圍內,這不僅減少不必要的樹脂用量,也絲毫不影響薄膜所需的強度與保護性。對於精密醫療器材與藥品包裝而言,這種一致性具有雙重效益——既能確保每批薄膜性能均勻,也為品管團隊提供可靠且可追溯的產出,滿足稽核所需的追溯性要求。
維護模式也從被動應對轉向預測性維護。持續的狀態監控讓操作人員能在加熱元件或齒輪箱等組件出現故障前,及早發現磨損跡象,從而將維護作業安排於生產計畫之間,而非打斷生產。對於同時運作多條產線的工廠而言,這意味著某一機組的潛在問題不會演變成整廠停機的危機——每條產線可依自身時程進行檢修,無須等到故障發生。
能源使用也變得更具靈活性,而非固定不變。現代馬達技術能根據製程當下實際需求調整耗電量,使能耗與實際生產活動同步,而不是在產線滿載或調整空轉時,都維持固定的基準耗能。在長時間、高產量的連續運轉下,這種靈活性所累積的節能效益,相較於傳統採用固定功率設定的設備,能顯著降低整體能源成本。
現代包裝生產的智能化擠出方案
這些優勢可應用於各種氣泡膜擠出生產設備配置,從滿足基本生產需求的兩層系統,到適用於高階應用的先進多層高速產線。這讓製造商能依據實際需求,選擇膜層結構、產能規模與自動化等級,無須在製程控制與生產彈性之間取捨。
對於管理頻繁換線的合約填充廠、要求產出穩定的醫療與藥品包裝業者,以及同時運作多條產線的製造商而言,智能化擠出技術能提供更佳的生產穩定性、原料使用效率與設備性能控制。若現有產線仍高度依賴手動調整與被動維護,那麼選購合適的氣泡膜擠出設備,將是邁向更穩定、更高效生產的務實一步。