Stretch film imalat makinesi ile Film Şeffaflığı Nasıl Artırılır?
2026-09-04
Şeffaflık, bir streç filme dokunmadan kalitesini değerlendirmenin en hızlı yollarından biridir. Mat, bulanık bir rulo, bir delinme testinde başarısız olmadan çok önce, eşit olmayan erimeyi, zayıf soğutma kontrolünü veya aşınmış bir kalıp dudağını işaret eder. Palet sarma, gıda sınıfı paketleme ve e-ticaret lojistiği için optik berraklık kozmetik bir detay değildir; polimer saflığının, proses kararlılığının ve ruloyu üreten Yarı Otomatik Stretch Film Makinesi'nin hassasiyetinin doğrudan bir göstergesidir.
Alıcılar, bir palet sargısını açarken nadiren ekstrüzyon mekaniğini düşünürler, ancak cam gibi berrak bir film ile donuk, sütlü bir film arasındaki fark tamamen makinenin içinde belirlenir - rulo bir depoya ulaşmadan çok önce. Eriyik sıcaklık kontrolü, soğutma hızı ve kalıp geometrisi, bitmiş film üzerinde görünür bir iz bırakır; bu nedenle aynı reçine formülasyonundan yapılan iki rulo, onları üreten ekipmana bağlı olarak tamamen farklı görünebilir.
Sıradan Ekipman Neden Berrak Film Üretmekte Zorlanır?
Bulanıklık sorunlarının çoğu, eski veya daha düşük maliyetli üretim hatlarında yaygın olan bir avuç mekanik zayıflığa kadar uzanır. Bir vida, namlu boyunca tutarlı bir kesme (shear) üretemediğinde, genellikle "erimemişler" olarak adlandırılan küçük erimemiş reçine cepleri doğrudan filmin içine geçer, ışığı dağıtır ve görünür benekler veya bulanık lekeler oluşturur. Namlu boyunca sıcaklık dalgalanmaları bunu daha da kötüleştirir, çünkü dengesiz ısıtma, aşağı akışta asla tamamen kaybolmayan jeller ve tutarsız eriyik viskozitesi üretir.
Soğutma hızı da aynı derecede kritiktir. Bir soğutma silindiri, erimiş ağdan ısıyı yeterince hızlı çekemediğinde, polimerin katılaşmadan önce kristalleşmesi için daha fazla zamanı olur. Daha yavaş soğutma, ışığı dağıtan ve görünür bulanıklığa neden olan kristal yapılar olan küreciklerin (spherulit) daha büyük büyümesine izin verir; bu, streç filmin parlak yerine donuk görünmesinin en yaygın nedenlerinden biridir.
Yüzey bulanıklığı üçüncü bir zorluk katmanı ekler. Ağ genişliği boyunca mükemmel şekilde tek tip bir boşluk sağlayamayan bir kalıp dudağı, kalınlık varyasyonu, kenar boncuk birikimi veya dudağın kendisinde reçine birikmesi üretecektir. Bu kusurlardan herhangi biri film yüzeyini pürüzlendirir ve yüksek berraklık uygulamalarının talep ettiği pürüzsüz, cam benzeri yüzeyi zedeler. Kararsız bir eriyik akışı ekleyin - eriyik havuzundaki türbülans, kalıp boyunca eşit olmayan dağılım - ve iyi formüle edilmiş bir reçine bile filmin bir metresinden diğerine tutarsız görünebilir.
Eski hatlarda, bu üç sorun birbirinden izole kalmak yerine birleşme eğilimindedir. Dengesiz kesme (shear) üreten bir vida, aşağı akıştaki soğutma sisteminin öngörülebilir bir eriyik sıcaklığı ile çalışmasını da zorlaştırır ve zaten kalınlık varyasyonu ile mücadele eden bir kalıp, zayıf şoklamadan kaynaklanan ek bulanıklık filmin üzerine katmanlandığında bu tutarsızlığı daha da net gösterir. Bu nedenle, eski ekipmanlardaki operatörler, reçine, katkı paketi ve hat ayarları aynı kalsa bile, berraklığı partiden partiye tahmin edilemez olarak tanımlarlar; temel neden genellikle formülasyonda değil, ekstrüderin mekanik hassasiyetindedir.
Berraklığın Üretim Alanında Gerçekten Önemli Olduğu Yerler
Bu sorunlar soyut değildir. Gıda ve ilaç palet paketlemesinde, depo personelinin tek bir katmanı açmadan sargının içinden etiketleri, parti numaralarını ve son kullanma tarihlerini okuması gerekir; bulanık bir film, daha yavaş denetim ve daha fazla manuel çift kontrol anlamına gelir ve düzenlenmiş ortamlarda, parti izlenebilirliğinin görsel olarak doğrulanması gereken uyum denetimlerini bile yavaşlatabilir. Yüksek hacimli e-ticaret dağıtımında, ayırma ekipleri bir paletin içindekileri bir bakışta görebilmeye güvenir, bu nedenle bulanık veya çizgili film, kalite kontrollerini doğrudan yavaşlatır ve hızın en önemli olduğu yoğun sezon hacim artışları sırasında toplama hatası olasılığını artırır.
Perakende ve FMCG dağıtımının da aynı sorunun kendi versiyonu vardır: bir teşhir paletinin etrafına sarılmış streç filmin neredeyse görünmez olması gerekir ve herhangi bir bulanıklık veya donukluk, ürünün rafa ulaşmadan önce bir alıcıya nasıl göründüğünü etkileyebilir. Bu durumların her birinde, film iki görevi birden yerine getirir - yükü mekanik olarak korurken optik olarak gözden uzak durmak - ve bu ikinci gereksinim, kötü tasarlanmış bir ekstrüzyon prosesinin sınırlamalarını tam olarak göstermeye başladığı yerdir.
Her Katmana Berraklık Mühendisliği
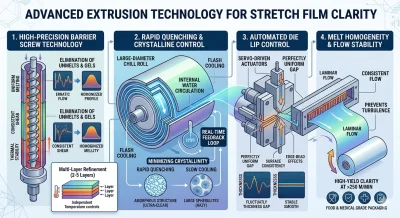
Optik performans için tasarlanmış bir Yarı Otomatik Stretch Film Makinesi, bu hata noktalarının her birine doğrudan vidayla başlayarak müdahale eder. Yüksek hassasiyetli bariyer vida geometrisi, namlunun tüm uzunluğu boyunca tek tip kesme (shear) üretir, bu da eriyiği homojen tutar ve iç bulanıklığa neden olan erimemiş parçacıkları ortadan kaldırır. İki katmanlı, üç katmanlı ve yüksek hızlı çok katmanlı konfigürasyonlarda, her katman bağımsız olarak sıcaklık kontrollü olabilir, böylece dış berraklık katmanı ve iç yapışma veya mukavemet katmanı, tek bir uzlaşma ayarı yerine optimum eriyik profillerinde işlenir.
Soğutma bir sonraki adımdır ve hat hızı ile berraklığın en doğrudan kesiştiği nokta burasıdır. Optimize edilmiş iç su sirkülasyonuna sahip büyük çaplı soğutma silindirleri, ışığı dağıtmadan önce kürecik büyümesini sınırlayacak kadar hızlı bir şekilde ağdan ısıyı çeker; bu, gerçek bir flaş soğutma etkisinin arkasındaki mekanizmadır. Çok katmanlı hatlarda, hassas soğutma sıcaklığı yönetimi ayrıca film katılaşırken gerilme izlerinin oluşmasını da önler ve tam otomatik sarma sistemlerinde, gerçek zamanlı geri bildirim döngüleri soğutucu akışını sürekli olarak ayarlar, böylece üretim hızı artsa bile berraklık tutarlı kalır.
Yüzey kalitesi kalıpta tamamlanır. Servo tahrikli kalıp dudak aktüatörleri, tüm ağ genişliği boyunca tek tip bir boşluk tutar, bu da bir üretim çalışması sırasında film yüzeyini pürüzlendiren kenar boncuk etkilerini ve dudak birikimini önler. Eriyik havuzunu türbülanzsız hareket ettirecek şekilde tasarlanmış bir kalıp ve akış kanalı tasarımı ile birleştiğinde, bu, kalınlık ve berraklığı bir rulonun ilk metresinden son metresine kadar sabit tutar - hat hızları dakikada 250 metrenin üzerine çıktığında belirginleşen bir fark; burada erime, soğutma veya kalıp kontrolündeki herhangi bir tutarsızlık, bitmiş filmde hemen kendini gösterir.
Bu sistemlerin hiçbiri izole çalışmaz, bu da berraklığın genel makine kalitesinin neden bu kadar güvenilir bir göstergesi olduğunun bir parçasıdır. Homojen bir eriyik üreten bir vida, kristalleşme bunu geri alamadan önce bu berraklığı kilitleyebilen bir soğutma sistemine hala ihtiyaç duyar ve doğru sıcaklıkta çalışan bir soğutma silindiri, tüm ağ genişliği boyunca düzgün, türbülanssız bir eriyik akışı sağlayan bir kalıba ihtiyaç duyar. Bariyer vida ekstrüzyonu, hızlı soğutma silindiri şoklaması ve otomatik kalıp dudak kontrolü, bir hatta cıvatalanmış ayrı bileşenler olarak değil, tek bir sistem olarak birlikte tasarlandığında, sonuç, yüksek berraklıkta çıktıyı yalnızca ideal koşullar altında değil, rulo üstüne rulo tutarlı bir şekilde koruyabilen bir Yarı Otomatik Stretch Film Makinesi'dir.
Modern Paketlemenin Talep Ettiği Berraklık İçin Üretildi
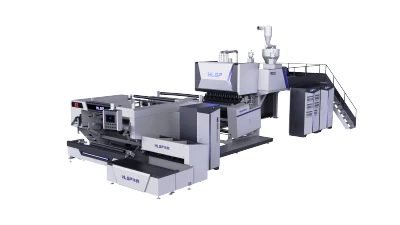
Bu sistemlerin her biri - bariyer vida ekstrüzyonu, hızlı soğutma silindiri şoklaması ve servo kontrollü kalıp dudak ayarı - izole olarak değil, birlikte çalışacak şekilde tasarlanmıştır, çünkü berraklık asla tek bir bileşenin ürünü değildir. Yarı Otomatik Stretch Film Makinesi'miz, nitrürlü alaşım çelik vida ve namlu bileşenleri, kapalı devre su soğutması ve hassas kalıp kontrolü ile iki katmanlı, üç katmanlı ve yüksek hızlı çok katmanlı konfigürasyonlara entegre edilmiş olarak, bu prensip etrafında sıfırdan tasarlanmıştır.
Her konfigürasyon, optik kaliteden ödün vermeden dakikada 200 metrenin oldukça üzerinde çalışabilen yüksek hızlı çok katmanlı sistemlere kadar, daha küçük veya orta hacimli operasyonlar için uygun kompakt iki katmanlı hatlardan, belirli bir uygulamanın gerçekten ihtiyaç duyduğu çıktı için boyutlandırılmıştır. Her katmanda bağımsız sıcaklık bölgelendirmesi, tam otomatik modellerde gerçek zamanlı soğutucu geri bildirimi ve servo ayarlı kalıp dudakları, yalnızca hattan çıkan ilk birkaç ruloda değil, tüm bir üretim çalışması boyunca kalınlık toleransını ve berraklığı tutarlı tutmak için birlikte çalışır.
İster gıda sınıfı palet sarma, ister yüksek hızlı e-ticaret paketleme hatları veya perakendeye hazır teşhir yükleri gerektiren bir uygulama olsun, makinelerimiz, sıradan streç filmi tutarlı bir şekilde berrak, cam benzeri bir yüzeye dönüştüren eriyik kararlılığı, soğutma hassasiyeti ve kalıp doğruluğunu sağlamak üzere üretilmiştir - üretim çalışması üstüne üretim çalışması.