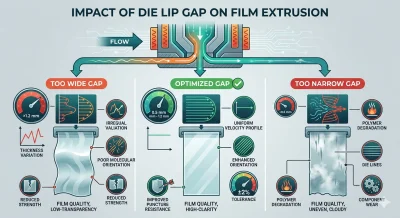
Bir üretim hattından çıkan her streç film rulosu, çoğu operatörün nadiren düşündüğü bir bileşenin izini taşır: kalıp dudak aralığı. Genellikle milimetrenin kesirleriyle ölçülen bu tek boyut, bir polimer eriyiğinin kalıp genişliği boyunca ne kadar eşit bir şekilde yayıldığını, ortaya çıkan streç filmin yük altında ne kadar tutarlı performans gösterdiğini ve satılabilir bir rulo üretilmeden önce fabrika zemininde ne kadar hurda oluştuğunu sessizce yönetir. Streç film ekstrüzyonunda, bu aralığı doğru ayarlamak kozmetik bir düzeltme değildir; bir paleti kıtalararası bir nakliye boyunca bir arada tutan bir film ile ilk sert kullanımda yırtılan bir film arasındaki farktır.
Neden Hassas Olmayan Bir Kalıp Dudak Aralığı Hala Birçok Üretim Hattını Etkiliyor?
Çoğu kalınlık sorunu aynı temel nedene dayanır: ekstrüzyon ekipmanı, kalıp dudak aralığını yeterli hassasiyetle tutamaz veya ayarlayamaz. Birçok eski veya giriş seviyesi hatta, aralık, üretim sırasında eriyik sıcaklığı, basıncı veya viskozitesi ne kadar değişirse değişsin, sabit bir mikrometre vidası kullanılarak elle bir kez ayarlanır ve çalışmanın geri kalanında dokunulmadan bırakılır. Polimer eriyiği küçük termal dalgalanmalara karşı bile hassas olduğundan, başlangıçta mükemmel görünen bir aralık, vardiyanın bir saat sonrasında çok farklı davranabilir.
Sonuçlar tahmin edilebilirdir. Çok geniş açılan bir aralık, eriyiğe uygulanan kayma gerilimini azaltır, moleküler yönelimi zayıflatır ve görünür çapraz ağ kalınlığı değişimine (bazı şeritlerde daha ince, bazılarında daha kalın) ve ayrıca azaltılmış çekme dayanımı ve zayıf delinme direncine neden olur. Çok sıkı kapanan bir aralık ise tam tersini yapar: kayma gerilimi artar, polimer aşırı sürtünme altında bozulmaya başlar, film yüzeyinde kalıp çizgileri belirir ve kalıp bileşenleri olması gerekenden daha hızlı aşınır. Bir müşteri, tutarlı, yük taşıyan bir sargı sağlamak için bir streç film makinesine güvendiğinde bu uç noktaların hiçbiri kabul edilebilir değildir ve hiçbiri tamamen manuel, izlenmeyen bir kalıbın tüm bir üretim çalışması boyunca güvenilir bir şekilde önleyemeyeceği durumlardır.
Hassas Kalınlık Kontrolünün Sahada Gerçekten Önemli Olduğu Yerler
Kararsız bir kalıp dudak aralığının pratik maliyeti, streç filmden ne yapması istendiğine bağlı olarak farklılık gösterir.
Lojistik ve depolama operasyonlarına hizmet veren palet sarma hatlarında, film, birden fazla elleçleme noktasında karışık yükleri güvende tutmak için yüksek tutma kuvveti ve güvenilir delinme direnci gerektirir. Kalınlık kontrolü kaydığında, ince noktalar zayıf noktalar haline gelir ve depodan çıkarken iyi görünen bir sargı, hedefine ulaşamadan başarısız olabilir.
Soğuk zincir ve taze gıda ambalajlarında, alıcılar ve kalite denetçileri, ürünü ambalajından çıkarmadan durumunu kontrol etmek için görsel berraklığa güvenir. Sabit kalmayan bir kalıp dudak aralığı, ağ boyunca hafif çizgilenme veya eşit olmayan bir bulanıklık bırakma eğilimindedir ve bu da bu uygulamanın bağlı olduğu şeffaflığı tam olarak baltalar.
İnşaat malzemeleri, boru ve profil ekstrüzyonları için bağlama ve sarma uygulamaları, filme farklı talepler getirir: tüm genişlik boyunca yüksek çekme dayanımı ve eşit uzama, çünkü gerilim altındaki tek bir ince bölüm genellikle demetin çözüldüğü yerdir. Ve elektronik ve hassas bileşen ambalajlarında, anti-statik veya nem bariyeri katmanlarının sıklıkla birlikte ekstrüde edildiği durumlarda, her katmanda sıkı kalınlık toleransı tartışılmazdır; değişken bir kalıp aralığı, bu tür çok katmanlı tutarlılığı sevkiyattan sevkiyata garanti etmeyi çok zorlaştırır.
Kalıp Teknolojimiz Bunu Kaynağında Nasıl Çözüyor?
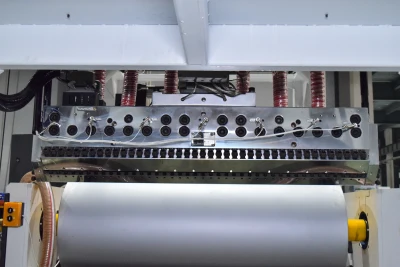
Streç film makinesi platformlarımızı, kalıp dudak aralığı kontrolünün tek bir sabit ayara ve bir teknisyenin kararına dayanmaması gerektiği fikri etrafında tasarladık. Konfigürasyona bağlı olarak hat, doğrudan mekanik kontrol isteyen operatörler için yüksek hassasiyetli manuel mikrometre ayarı veya üretim sırasında sürekli olarak kendini ayarlayan tam entegre kapalı devre termal cıvatalı kalıp ile kullanılabilir. Her iki durumda da aralık, kalıp genişliği boyunca en homojen eriyik hızı profilini sağladığını bulduğumuz optimize edilmiş 0,5–1,2 mm çalışma aralığında tutulacak şekilde tasarlanmıştır.
Gerçek avantajın ortaya çıktığı yer kapalı devre konfigürasyonudur. Gerçek zamanlı otomatik kalınlık ölçümüyle eşleştirilen sistem, oluşurken ağı sürekli olarak ölçer ve bu verileri kalıba geri besleyerek, aksi takdirde kalınlık kaymasına neden olacak sıcaklık ve basınç dalgalanmalarını telafi etmek için dudak aralığını anında ince ayarlar. Pratikte, bu kapalı devre yanıtı, hattın her çalışmada yalnızca kalıbın elle en son ayarlandığı anda değil, sıkı bir ±%2 kalınlık toleransını tutarlı bir şekilde korumasını sağlar.
Bu kontrol seviyesi doğrudan film performansına dönüşür. Bu hatlarda üretilen streç film, kopma uzamasını rutin olarak %300'ün üzerinde, tutma kuvvetini ise 8–12 N/mm² aralığında stabilize eder; bu değerler neredeyse tamamen eriyiğin izole bantlar yerine tüm kalıp genişliği boyunca eşit bir şekilde kesilmesine bağlıdır. 3 katmanlı veya 5 katmanlı birlikte ekstrüzyon konfigürasyonları çalıştıran müşteriler için aynı hassasiyet, katman oranı kontrolüne de uzanır ve her katmanın bireysel kalınlığını sabit tutarak, yüksek yapışmalı bir iç katman, yüksek mukavemetli bir çekirdek ve UV'ye dayanıklı bir dış katmanın, bir katman diğerine tecavüz etmeden amaçlanan işlevlerini yerine getirmesini sağlar. Sonuç, ASTM D5458 ve ISO 14631 gibi tanınmış kriterleri tutarlı bir şekilde karşılayan bir streç film makinesidir ve dönüştürücülere ve son kullanıcılara kendi hatlarında kalite kontrol için güvenilir bir temel sağlar.
Konfigürasyonlar Arasında Ölçeklenecek Şekilde Tasarlanmıştır
Kalıp hassasiyeti platforma sonradan eklenmiş bir düşünce olarak değil, mühendislikle entegre edildiğinden, sunduğumuz tüm konfigürasyon yelpazesine yayılır. İster bir müşterinin basit palet sargısı için 2 katmanlı bir hatta, ister dengeli yapışma ve delinme direnci için 3 katmanlı bir sisteme veya mukavemetten ödün vermeden gelişmiş gauging için 5 katmanlı bir kuruluma ihtiyacı olsun, aynı yüksek hassasiyetli kalıp kontrolü ve kapalı devre kalınlık ölçümü her yerde mevcuttur. Sarma otomasyonu (yarı otomatik veya tam otomatik rulo değiştirme) kalıp konfigürasyonundan bağımsız olarak eşleştirilebilir, böylece üretim verimi ve film kalitesi, biri diğerini kısıtlamadan optimize edilebilir.
Yeni bir streç film makinesini değerlendiren üreticiler için kalıp dudak aralığı kontrolü, tutarlı film kalınlığı, mekanik performans ve yüzey kalitesi elde etmede önemli bir faktördür. Streç film makinelerimiz, hassas kalıp sistemleri ve kararlı süreç kontrolü ile tasarlanmış olup, farklı üretim gereksinimlerinde homojen film çıktısının korunmasına yardımcı olur. Doğru kalıp ayarını güvenilir ekstrüzyon ve sarma sistemleriyle birleştirerek ekipmanımız, tutarlı streç film kalitesi ve istikrarlı uzun vadeli üretim arayan üreticilere pratik bir çözüm sunar.