Одиночный лопнувший пузырек может показаться незначительным дефектом, но на высокоскоростной производственной линии повторяющиеся несоответствия могут быстро привести к браку рулонов, потерям материала и дополнительным производственным затратам. Неравномерные стенки пузырьков, слабые уплотнения и сжатые воздушные подушки часто связаны с нестабильными условиями формования, что делает формирующий вал критически важным компонентом процесса. Расположенный непосредственно за экструзионной головкой, формирующий вал придает расплавленному полимеру форму однородной пузырьковой структуры, помогая контролировать размер пузырьков, равномерность стенок и общее формирование пленки. Таким образом, его конструкция и стабильность работы напрямую влияют на качество и однородность готовой пузырьковой пленки.
Почему традиционные конструкции формирующего вала продолжают не оправдывать ожиданий
Многие дефекты, проявляющиеся в готовой пузырьковой пленке, зарождаются на самой поверхности вала. Устаревшие или менее точные валы часто имеют базовую текстуру поверхности, которая изначально не была рассчитана на однородность, что приводит к неравномерному распределению толщины стенок пузырьков по всей пленке. Эти тонкие участки становятся теми самыми точками, где пузырьки лопаются в первую очередь, будь то на линии, на складе или во время транспортировки.
Синхронизация — еще одно распространенное слабое место. Когда зазор между валами и скорость вращения не согласованы с точностью до производительности экструдера, высота пузырьков и структурная плотность отклоняются от одной производственной партии к другой, что затрудняет соблюдение жестких допусков по размерам. Охлаждение добавляет дополнительный уровень риска: без быстрого и надежного способа затвердевания полурасплавленного полимера сразу после его формования пузырьковые структуры могут разрушиться или деформироваться до того, как полностью зафиксируются, особенно на высоких скоростях линии, где у полимера меньше времени на самостоятельную стабилизацию. А когда формирующий вал не скоординирован должным образом с контролем натяжения по всему полотну, пленка становится подвержена появлению тонких участков, сужению и поверхностным морщинам, которые проявляются задолго до того, как рулон попадет к заказчику. Вдобавок ко всему, многие однопрофильные валы не рассчитаны на гибкую работу с различными техническими характеристиками продукции, поэтому переключение между диапазонами толщины или размерами пузырьков часто означает длительные механические переналадки и увеличенное время простоя.
Где эти несоответствия обходятся дороже всего
Практическое влияние качества формирующего вала становится наиболее очевидным в тех областях применения, где упаковка практически не допускает ошибок.
При упаковке автомобильных компонентов и деталей прецизионного оборудования, таких как сенсорные модули, прецизионные подшипники и приборные узлы, эти изделия часто проходят большие расстояния в рамках трансграничной логистики и через множество пунктов перегрузки. Такие детали требуют пузырчатой пленки с высокой плотностью и устойчивостью к деформации сжатия, чтобы обеспечить поддержку на протяжении всего пути. Когда контроль плотности формовочного вала неточен, локальная поддержка ослабевает, и результатом становятся поверхностные царапины или ударные повреждения деталей, которые часто дороги в замене и труднодоступны для быстрой поставки.
Изделия из стекла и керамики представляют собой другую задачу. Эти предметы чрезвычайно чувствительны к локальным ударам, а их неправильная форма и множество острых кромок затрудняют равномерную обертку, если только пузырьковая структура не является однородной и упругой. Формирующий вал, создающий неравномерную толщину стенок пузырьков, как правило, образует слабые места именно там, где они наиболее опасны — вокруг углов и кромок. И эти пузырьки лопаются первыми, когда упаковку встряхивают при транспортировке, оставляя изделие без амортизации именно в тех местах, где это было наиболее необходимо.

Точное формирование пузырьков для различных конфигураций оборудования
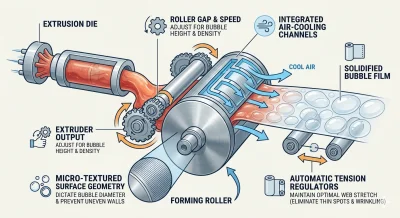
При разработке формирующего вала для наших платформ машин для производства пузырчатой пленки мы основываемся на трех скоординированных функциях, а не рассматриваем формование пузырьков как единый механический этап. Прецизионное геометрическое формование начинается на поверхности вала, где микротекстурированные рисунки спроектированы для создания стабильного начального диаметра пузырьков и предотвращения неравномерного распределения стенок, приводящего к преждевременному разрыву. Эта геометрия сочетается с синхронизированным контролем потока экструзии, где зазор между валами и скорость вращения точно согласованы с производительностью экструдера, что обеспечивает постоянство высоты пузырьков и структурной плотности на всей длине каждого цикла, а не допускает отклонений от партии к партии.
Быстрая термическая стабилизация замыкает цикл. Встроенные каналы воздушного охлаждения достаточно быстро затвердевают горячий, полурасплавленный полимер, чтобы зафиксировать форму пузырька до того, как возникнет риск структурного разрушения, даже на высоких скоростях линии, где время выдержки ограничено. Формирующий вал также работает в координации с автоматическими регуляторами натяжения по всей машине, поддерживая равномерное растяжение полотна, так что тонкие участки, сужение и поверхностные морщины устраняются в рамках процесса формования, а не исправляются постфактум.
Эта инженерная проработка приводит к измеримым различиям в производительности в зависимости от конфигурации машины. На 2-слойных высокоскоростных линиях формирующий вал обеспечивает непрерывную скорость линии, превышающую 180 метров в минуту, при этом допуск размеров пузырьков выдерживается в пределах ±0,05 мм, что обычно увеличивает производительность смены на 12-15% по сравнению со стандартными конструкциями валов. На 7-слойных высокоскоростных линиях соэкструзии многозонные формирующие валы справляются с дополнительной сложностью многослойных структур, производя сверхтонкие высокобарьерные пузырьковые пленки без ущерба для целостности пузырьков — это особенно важно для упаковки электроники и медицинских изделий, где имеют значение как амортизирующие свойства, так и барьерные характеристики. Для 3–5-слойных среднескоростных машин один профиль вала обрабатывает широкий диапазон толщин от 0,2 мм до 2,5 мм, предоставляя производителям гибкость для работы с различными техническими характеристиками продукции, одновременно сокращая время простоя на механическую переналадку до 40%.
Для упомянутых ранее применений в упаковке автомобильных компонентов и прецизионных деталей такой уровень контроля плотности напрямую отвечает требованиям к поддержке и устойчивости к сжатию, предъявляемым к этим деталям. А для упаковки стекла и керамики точная, однородная геометрия пузырьков означает, что пленка чисто оборачивается вокруг неправильных форм и кромок без локальных слабых мест, которые вызывают преждевременное разрушение пузырьков.
Куда движутся технологии формирующих валов
Следующее поколение конструкций формирующих валов строится вокруг сервоприводных валов с активным охлаждением и контурами обратной связи в реальном времени. Эти системы используют инфракрасное измерение пузырьков для непрерывного мониторинга геометрии пузырька в процессе его формирования, автоматически регулируя зазор между валами и внутреннюю скорость охлаждения для компенсации изменений температуры окружающей среды или колебаний индекса расплава сырья. Для современных 3–5-слойных высокоскоростных и 7-слойных производственных линий такое адаптивное управление снижает уровень брака практически до нуля и открывает путь к стабильному производству сложных микропузырьковых структур, антистатических пленок и биоразлагаемых упаковочных материалов, с которыми старые статические конструкции валов просто не могут работать с той же надежностью.
Для производителей, оценивающих новую машину для производства пузырчатой пленки, формирующий вал является одним из компонентов, который стоит изучить наиболее детально, поскольку именно от него зависит, станет ли сырой полимер надежной, структурно прочной защитной амортизацией — или нет. Прецизионная геометрия, синхронизированное управление потоком, быстрое охлаждение и, в последнее время, интеллектуальная сервообратная связь — вот что отличает машину для производства пузырчатой пленки, обеспечивающую стабильный высокий выход продукции, от той, которая оставляет качество на волю случая.