Precauções de operação de máquinas de filme bolha de 3–5 camadas de velocidade média na produção industrial
2026-09-07
O objetivo principal de investir em uma máquina de extrusão de filme bolha multicamadas é obter uma produção estável e repetível, mas é exatamente isso que se torna mais difícil de manter depois que a linha opera por um tempo. Um sistema de velocidade média de 3 a 5 camadas é, por natureza, um processo de coextrusão, o que significa que ele só se mantém consistente quando os parâmetros de processo, a sincronização mecânica e a estabilidade térmica são gerenciados em conjunto, e não individualmente. Ignore qualquer um desses três aspectos, e o filme que sai da linha começa a denunciar o operador — estrutura de bolha irregular, desvio de espessura ou adesão que não se sustenta depois que o rolo sai da fábrica.
Por que a Produção de Filme Bolha Multicamadas Falha em Linhas Antigas
A maioria das instabilidades nos problemas de produção em equipamentos antigos se resume a alguns problemas recorrentes. O controle de parâmetros de processo é frequentemente muito grosseiro para detectar pequenos desvios antes que se manifestem como defeitos visíveis, resultando em estrutura de bolha irregular e espessura do filme que flutua de uma seção do rolo para a seguinte. Em um sistema de coextrusão multicamadas especificamente, a alimentação entre as camadas deve permanecer sincronizada — quando as taxas de fluxo de fusão entre as camadas não são combinadas, a adesão entre elas torna-se não confiável e a integridade estrutural geral do filme é comprometida. A distribuição desigual de temperatura nas zonas de aquecimento da extrusora e do cabeçote agrava ainda mais esse problema, pois o fluxo de fusão precisa permanecer estável para que a formação de bolhas seja consistente. Além do lado do processo, problemas de tensão e alinhamento no enrolamento frequentemente não são gerenciados até que apareçam como enrugamento, desvio de borda ou formação irregular do rolo, e componentes de transmissão mecânica, como caixas de engrenagens, desgastam-se mais rapidamente sem uma rotina programada de lubrificação e inspeção — tudo isso resulta em mais tempo de inatividade e produção menos previsível.
Onde o Filme Bolha Inconsistente Realmente Gera Custos
Esses problemas não afetam todas as aplicações igualmente — eles atingem com mais força em trabalhos de embalagem onde o filme tem a função de proteger algo delicado, de formato irregular ou altamente visível.
Em embalagens de caixas de presente de cosméticos e beleza, a apresentação é tão importante quanto a proteção, e os compradores notam a inconsistência imediatamente. A estrutura de bolha irregular de um processo instável aparece como defeitos visíveis no envoltório e aumenta a taxa de danos no transporte de produtos que já são vendidos pela sua aparência final.
Em embalagens de luminárias, componentes de precisão e peças frágeis de vidro ou acrílico precisam de uma camada de bolha que mantenha seu amortecimento uniformemente em toda a superfície. O filme com adesão entre camadas inconsistente é propenso a colapso localizado sob pressão de empilhamento, deixando exatamente o ponto errado em uma luminária desprotegido.
Em embalagens de equipamentos esportivos ao ar livre, os produtos geralmente têm formato irregular e são mais pesados do que os produtos de varejo padrão. O filme bolha com distribuição de espessura irregular de um processo inconsistente deixa pontos finos que não conseguem absorver o impacto da mesma forma que o resto do rolo, de modo que a proteção acaba concentrada onde é menos necessária e fina onde é mais necessária.

Precauções Operacionais Padrão para uma Máquina de Extrusão de Filme Bolha de Velocidade Média de 3 a 5 Camadas
A produção consistente em uma máquina de extrusão de filme bolha de velocidade média de 3 a 5 camadas começa antes mesmo de a linha operar. Uma inspeção completa do sistema deve ser concluída antes da partida, abrangendo a estabilidade dos sistemas mecânicos e pneumáticos, a consistência do fornecimento de ar e a confirmação de que cada zona de aquecimento em todo o sistema de extrusão e cabeçote está mantendo sua faixa de temperatura especificada. As configurações de temperatura de extrusão variam dependendo da formulação da resina e da estrutura da camada, portanto, não se trata de um único número fixo para verificar — é uma faixa que precisa ser verificada para a estrutura específica em operação naquele dia, pois a distribuição uniforme de temperatura é o que mantém o fluxo de fusão e a formação de bolhas estáveis do primeiro ao último metro de filme. Somente essa etapa já resolve grande parte do problema de consistência de aparência que surge em embalagens de cosméticos e beleza, onde qualquer defeito visível no envoltório é inaceitável.
A preparação do material merece atenção igualmente rigorosa. As resinas de polietileno precisam ser devidamente secas para controlar o teor de umidade antes do processamento, pois a instabilidade relacionada à umidade se manifesta a jusante como inconsistência de processamento difícil de rastrear até sua origem. Em um sistema de coextrusão multicamadas, a alimentação entre as camadas deve ser equilibrada e sincronizada para que as taxas de fluxo de fusão correspondam entre as camadas — a inconsistência aqui é exatamente o que leva ao desempenho de adesão instável e ao risco de colapso localizado que as embalagens de luminárias não podem tolerar.
Uma vez que a produção está em andamento, o monitoramento contínuo das principais variáveis do processo mantém o sistema dentro de sua janela operacional estável. A temperatura de fusão, a estabilidade da produção de extrusão, a velocidade da linha, a pressão de inflação da bolha e a tensão de enrolamento interagem entre si, e a coordenação entre elas é o que realmente determina a uniformidade da espessura do filme e a consistência geral do produto. O rastreamento de parâmetros em tempo real durante todo o ciclo de operação é a maneira mais confiável de detectar um desvio antes que ele se transforme em sucata — este é o nível de controle que mantém a embalagem de equipamentos esportivos ao ar livre protegida uniformemente em uma superfície irregular, em vez de fina nos pontos mais críticos.
O sistema de formação de bolhas e distribuição de ar precisa de inspeção regular para confirmar que o fluxo de ar permanece uniforme e a geometria da bolha permanece estável, pois o desvio aqui é frequentemente o primeiro sinal de um problema de espessura em desenvolvimento. No lado do enrolamento, a tensão e o alinhamento precisam de controle ativo para evitar enrugamento, desvio de borda ou formação irregular de rolo, todos os quais transformam uma boa tiragem de filme em um rolo inutilizável na última etapa da produção. Os componentes de transmissão mecânica, incluindo caixas de engrenagens e sistemas de acionamento, devem seguir uma rotina programada de lubrificação e inspeção, em vez de uma reativa, pois são os componentes com maior probabilidade de introduzir inconsistência mecânica à medida que se desgastam.
O desligamento merece a mesma disciplina que a partida. O sistema de extrusão e o cabeçote devem passar por um processo de resfriamento controlado para evitar estresse térmico e degradação do material, seguido de purga do sistema com compostos de limpeza apropriados para evitar o acúmulo de polímero residual antes do início da próxima execução. A manutenção preventiva durante esta janela deve incluir inspeção dos componentes de distribuição de ar, calibração dos sensores e substituição de peças sujeitas a desgaste com base nas horas de operação acumuladas, em vez de esperar por uma falha visível.
Controle de Processo de Precisão Integrado à Máquina
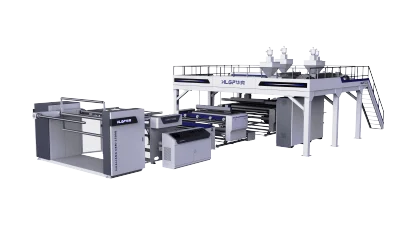
Essas precauções funcionam porque nossas máquinas de extrusão de filme bolha de velocidade média de 3 a 5 camadas são construídas para tornar cada uma delas mais fácil de manter consistentemente, não mais difícil. O controle preciso da zona de aquecimento, a alimentação multicamadas sincronizada e os sistemas estáveis de formação de bolhas e enrolamento são projetados na plataforma, de modo que os operadores estão gerenciando um processo dentro de tolerâncias estreitas, em vez de compensar uma máquina que se desvia sozinha. Para marcas de cosméticos que não podem tolerar defeitos visíveis, fabricantes de luminárias que protegem peças frágeis de precisão ou produtores de equipamentos esportivos ao ar livre que embalam produtos irregulares e mais pesados, esse nível de produção controlada e repetível é o que transforma uma máquina de filme bolha de uma fonte de variabilidade em uma parte confiável da linha de embalagem. Se o seu equipamento atual está com dificuldades para manter esses parâmetros de forma consistente, nossas máquinas de extrusão de filme bolha de velocidade média de 3 a 5 camadas são construídas especificamente para eliminar essa lacuna.