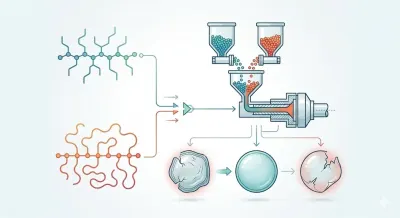
包装メーカーがより軽量で強靭かつ経済的な保護材を模索し続ける中、ポリエチレン系気泡フィルムは緩衝材や表面保護材として広く使用され続けている。しかし、機械的特性、加工安定性、材料コストの適切なバランスを達成するには、押出設備だけに依存するわけではない。LLDPEとLDPEの選定およびブレンドは、溶融挙動、気泡安定性、フィルム強度、そして完成フィルムの最終特性に大きな影響を及ぼす可能性がある。
すべての気泡フィルム製品に最適とされる普遍的なLLDPE/LDPE比率は存在しない。適切な配合は、樹脂グレード、分子特性、目標フィルム厚さ、気泡構造、生産速度、およびアプリケーション要件に依存する。したがって、適切に設計された2層低速気泡フィルム機は、単一の固定材料比率に最適化されるのではなく、異なるポリエチレン配合に対応できる十分な加工柔軟性を備えるべきである。
気泡フィルム製造においてLLDPEとLDPEが併用される理由
LLDPEとLDPEは、分子構造と加工特性が異なる。LLDPEは一般的に引張強度、耐突刺性、および靭性において高く評価される一方、LDPEは一般的に良好な溶融強度と加工特性を提供し、インフレーションフィルム用途に有用である。
これら二つの材料を組み合わせることで、メーカーは意図する製品に応じてこれらの特性のバランスをとることができる。例えば、より高い機械的強度が必要とされる場合には、LLDPEの比率を高めた配合が検討され、LDPEは溶融強度と気泡安定性に寄与する。
実際の結果は、特定の樹脂グレードに大きく依存する。LLDPEと識別される二つの材料であっても、メルトフローレートや機械的特性が顕著に異なる場合があり、同様に異なるLDPEグレードも押出中に異なる挙動を示す可能性がある。このため、ブレンド比率は固定された業界標準として扱うのではなく、配合試験と生産試験を通じて確立されるべきである。
不適切な材料配合によって引き起こされる問題
LLDPE/LDPE比率の変化は、溶融粘度、溶融強度、および引き取り挙動を変化させる可能性がある。材料配合と押出条件が適切に一致しない場合、生産プロセスの制御が困難になる可能性がある。
考えられる問題の一つは、不安定な気泡形成である。気泡フィルムの製造には、安定した溶融物の吐出と制御された冷却条件が必要である。溶融強度や粘度の変化は、気泡寸法、フィルム厚さ分布、および成形プロセスの安定性に影響を及ぼす可能性がある。
材料と加工条件が目標とするフィルム厚さや生産速度に適さない場合、フィルム破断も発生する可能性がある。しかし、フィルム破断が直ちに高いLLDPE含有量に起因すると判断すべきではない。樹脂グレード、コンタミネーション、過度な温度、ダイス条件、冷却、引き取り速度、その他の要因も寄与する可能性がある。
配合が変更されると、押出圧力とモーター負荷が変化する可能性がある。異なるブレンドでは、安定した吐出を維持するために、加工温度とスクリュー回転数の調整が必要となる場合がある。したがって、メーカーが複数のPE配合を扱う場合、適切な機械構成とプロセス制御が重要である。
気泡フィルムの用途と材料要件
必要なLLDPE/LDPEバランスは、気泡フィルムが使用される場所に大きく依存する。電子機器、家具、eコマース製品、産業用部品向けの保護包装材は、性能要件が大きく異なる可能性がある。
電子機器や精密製品の場合、気泡フィルムは取り扱いや輸送中の緩衝材や表面保護材としてよく使用される。静電気に敏感な製品が関与する場合、帯電防止剤やその他の機能性材料が配合に組み込まれる可能性がある。これらの特性は、LLDPE/LDPE比率のみからではなく、材料システム全体から得られる。
家具、家電製品、装飾品には、さまざまな表面に適合し、傷や軽微な衝撃から保護するのに役立つ柔軟なフィルムが必要となる場合がある。靭性と加工性の適切な組み合わせを提供する配合は、これらの用途に有用である。
eコマースおよび一般的な物流包装では、重量、緩衝性能、耐突刺性、および生産コストに重点が置かれることが多い。より重量のある産業用部品の場合、メーカーは、製品の形状や包装条件に応じて、引き裂きや突き刺しに対する耐性が向上した、より強度の高いフィルムを必要とする場合がある。
気泡フィルム製造機が異なるPE配合をどのようにサポートするか
メーカーが異なる材料配合で気泡フィルムを製造する必要がある場合、柔軟性のある押出システムが重要である。当社の2層低速気泡フィルム機は、選択された樹脂の組み合わせに応じて主要な生産パラメータを調整できるようにしながら、ポリエチレン系材料に制御された押出条件を提供するように設計されている。
温度制御は基本的な要件の一つである。異なるPEグレードは異なる加工ウィンドウを持つ可能性があるため、個別の加熱ゾーンにより、オペレーターは押出プロセス全体にわたって適切な温度プロファイルを設定できる。安定した温度制御は、一貫した溶融と材料の流れに貢献する。
スクリューの設計も同様に重要である。スクリューは、ポリマーに不適切なせん断や過度な熱履歴を与えることなく、効果的な搬送、溶融、および混合を提供する必要がある。スクリュー径、L/D比、圧縮特性、および混合セクションは、樹脂グレードと目標吐出量とともに考慮されるべきである。
多層気泡フィルム生産の場合、独立した押出ユニットが追加の柔軟性を提供できる。異なる材料を、必要なフィルム構造に応じて異なる層に割り当てることができ、メーカーはフィルム全体で一つの材料に依存するのではなく、特定の機能を分離できる。
適切なLLDPE/LDPEブレンド比率の決定
普遍的な「黄金比」を探す代わりに、メーカーは加工挙動と最終フィルム性能の間の必要なバランスに従ってブレンドを決定すべきである。
より高い靭性と耐突刺性が必要な場合、適切なLLDPEグレードの比率を高めることが検討される。しかし、その効果は溶融強度、フィルム厚さ、気泡安定性、および生産速度とともに評価されるべきである。
LDPEは、溶融強度と気泡形成挙動が重要である場合に有用である。適切なLDPEグレードは、特に溶融チューブが冷却および延伸中にその形状を維持する必要があるインフレーションフィルム用途において、安定した加工条件を確立するのに役立つ。
したがって、試験は樹脂メーカーの推奨加工条件と管理された配合試験から開始されるべきである。オペレーターは、生産比率を決定する前に、気泡安定性、押出圧力、フィルム厚さ、引張特性、耐突刺性、および外観を評価できる。

材料選定と同様に重要なプロセス制御
材料配合と機械設定は、一緒に最適化される必要がある。適切な樹脂ブレンドであっても、押出温度、スクリュー速度、冷却、または引き取り条件が適切に一致していないと、一貫性のないフィルムが生成される可能性がある。
当社の2層低速気泡フィルム機は、温度管理と集中プロセス制御を統合し、オペレーターが重要な生産パラメータを監視できるように支援する。PLCとHMIシステムは、さまざまな生産要件に応じて運転条件を調整および記録するための便利なインターフェースを提供できる。
押出量と引き取り速度も、協調して維持される必要がある。生産速度が下流条件の適切な調整なしに変更された場合、気泡寸法とフィルム厚さが不安定になる可能性がある。
冷却システムも重要な役割を果たす。一貫した空冷はフィルム形成中の気泡の安定化に役立ち、適切な引き取りおよび巻取り条件は完成フィルムの寸法安定性に貢献する。
より柔軟な製品開発のための多層構造
多層押出は、材料使用を最適化する別の方法を提供する。メーカーは、フィルム全体に同じ配合を使用する代わりに、異なる層に異なる材料を割り当てることができる。
例えば、ある層は主に機械的性能のために設計され、別の層は加工性や表面特性に貢献する。正確な構造は、目標製品と押出ラインの能力に依存する。
当社の3~5層低速気泡フィルム機は、生産要件に応じて異なる層構造に構成できる。多層押出は、標準的な緩衝フィルム、より強力な保護フィルム、または特定の包装用途向けに設計された製品を開発する際に、メーカーに大きな柔軟性を提供できる。
このアプローチは、材料の最適化もサポートできる。より効率的な層構造によって必要な機械的性能が達成できる場合、メーカーは特定の用途により薄いフィルムが適しているかどうかを評価できる。ダウンゲージング(薄肉化)の決定は、理論上の材料節約のみに基づくのではなく、実際の包装および機械的試験によって検証されるべきである。
材料配合と機械のマッチング
気泡フィルムの性能は、単一の材料比率ではなく、いくつかの関連要因の結果である。LLDPEは靭性と耐突刺性に寄与し、LDPEは有用な溶融強度と加工特性を提供できる。最も適切なバランスは、樹脂グレード、製品仕様、押出条件、および用途に依存する。
当社の7層高速気泡フィルム製造機は、さまざまなポリエチレン配合や多層構造に対応するために必要な加工柔軟性を提供するように設計されている。制御された押出、調整可能な加工パラメータ、安定した冷却、および集中PLC管理は、さまざまな性能とコスト要件を持つ気泡フィルムを開発するメーカーに実用的な基盤を提供する。
固定された「黄金比」に依存する代わりに、メーカーは管理された配合試験を使用して、自社製品に最適な材料バランスを特定できる。適切に構成された3~5層高速気泡フィルム機と組み合わせることで、このアプローチは、より安定した生産、一貫したフィルム品質、効率的な材料利用、および幅広い包装用途にわたる信頼性の高い保護性能の達成に役立つ。