ストレッチフィルム製膜機のアップグレード:効率、品質、持続可能性を向上させる方法
2026-08-31
旧式の押出成形ラインは、知らぬ間に工場全体のボトルネックとなり、生産能力を制限してしまうことがある。スループットは停滞し、操業コストは上昇し、設備が本来達成可能な生産量と実際の生産量とのギャップは、誰もその正確な原因を特定できないまま、年々拡大していく。最新の全自動ストレッチフィルム製造機へのアップグレードは、このギャップを直接的に解消し、手作業による推測を排除し、生産ラインを最大限の能力で稼働させ続ける自動化と精密工学を導入する。
ストレッチフィルム生産における旧式押出成形システムの限界
旧式の押出成形システムは、手動またはアナログ調整に大きく依存しており、そのオペレーターの判断への依存こそが、ばらつきが生じる根本原因である。ロール全体の厚さムラは最も一般的な結果の一つであり、パレットラッピング用途で要求される極度の延伸時に、薄い部分が軽微な外観不良ではなく破れとなる、まさに最悪のタイミングで表面化する傾向がある。手動によるロール交換は非効率性をさらに悪化させる。なぜなら、交換のたびに生産停止時間が発生するが、完全自動化システムではそのような時間は不要だからである。
単層またはモノ層構造は、別の方法で性能を制限する。異なる機能層を設計する能力がないため、旧式の機械は耐パンク性と粘着性の間で妥協した単一の特性しか提供できず、各特性を個別に最適化することはできない。旧式ラインの標準的な冷却設定は、透明性と達成可能なライン速度の両方を阻害する。冷却効率が低いと、溶融樹脂が巻き取り可能になるまでに安定化するのに時間がかかるからである。これらに加えて、高い樹脂消費量と層分布の制御限界により、旧式システムは、精密設計されたラインがより少ない材料で達成できるのと同じ耐荷重性能を実現するために、より多くの材料を使用する傾向がある。
ストレッチフィルム押出成形性能が大量包装用途に与える影響
これらの欠点は単なる内部の非効率性に留まらず、リスクが通常より高い特定の用途に直接現れる。飲料・ミネラルウォーターのパレット包装はその明確な例であり、これらの荷物は重量があり、密集して包装され、大量に生産されるため、厚みの均一性と耐パンク性の両方が全生産ロットにわたって安定している必要がある。厚さムラが発生しやすい全自動ストレッチフィルム製造機は、出荷の途中でパレットがずれたり、ラップが破損したりする局所的な弱点を生み出すリスクがあり、飲料業界の規模では、そのような不良は十分な数のパレットで繰り返され、単なる単発的なインシデントではなく、実際のコストとなる。
大量の電子商取引倉庫や物流業務は、同じ設備に異なる種類のプレッシャーをかける。これらの施設は、出荷スケジュールに対応するために継続的な高スループットのラッピングに依存しており、計画外の交換やライン上の張力の不均一は、特に倉庫のスループットが最も重要となる出荷ピーク時期において、直接的にフルフィルメントの遅延につながる。この規模で運用する場合、巻取プロセスと全体的なライン稼働率は二次的な関心事ではなく、出荷期限を守れるかどうかの分かれ目となる。
ラインを動かし続けるための自動化
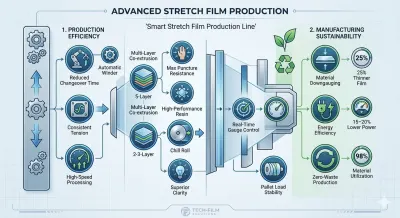
最新の全自動ストレッチフィルム製造機は、PLCベースの制御と完全自動巻取システムにより、稼働率の問題に直接対処する。運転中の手動調整に依存する代わりに、統合制御システムがロールの芯から終端まで一定のフィルム張力を維持し、これにより自動化度の低いラインで問題となる運転中の破断を防止する。これらのシステムと組み合わせる自動巻取装置は、毎分1,500メートルまでの速度で運転可能であり、手動によるロール交換が大量生産スケジュールにもたらすであろう遊び時間を劇的に削減する。
押出成形側では、複数の独立駆動スクリューを中心に構築された高生産性構成は、品質を速度のために犠牲にすることなく、出力を一定に保つために必要な構造的安定性を維持しながら、最大毎分250メートルの機械設計ライン速度をサポートする。この自動巻取と高速・安定押出成形の組み合わせこそが、大規模倉庫業務が、旧式ラインであれば発生するであろう度重なる速度低下を伴うことなく、継続的な出荷需要に対応することを可能にする。
実際の荷重性能のための精密層設計
品質向上は、層構造に対する同様に精密なアプローチからもたらされる。単一の妥協した層に依存する代わりに、2ホッパーキャスト設計により、フィルムの一方の面は粘着性を、もう一方の面は滑らかで非粘着性の表面となるように設計でき、完成したロールに、一般的な中途半端な特性ではなく、実際の使用用途に適した機能特性を与える。より高生産性のマルチスクリュー構成では、独立制御された押出機により、各層にわたって樹脂を真に精密に分配できるため、耐パンク性と荷重安定性を、飲料パレットラッピングのような要求の厳しい用途向けに特化して調整でき、適切に制御された冷却プロセスから得られる透明性を損なうこともない。
この精密さの背後にある機械部品は、層構造の設計自体と同じくらい重要である。窒化合金鋼で製造されたスクリューとシリンダーは、標準部品よりもはるかに長く寸法精度と耐食性を維持するため、性能の劣る機械では既に摩耗が現れ始める時期をはるかに超えて、出力品質を一定に保つ。水冷システムは、運転中を通じて安定した溶融温度を維持し、これが最終的に完成したフィルムに透明性を与え、パレットラッピング用途で要求される延伸下での耐荷重性能を維持するのに役立つ。
| 主要機能 | 主な利点 |
|---|---|
| 精密層設計 | 優れた粘着性、耐パンク性、荷重安定性 |
| 多層押出成形 | より精密な樹脂分配とフィルム性能 |
| 安定した水冷システム | フィルム透明性と生産の均一性の向上 |
| 窒化合金部品 | 長期使用寿命と安定した出力 |
| 精密厚み制御 | スクラップ削減とより均一なフィルム品質 |
| 材料効率設計 | 樹脂消費量と生産コストの低減 |
| 高エネルギー効率システム | エネルギー消費量と運用コストの削減 |
精密さを材料費削減へと転換
持続可能性の向上は、別途のトレードオフを必要とすることなく、この同じ精密さから自然にもたらされる。全自動ストレッチフィルム製造機が、すべての要件を満たすために単一の過剰設計された層に依存する代わりに、各層の特性を個別に設計できる場合、同じ耐荷重性能を達成するために必要な樹脂は少なくなり、ロールあたりの材料費が削減され、顧客に弱いフィルムを強いることもない。運転全体を通じてより厳格な厚み制御が行われることで、薄い部分や不均一な出力から生じるスクラップも減少し、大量生産スケジュール全体で意味のある材料節約につながる。
省エネモーターと加熱設計は、アップグレードされたラインと旧式ラインとの運用コスト差をさらに縮小する。効率的な運転用に設計された部品は、同じ出力を維持するために、旧式の誘導ベースのシステムが通常必要とするよりも少ない電力を消費するからである。これらの利点は、劇的な運用変更に依存するものではなく、より少ない材料とエネルギーで、実際の荷重条件下でより優れた性能を発揮するフィルムを生産するように、ゼロから設計された押出成形プラットフォームからもたらされる。
次の時代に備えて設計
規制当局や供給先のグローバルブランドオーナーから、環境への期待の高まりに応えるようプレッシャーが増大している製造業者には、旧式ラインが通常必要とする過剰な材料消費なしに、強力な耐荷重性能を提供できる設備が必要である。精密設計された全自動ストレッチフィルム製造機は、より厳格な層制御とより効率的な材料使用により、包装業界全体で持続可能性への要求が厳しくなる中でも、生産ラインの競争力を維持するために、その期待に直接応える位置づけにある。
旧式の押出成形ラインからのアップグレードは、単により速い機械を追い求めることだけではない。設備が必要とするスループットと、老朽化したシステムが実際に提供できるものとの間のギャップを埋めることである。当社の全自動ストレッチフィルム製造機は、まさにその目標を中心に設計されており、自動巻取、精密多層制御、効率的な熱管理を組み合わせることで、現代の飲料包装や大量物流業務が毎日必要とする、均一性、耐久性、材料効率を製造業者に提供する。