なぜストレッチフィルム製膜機において精密な温度制御が重要なのか
2026-09-17
温度制御は、安定したストレッチフィルム押出成形における重要な要素である。生産中、樹脂は適切な加工温度域まで加熱され、押出システム内で一貫して溶融・流動する必要がある。加熱ゾーン間で温度差が生じると溶融粘度が変動し、フィルム厚み、表面品質、完成ロールの均一性に影響を及ぼす。
LLDPE、mLLDPE、EVA、あるいは多層ストレッチフィルムを製造するメーカーにとって、安定した熱プロファイルの維持は、製品品質と材料効率を管理する上で重要な要素である。
不均一な加熱が引き起こす問題
従来の押出ラインは、手動による温度設定やオペレーターの調整に大きく依存している場合がある。各バレルゾーンを独立して制御できないと、押出経路に沿って温度差が生じ、溶融状態に影響を及ぼし始めるまで気付かれないことがある。
不均一な加熱は、不安定な溶融流動、ゲージ変動、表面欠陥、加工条件の不安定化を招く可能性がある。多層押出においては、溶融挙動の変化により、各層の均一な分配や層間接着の維持が困難になることもある。
これらの問題は、生産速度が上がるにつれて顕著になる。高速で連続運転するラインは、不安定な加工条件に対する許容度が低い。なぜなら、オペレーターが修正する前に、わずかな変動がより大量の材料に影響を及ぼす可能性があるからである。
温度制御がフィルム品質に与える影響
温度制御の効果は、ストレッチフィルム製造におけるいくつかの重要な側面で確認できる。
フィルム厚み:安定した溶融流動は、押出システムがフィルムウェブ全体にわたってより均一なゲージを維持するのに役立つ。これは、メーカーがフィルム性能を損なうことなく樹脂消費量を削減しようとする場合に特に重要である。
表面品質:溶融状態の変動は、表面の凹凸やその他の押出欠陥の原因となる。より安定した熱プロファイルは、ダイス通過時の加工をよりスムーズかつ予測可能にする。
層の均一性:共押出ストレッチフィルムでは、各層に異なる樹脂グレードや配合が使用される場合がある。各押出部をそれぞれの適正加工範囲内に保つことで、各層を結合する前に、より安定した溶融状態を維持できる。
機械的特性:フィルム強度、延伸性、耐突き刺し性は、樹脂の選定、配合、層構造、厚み、加工条件に依存する。温度制御はこれらの特性を単独で決定するわけではないが、安定した押出条件は、メーカーが意図したフィルム構造をより一貫して再現するのに役立つ。
この区別は生産計画において重要である。精密な温度制御は、押出プロセス全体の一部と見なすべきであり、フィルム性能を単独で保証するものではない。
安定した加工のための独立加熱ゾーン
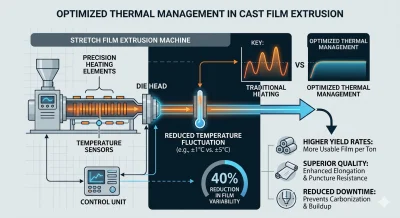
当社の経済的な2層ストレッチフィルム製造機|基礎包装・梱包用、全自動ストレッチフィルム製造機、半自動ストレッチフィルム製造機、高効率3層キャストフィルム押出成形機|汎用工業パレット用、高速5層共押出ストレッチフィルム製造プラント|重梱包・高強度用は、バレルに沿って独立制御された加熱ゾーンを備えており、オペレーターは各押出部の要件に応じて異なる温度設定を確立できる。
閉ループPID温度制御は、測定温度と設定値を継続的に比較し、それに応じて加熱出力を調整する。これにより、固定された手動設定のみに依存するよりも応答性の高い制御が可能になる。
加熱システムは、指定された運転条件下で温度許容誤差を±1°C以内に維持するように設計されている。これにより、LLDPE、mLLDPE、EVAなどの材料を加工するための、より安定した熱環境の構築に貢献する。
安定した加熱は、後工程のためのより一貫した基盤も提供する。溶融状態が適正範囲内に保たれている場合、オペレーターは温度変動に常に対応するのではなく、より予測可能な材料挙動に基づいてプロセス調整を行うことができる。
一貫性のある多層フィルム生産の支援
ストレッチフィルム押出機を共押出用に構成する場合、温度制御は特に重要になる。
完成フィルム内で、各層は異なる機能を果たすことができる。ある層は延伸性に寄与し、別の層は耐突き刺し性を提供し、さらに別の層は粘着性や材料効率を向上させるように配合される。これらの特性は選択された樹脂と配合に依存するが、押出プロセスは各材料に適した条件を維持しなければならない。
独立した加熱制御により、各押出部をそれぞれの加工要件に応じて調整できる。これにより、個々の溶融物がフィードブロックやダイシステムに入る前の不必要な熱変動を低減するのに役立つ。
多層ストレッチフィルムを製造するメーカーにとって、このレベルの制御は、特に異なる樹脂の組み合わせやフィルム仕様を含む生産において、プロセスの再現性を管理しやすくする。
プロセス安定性による廃棄物削減
温度制御は、材料効率にも直接的な関連性がある。
不安定な溶融状態がゲージ変動や目に見える欠陥を引き起こすと、生産された一部をグレードダウンしたり廃棄せざるを得なくなる場合がある。より安定した加工は、これらの品質関連損失の頻度を減らし、メーカーがより一貫した有効生産量を維持するのに役立つ。
これは、ストレッチフィルムにおいて樹脂が生産コストの大部分を占めるため、特に重要である。意図したフィルム厚みを維持し、不必要なスクラップを回避することは、材料使用率に有意義な効果をもたらす。
安定した熱状態は、立ち上げ時やプロセス調整もより予測可能にする。オペレーターは生産中に温度偏差を繰り返し修正する代わりに、より制御されたベースラインから作業できる。
温度制御と自動化押出
精密な温度制御は、押出ライン上の自動化機能のためのより安定した動作環境も提供する。
自動厚み制御、巻取り張力制御、その他のプロセス監視システムは、一貫した生産条件に依存している。熱的不安定性により溶融物自体が変化している場合、下流の制御システムはプロセス初期に発生した変動を補正する必要が生じる可能性がある。
安定した熱プロファイルはこれらの制御システムに取って代わるものではないが、より一貫したプロセス条件を制御システムに提供する。これにより、メーカーは不要な手動介入を減らしながら、再現性のあるフィルム品質を維持できる。
再現可能な押出条件を基盤として
ストレッチフィルム押出機にとって、温度制御は単に目標温度に到達することではない。より重要な目的は、押出プロセス全体を通じて適切かつ再現可能な熱状態を維持することである。
当社のストレッチフィルム押出機は、独立制御された加熱ゾーンと閉ループPID制御を組み合わせ、指定条件下で±1°C以内の温度許容誤差を実現する。これらの特徴は、LLDPE、mLLDPE、EVA、およびその他の適合材料の安定した溶融加工を提供するように設計されている。
各押出部で温度をより精密に制御することにより、メーカーはフィルム厚み、表面品質、層分布、材料使用率のためのより一貫した基盤を確立できる。適切な樹脂配合、ダイ構成、下流制御と組み合わせることで、精密な熱管理はストレッチフィルム生産を、ある生産から次の生産までの再現性を高めるのに役立つ。