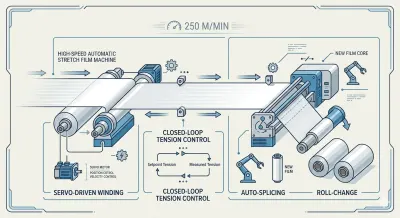
生産性の最大化:250m/min高速ストレッチフィルム製膜機の分析
2026-09-04
効率的な物流と自動包装への需要の高まりにより、ストレッチフィルム生産に対する要求は増大している。パレット包装、工業用包装、自動包装システムを供給するメーカーには、均一な厚み、信頼性の高い機械的特性、安定したロール品質を備えたフィルムが必要である。
毎分250mの生産速度は、適切な全自動ストレッチフィルム製造機において高い出力を提供できるが、速度のみで実際の生産性が決まるわけではない。高速化は、押出安定性、温度制御、冷却、厚み均一性、引取、巻取に対する要求をより高める。これらのシステムが連携して、一貫した生産条件を維持する必要がある。
高速ストレッチフィルム生産における課題
押出速度を上げると、溶融温度、圧力、材料流動が変化する可能性がある。スクリュー設計と加工条件が、ポリマーおよび出力要件に適切に適合していない場合、溶融安定性の変動がフィルム品質に影響を及ぼす可能性がある。
厚み制御も重要な考慮事項である。ダイの状態、溶融物分布、冷却、引取速度は、幅全体にわたるフィルムゲージに影響を与える可能性がある。均一な厚みは、特に薄肉ストレッチフィルムにおいて重要であり、その変動は材料利用率や機械的性能に影響を与えるためである。
冷却能力もまた、生産量に適合する必要がある。高速では、より多くの溶融ポリマーを限られた時間内に冷却しなければならない。適切に構成された冷却システムは、フィルムが引取および巻取セクションに到達する前に、フィルムを安定化させるのに役立つ。
巻取もまた課題を提示する。張力の変化はロール形成に影響を与える可能性があり、張力の過剰または不足は、シワ、緩み、またはその他のロール品質不良の原因となる。したがって、安定した引取と張力制御は、高速生産における重要な要素である。
現代物流におけるストレッチフィルムの用途
ストレッチフィルムは、保管および輸送中にパレット積載された貨物を固定するために広く使用されている。荷物に制御された張力を加えることで、製品をまとめ、取り扱い中の動きを低減するのに役立つ。
異なる用途には、異なるフィルム特性が必要となる。重量物や不規則な形状の荷物には、より強い耐パンク性が必要となる場合があり、他の用途では、延伸性、保持力、透明性、または材料効率が優先される場合がある。
自動包装システムは、フィルム品質にさらなる要求を課す。フィルムは、高速包装中に一貫して供給および延伸されなければならない。厚み、ロール張力、または巻取品質の変動は、下流の包装性能に影響を与える可能性がある。
プリストレッチフィルムは、自動および半自動包装用途でも広く使用されている。その性能は、フィルム厚み、配合、延伸特性、および生産条件の関係に依存する。したがって、安定した押出は、一貫したフィルム挙動を維持するために重要である。
異なるフィルム要件に対応する多層押出
多層押出は、製造業者がストレッチフィルム構造を開発する際に、より大きな柔軟性を提供する。3層および5層構成は、要求される特性に応じて、フィルム全体に異なる材料を分配することができる。
異なる層は、延伸性能、耐パンク性、表面特性、またはその他の製品要件に貢献できる。適切な構造は、ポリマーの種類、配合、目標厚み、および用途に依存する。
したがって、多層ストレッチフィルム押出成形機は、処理される材料に適合していなければならない。スクリュー構成、押出能力、溶融物分布、温度制御、およびダイ設計はすべて、多層構造の安定性に影響を与える。
工業用および物流包装において、多層技術は、製造業者がフィルム性能と材料利用率のバランスを取るのに役立つ。最終的な機械的特性は、装置仕様のみに依存するのではなく、生産試運転および用途試験を通じて確認されるべきである。
250m/minにおける押出と温度制御
押出システムは、高速ストレッチフィルム生産の中心である。スクリュー形状は、処理されるポリマーの特性と要求される出力に応じて選択されるべきである。
適切なスクリュー設計は、一貫した可塑化と溶融物輸送を支援し、マルチゾーン温度制御により、押出システムの異なるセクションを適切な加工条件内で動作させることができる。
より高い生産速度では、温度安定性がますます重要になる。過度の変動は、溶融粘度や流動挙動に影響を与え、フィルム厚みや外観に影響を及ぼす可能性がある。
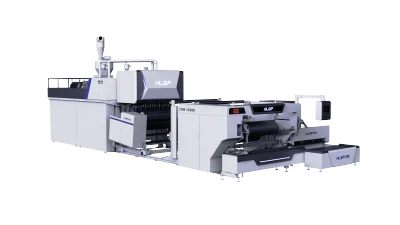
このため、250m/minの高速5層共押出ストレッチフィルム製造プラントは、スクリュー速度のみではなく、完全なシステムとして評価されるべきである。押出能力、温度制御、ダイ性能、冷却、および下流処理は、すべて実際の生産結果に影響を与える。
ダイ、冷却、および厚み制御
ダイは、溶融ポリマーをフィルム幅全体に分布させる上で重要な役割を果たす。適切なダイ構成と温度管理は、より均一な幅方向厚みを支援できる。
インライン厚み監視システムは、ゲージ変化を検出し、プロセス調整を支援するための生産データを提供できる。これは、連続生産中に製造業者がより一貫したフィルム仕様を維持するのに役立つ。
冷却もまた、フィルム幅、厚み、材料、および押出量に適合していなければならない。安定した冷却条件は、引取および巻取前にフィルムが適切な状態に達するのを助ける。
押出、ダイ、冷却、および引取システムが連携して、高速でフィルムがどの程度一貫して生産されるかを決定する。
サーボ巻取と張力管理
完成ロール品質は、フィルムメーカーと下流の包装工程の両方にとって重要である。サーボ駆動巻取システムは、制御された巻取速度を提供でき、張力管理は安定したロール形成を維持するのに役立つ。
適切な巻取条件は、フィルム厚み、ウェブ幅、ロール径、および製品要件に依存する。安定した巻取は、シワ、緩み、不均一なロール形成などの問題を低減するのに役立つ。
自動包装装置を使用する顧客にとって、一貫したロールは、包装中のフィルム供給と延伸をよりスムーズにすることにも貢献できる。
250m/minの価値評価
最高速度250m/minは、実際の生産要件から切り離して考えるべきではない。実質的な出力は、フィルム幅、厚み、ポリマーの種類、層構造、起動時間、品種切り替え、巻取効率、および機械稼働時間に依存する。
運用コストは、エネルギー消費、材料廃棄、人件費、メンテナンス、およびダウンタイムを通じて評価されるべきである。これらの要因は、最大ライン速度のみよりも、生産コストを計算するためのより現実的な基盤を提供する。
お客様の生産要件に応える高速ソリューション
毎分250mの生産速度は、適切に適合された押出および下流システムによってサポートされる場合、高い出力を提供できる。安定した押出、温度制御、冷却、厚み管理、引取、および巻取はすべて、信頼性の高い高速ストレッチフィルム生産に貢献する。
当社のストレッチフィルム押出成形機ソリューションは、さまざまなフィルム幅、厚み、材料構造、および生産目標に応じて構成できる。お客様の要件に応じて、生産ラインには多層押出、精密温度制御、適切なダイシステム、冷却装置、引取ユニット、サーボ巻取、および自動化機能を組み込むことができる。
目標とするフィルム仕様、原材料、要求出力、および用途をご提供いただくことで、当社の技術チームと協力して、効率的かつ一貫した生産のための適切な全自動ストレッチフィルム製造機構成を選択することができる。