Wie man den Abfall bei einer Anlage zur Herstellung von Luftpolsterfolie Reduziert
2026-08-19
Materialabfall wirkt sich direkt auf die Produktionskosten, die Materialausnutzung und die Gesamteffizienz bei der Herstellung von Schutzverpackungen aus. Bei der Produktion von Luftpolsterfolie können instabile Temperaturen, inkonsistente Luftströmungen, eine schlechte Dickenkontrolle und ineffiziente Materialwechsel den Ausschuss erhöhen. Für Hersteller, die dünnere, stärkere und nachhaltigere Verpackungen anstreben, wird eine präzise Prozesssteuerung zunehmend wichtiger.
Eine gut konstruierte 3–5-Schicht-Niedriggeschwindigkeits-Luftpolsterfolienmaschine kann dazu beitragen, unnötigen Abfall zu reduzieren, indem sie die Schmelzestabilität, die Blasenbildung, die Dickengleichmäßigkeit und die Produktionsautomatisierung verbessert. Das Ziel besteht nicht einfach darin, die Ausstoßmenge zu erhöhen, sondern aus derselben Rohmaterialmenge mehr qualifizierte Folie zu produzieren.
Häufige Ursachen für Abfall bei der Produktion von Luftpolsterfolie
Abfall kann in nahezu jeder Phase der Luftpolsterfolienproduktion auftreten. Ein häufiges Problem ist die schwankende Schmelzetemperatur. Wenn das Polymer nicht gleichmäßig erhitzt wird, kann sich die Schmelzeviskosität ändern, was die Extrusionsstabilität und die Folien Gleichmäßigkeit beeinträchtigt. Übermäßige Temperaturen können zudem das Risiko einer Materialzersetzung erhöhen.
Instabile Luftströmungen können eine weitere Abfallquelle darstellen. Die Blasenbildung hängt von einem gleichmäßigen Luftdruck und gleichmäßigen Kühlbedingungen ab. Schwankungen können zu ungleichmäßigen Blasenabmessungen, Faltenbildung, instabilen Rändern oder Dicken Schwankungen führen.
Materialwechsel und Produktübergänge können ebenfalls erheblichen Ausschuss verursachen. Beim Wechsel zwischen LDPE, LLDPE, Masterbatch-Formulierungen oder geeigneten Recyclingmaterialien sind Anpassungen der Extrusions- und Kühlbedingungen erforderlich. Ohne kontrollierte Übergänge muss möglicherweise mehr Folie verworfen werden, bevor wieder eine stabile Produktion erreicht wird.
Diese Probleme sind oft miteinander verbunden. Die Verbesserung nur eines Parameters führt möglicherweise nicht zu einer signifikanten Reduzierung des Gesamtabfalls. Eine wirksame Abfallkontrolle erfordert ein koordiniertes Management von Extrusion, Temperatur, Luftströmung, Kühlung und Wicklung.
Warum Luftpolsterfolie eine präzise Prozesssteuerung erfordert
Luftpolsterfolie wird häufig zum Schutz von Möbeln, Glas, Elektronik, Haushaltsprodukten, Industriekomponenten und E-Commerce-Sendungen verwendet. Ihre luftgefüllte Struktur bietet Polsterung gegen Stöße und Vibrationen und hilft gleichzeitig, Oberflächenschäden zu verhindern.
Gleichzeitig suchen Verpackungshersteller zunehmend nach dünneren Folien, die eine ausreichende Schutzwirkung beibehalten. Die Verwendung von weniger Material erfordert eine bessere Dickenkontrolle, da eine übermäßige Dicke den Verbrauch erhöht, während lokale dünne Stellen die Folienleistung beeinträchtigen können.
Dies macht die Extrusionspräzision besonders wichtig. Eine stabile 3–5-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine kann Herstellern helfen, gleichmäßigere Folienstrukturen zu erreichen und gleichzeitig die Materialausnutzung zu verbessern.
Präzise Schmelzetemperaturregelung
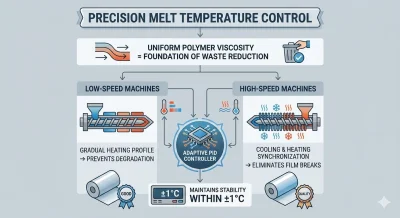
Eine stabile Schmelzetemperatur ist eine der Grundlagen einer effizienten Extrusion. Ein kontrolliertes Heiz- und Kühlsystem trägt dazu bei, gleichmäßigere Polymerverarbeitungsbedingungen aufrechtzuerhalten und eine stabile Schmelzeviskosität zu unterstützen.
Die PID-Temperaturregelung kann die Ist- und Solltemperaturen kontinuierlich vergleichen und die Heizleistung entsprechend anpassen. Die tatsächliche Stabilität hängt vom Harz, der Maschinenkonfiguration, den Umgebungsbedingungen und den Betriebsparametern ab, aber eine genaue Regelung hilft, unnötige Temperaturschwankungen zu reduzieren.
Bei der Produktion mit niedriger Geschwindigkeit kann eine progressive Erwärmung Temperaturüberschreitungen und unnötigen Wärmeeintrag reduzieren. Bei der Produktion mit hohem Ausstoß werden koordinierte Heiz- und Kühlprozesse zunehmend wichtiger, da das Extrusionssystem unter höheren thermischen Belastungen arbeitet.
Ziel ist es, für jedes Material und jede Produktionsbedingung ein geeignetes Temperaturprofil zu erstellen, anstatt einfach während des gesamten Prozesses eine feste Temperatur beizubehalten.
Stabile Luftströmung für eine bessere Blasenbildung
Eine gleichmäßige Luftströmung ist für eine stabile Blasenbildung unerlässlich. Der Luftring und das Kühlsystem müssen gleichmäßige Bedingungen um die Blasenstruktur herum gewährleisten, um Schwankungen in der Blasengröße und der Foliengeometrie zu minimieren.
Dies wird bei der Produktion von Drei-Schicht-, Fünf-Schicht- und Sieben-Schicht-Luftpolsterfolie noch wichtiger. Mehrschichtige Strukturen bieten eine größere Flexibilität bei der Materialverteilung, erfordern jedoch auch koordinierte Extrusionsraten, Luftdruck, Kühlung und Liniengeschwindigkeit.
Ein richtig konfiguriertes Luftströmungs- und Kühlsystem kann dazu beitragen, Blaseninstabilitäten, Randschwankungen, Faltenbildung und andere Defekte zu reduzieren, die zu Ausschussfolie oder zusätzlichem Beschnitt führen können.
Effiziente Material- und Produktübergänge
Anlauf und Materialwechsel sind häufige Quellen für Produktionsabfälle. Beim Wechsel zwischen verschiedenen Harztypen, Dicken, Breiten oder Blasenspezifikationen benötigt das Extrusionssystem Zeit, um stabile Bedingungen zu erreichen.
Ein kontrollierter Übergangsprozess kann unnötigen Ausschuss reduzieren. Schneckendrehzahl, Einzugsgeschwindigkeit, Schmelzetemperatur, Kühlbedingungen und Wickelgeschwindigkeit sollten koordiniert und nicht unabhängig voneinander angepasst werden.
Die PLC-Automatisierung kann die Wiederholbarkeit weiter verbessern, indem Produktionsrezepte gespeichert werden und Bediener geeignete Einstellungen für verschiedene Produkte abrufen können. Während die tatsächliche Menge an Übergangsabfall von den Materialien und Produktionsbedingungen abhängt, kann die automatisierte Parameterverwaltung manuelle Einstellfehler reduzieren und den Stabilisierungsprozess verkürzen.
PLC-Automatisierung und Dickenkontrolle
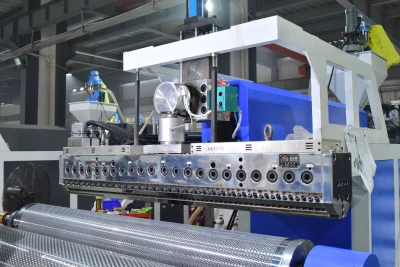
Moderne Extrusionslinien können PLC-Systeme und Online-Überwachung nutzen, um die Prozesskonsistenz zu verbessern. Wichtige Parameter wie Temperatur, Extrusionsgeschwindigkeit, Kühlbedingungen und Wickelgeschwindigkeit können über ein zentrales Steuerungssystem überwacht und verwaltet werden.
Die Online-Dickenmessung ist besonders nützlich für dünne Luftpolsterfolie. Sie ermöglicht es den Bedienern, Dickenabweichungen bereits während der Produktion zu erkennen, anstatt Probleme erst nach der Fertigstellung einer vollständigen Rolle zu entdecken.
Die Automatisierung ersetzt nicht die Erfahrung des Bedieners. Harzeigenschaften, Gerätezustand, Umgebungstemperatur und Produktspezifikationen beeinflussen weiterhin die Produktionsergebnisse. Stattdessen bietet die Automatisierung eine schnellere Rückmeldung und eine wiederholbarere Steuerung, die dem Bediener hilft, den Prozess innerhalb des gewünschten Produktionsbereichs zu halten.
Optimierung der Maschinenkonfiguration für Materialeffizienz
Die Abfallreduzierung sollte bereits bei der Auswahl der Maschinenkonfiguration beginnen. Die Produktionslinie sollte der erforderlichen Folienbreite, -dicke, -struktur, -ausstoßmenge und Materialkombination entsprechen.
Zwei-Schicht- und Drei-Schicht-Systeme können praktische Lösungen für Standard-Schutzverpackungen bieten, während Fünf-Schicht- und Sieben-Schicht-Konfigurationen eine größere Flexibilität für anspruchsvolle Anwendungen bieten.
Die Mehrschichtextrusion kann Herstellern auch helfen, Materialien effizienter zu verteilen. Wo die Spezifikationen es zulassen, können ausgewählte Schichten geeignete Recyclingmaterialien enthalten, während die erforderliche Leistung in den Funktionsschichten erhalten bleibt. Dieser Ansatz kann die Materialeffizienz verbessern, ohne die Gesamtfilmdicke einfach zu erhöhen.
Praktische Möglichkeiten zur Reduzierung von Ausschuss
Hersteller können die Materialausnutzung verbessern, indem sie stabile Extrusionstemperaturen aufrechterhalten, die Luftströmungs- und Kühlbedingungen überwachen, die Düsen- und Blaseneinstellungen optimieren und die Extrusions- und Wickelgeschwindigkeiten synchron halten.
Die vorbeugende Wartung ist ebenso wichtig. Verschleißteile, instabile Sensoren, Verunreinigungen und eine schlechte Kühlleistung können die Prozessvariabilität allmählich erhöhen. Regelmäßige Inspektionen helfen, die Ausrüstung in ihrem vorgesehenen Bereich zu halten.
Produktionsdaten sollten ebenfalls regelmäßig überprüft werden. Die Verfolgung von Anlaufausschuss, Übergangsabfall, Randbeschnitt, Ausschussrollen und Materialverbrauch kann aufzeigen, wo die größten Verluste auftreten. Dies ermöglicht Prozessanpassungen auf der Grundlage tatsächlicher Produktionsdaten und nicht auf der Grundlage von Annahmen.
Aufbau einer effizienteren Produktionslinie für Luftpolsterfolie
Die Reduzierung von Abfall bei der Produktion von Luftpolsterfolie wird nicht durch eine einzelne Komponente erreicht. Sie erfordert eine koordinierte Steuerung von Extrusion, Temperatur, Luftströmung, Kühlung, Materialzufuhr, Dicke, Automatisierung und Wicklung.
Unsere Lösungen für 3–5-Schicht-Niedriggeschwindigkeits-Luftpolsterfolienmaschinen sind darauf ausgelegt, eine stabile Produktion und eine effiziente Materialausnutzung bei verschiedenen Folienstrukturen und Ausstoßanforderungen zu gewährleisten. Von praktischen Zwei-Schicht- und Drei-Schicht-Linien bis hin zu fortschrittlichen Fünf-Schicht- und Sieben-Schicht-Konfigurationen kann die Ausrüstung entsprechend den Folienspezifikationen, Materialien, Produktionskapazität und Werksanforderungen konfiguriert werden.
Mit kontrollierter Extrusion, stabiler Blasenbildung, effizienter Kühlung und automatisiertem Prozessmanagement bietet unsere 2-Schicht-Hochgeschwindigkeits-Luftpolsterfolienmaschine eine zuverlässige Grundlage für die Reduzierung unnötiger Abfälle bei gleichbleibender Folienqualität.
Entdecken Sie unsere Lösungen für 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschinen, um die Produktionsstabilität zu verbessern, unnötige Materialabfälle zu reduzieren und eine effizientere Produktionslinie für Verpackungsfolien aufzubauen. Unser technisches Team kann Ihnen helfen, eine geeignete Maschinenkonfiguration basierend auf Ihren Folienspezifikationen, Ihrer Produktionskapazität, Ihren Materialanforderungen und Ihren langfristigen Produktionszielen auszuwählen.