Tek ve Çift Taraflı Yapışkanlık İçin Streç Film İmalat Makinesi Nasıl Ayarlanır
2026-08-19
Modern streç film üretiminde, tutarlı tek taraflı veya çift taraflı yapışkanlık elde etmek önemli bir zorluktur. Film kalınlıkları inceldikçe ve üretim hızları arttıkça, katkı maddesi dozajındaki, katman kalınlığındaki, eriyik sıcaklığındaki ve soğutma koşullarındaki küçük değişiklikler yapışkanlık performansını önemli ölçüde etkileyebilir. Geleneksel ekstrüzyon ekipmanı genellikle manuel ayarlamaya ve operatör deneyimine büyük ölçüde güvenir; bu da katkı maddesinin eşit olmayan dağılımına, aşırı göçe, termal bozulmaya, blokaja ve gereksiz malzeme israfına neden olabilir. Modern bir streç film ekstrüzyon makinesi, bu değişkenler üzerinde daha hassas kontrol sağlayarak farklı yapışkanlık yapılarının stabil ve tekrarlanabilir sonuçlarla üretilmesini kolaylaştırır.
Streç Film Üretiminde Yapışkanlık Kontrolü Neden Önemlidir
Streç film, palet sarma, lojistik, depo paketlemesi, ihracat paketlemesi ve endüstriyel yük sabitleme için yaygın olarak kullanılır. Yapışkanlık performansı, ürünlerin nakliye ve depolama sırasında ne kadar güvenli bir şekilde sarılı kaldığını doğrudan etkiler.
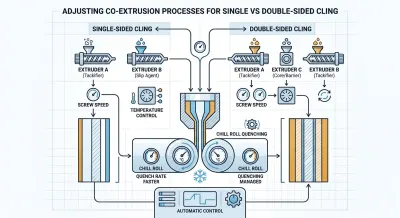
Tek taraflı yapışkanlık, bir yüzeyde daha güçlü yapışma sağlarken karşı yüzeyin nispeten pürüzsüz veya düşük yapışkanlıklı olması için tasarlanmıştır. Bu yapı, filmin yükü kavramasına yardımcı olurken, açma sırasında bitişik film katmanları arasındaki istenmeyen yapışmayı azaltır. Kontrollü salınım ve düzgün rulo kullanımının önemli olduğu uygulamalar için uygundur.
Çift taraflı yapışkanlık, her iki yüzeyde de yapışma sağlar ve güçlü katmanlar arası temasın gerekli olduğu durumlarda kullanılabilir. Bununla birlikte, aşırı yapışma blokaja, zor açılmaya veya dengesiz rulo kullanımına neden olabilir. Bu nedenle amaç maksimum yapışkanlık değil, uygulamaya ve film spesifikasyonuna uygun kontrollü yapışkanlıktır.
Tek Taraflı Yapışkanlık için Streç Film Ekstrüzyon Makinesinin Ayarlanması
Tek taraflı yapışkanlık normalde üç katmanlı veya beş katmanlı konfigürasyon gibi çok katmanlı bir döküm film yapısı kullanılarak üretilir. Yapışkanlık işlevi, belirlenmiş dış katmanda yoğunlaştırılırken, karşı yüzey uygun kayma özellikleriyle formüle edilebilir.
PIB veya uyumlu bir yapışkanlık masterbatch'i yapışkanlık katmanına eklenebilir; daha düşük yapışma gerektiğinde ise karşı yüzeyde erukamid veya başka bir uygun kayma katkı maddesi kullanılabilir. Gerçek dozaj, her ürün için sabit bir oran kullanmak yerine, seçilen reçine sistemine, katkı maddesi tedarikçisi tavsiyelerine ve gerekli yapışkanlık seviyesine göre belirlenmelidir.
Kararlı katman dağılımı da aynı derecede önemlidir. Her bir ekstrüder, işlevsel katmanın tasarlanan kalınlık aralığında kalması için tutarlı çıktı sağlamalıdır. Vida hızı, besleme oranı ve katman oranı, yapışkanlık katkı maddesinin etkin yüzey konsantrasyonunu değiştirebilecek yerel varyasyonları önlemek için koordine edilmelidir.
Sıcaklık kontrolü de dikkatli bir şekilde ele alınmalıdır. Aşırı eriyik sıcaklığı veya uzun süre bekleme süresi belirli katkı maddelerini ve polimer sistemlerini etkileyebilirken, yetersiz sıcaklık zayıf erimeye ve dispersiyona neden olabilir. Bu nedenle varil ve T-kalıp sıcaklıkları, spesifik reçine ve katkı maddesi kombinasyonuna göre optimize edilmelidir.
Eriyik T-kalıbı terk ettikten sonra, soğutma silindiri üzerinde kontrollü soğutma, film yapısının stabilize edilmesine yardımcı olur. Uygun soğutma silindiri sıcaklığı ve temas koşulları, tutarlı film oluşumunu destekleyebilir ve istenmeyen katkı maddesi hareketinin sınırlandırılmasına yardımcı olabilir. Soğutma her zaman film kalınlığı ve hat hızı ile birlikte değerlendirilmelidir.
| Karşılaştırma | Tek Taraflı Yapışkanlık | Çift Taraflı Yapışkanlık |
|---|---|---|
| Yapışkan Yüzey | Bir tarafta yapışkanlık, karşı taraf daha düşük yapışma veya daha iyi kayma için tasarlanmıştır | Daha güçlü katmanlar arası yapışma için her iki tarafta yapışkanlık |
| Katkı Maddesi Dağılımı | Yapışkanlık katkı maddesi esas olarak bir dış katmanda yoğunlaşmıştır | Yapışkanlık katkı maddeleri her iki dış katmana da dağıtılmıştır |
| Film Yapısı | Ayrı yapışkanlık ve kayma işlevlerine sahip çok katmanlı yapılar için uygundur | İki işlevsel yapışkanlık katmanına sahip çok katmanlı bir yapı kullanır |
| Proses Kontrolü | Katman oranına, katkı maddesi dozajına, soğutmaya ve düzgün açılmaya odaklanır | Dengeli katman çıktısı, soğutma, katkı maddesi dozajı ve sarma gerilimi gerektirir |
| Başlıca Uygulamalar | Palet sarma, lojistik, depo ve genel paketleme | Ağır hizmet tipi sarma ve daha güçlü yük sabitleme gerektiren uygulamalar |
Çift Taraflı Yapışkanlık için Ayarlama
Çift taraflı yapışkanlık, her iki dış yüzeyin de kontrollü yapışma sağlamasını gerektirir. Simetrik bir çok katmanlı yapıda, uyumlu yapışkanlık formülasyonları her iki dış katmana da eklenebilirken, çekirdek mekanik destek sağlar ve iki işlevsel yüzeyi ayırır.
İki dış katman ekstrüderi senkronize çıktı sağlamalıdır. Doğru besleme ve sabit vida hızları, iki yapışkanlık katmanının amaçlanan kalınlıkta tutulmasına yardımcı olur. Bir taraf diğerine göre önemli ölçüde daha fazla malzeme alırsa, bitmiş film tutarsız yapışkanlık performansı gösterebilir.
Çekirdek katmanı ayrıca iki yüzey formülasyonu arasındaki etkileşimin kontrol edilmesine yardımcı olabilir. Uygun bir çekirdek reçine yapısı mekanik mukavemet sağlar ve işlevsel katmanları ayırır. Bununla birlikte, katkı maddesi göçü polimer uyumluluğuna, sıcaklığa, moleküler hareketliliğe, katman kalınlığına ve depolama süresine bağlıdır, bu nedenle çekirdek mutlak bir göç bariyeri olarak düşünülmemelidir.
Soğutma, çift taraflı yapışkanlık film için özellikle önemlidir. Her iki yüzey de yapışkan olduğundan, dengesiz soğutma veya aşırı sarma basıncı blokaj riskini artırabilir. Bu nedenle soğutma silindiri sıcaklığı, hat hızı, film sıcaklığı, sarma gerilimi ve rulo sertliği entegre bir sürecin parçası olarak optimize edilmelidir.
Film Kalınlığı ve Üretim Hızının Kontrolü
Film kalınlığının yapışkanlık tutarlılığı üzerinde doğrudan bir etkisi vardır. Yaklaşık 12–15 μm gibi ince streç film kaliteleri, özellikle kararlı katman dağılımı gerektirir çünkü küçük bir kalınlık sapması bile toplam film yapısının önemli bir yüzdesini temsil eder.
Daha yüksek üretim hızları ayrıca soğutma süresini azaltır ve proses kararsızlığını daha belirgin hale getirebilir. Modern bir streç film ekstrüzyon makinesi, daha tutarlı bir film profili sağlamak için kararlı ekstrüzyon çıktısını çevrimiçi kalınlık izleme ile birleştirebilir. Sapmalar tespit edildiğinde, kontrol sistemi zamanında proses ayarlamalarını destekleyebilir ve spesifikasyon dışı malzeme miktarını azaltabilir.
Bitmiş film ayrıca uygulamaya özel testlerle değerlendirilmelidir. Yapışma kuvveti, açma performansı, çekme mukavemeti, uzama, delinme direnci, sürtünme katsayısı ve kalınlık homojenliği, seçilen proses parametrelerinin hedef uygulama için uygun olup olmadığının belirlenmesine yardımcı olabilir.
Blokaj ve Katkı Maddesi Göçünün Önlenmesi
Çok fazla yapışkanlık, yetersiz yapışkanlık kadar kolay bir şekilde üretim ve depolama sorunları yaratabilir. Aşırı yüzey yapışması, bitmiş ruloların birbirine bloke olmasına veya açılmasının zorlaşmasına neden olabilir. Depolama sıcaklığı, sarma basıncı, film sıcaklığı ve katkı maddesi göçü bu davranışı etkileyebilir.
Bu nedenle kararlı bir termal yönetim esastır. Kontrollü varil ve kalıp sıcaklıkları, termal bozulma riskini azaltmaya yardımcı olurken, uygun bekleme süresi tutarlı işlemeyi destekler. T-kalıptan sonra etkili soğutma, filmin sarmadan önce stabilize edilmesine yardımcı olur.
Katkı maddesi göçü, ürün geliştirme sırasında da dikkate alınmalıdır. Belirli katkı maddeleri zamanla polimer matrisi içinde kademeli olarak hareket edebileceğinden, yapışkanlık performansı depolamadan sonra değişebilir. Doğru reçine seçimi, çok katmanlı tasarım, sıcaklık kontrolü ve depolama testi, daha güvenilir bir üretim süreci oluşturmaya yardımcı olabilir.
Otomasyon Yapışkanlık Kontrolünü Nasıl İyileştirir
Otomasyon, üreticiler farklı streç film kaliteleri ürettiğinde tekrarlanabilirliği önemli ölçüde artırabilir. PLC kontrollü bir streç film ekstrüzyon makinesi, merkezi bir kontrol sistemi aracılığıyla ekstrüder hızlarını, malzeme beslemesini, sıcaklık bölgelerini, soğutmayı, kalınlık izlemeyi ve sarma parametrelerini koordine edebilir.
Reçete yönetimi, özellikle tek taraflı ve çift taraflı yapışkanlık ürünleri arasında geçiş yaparken kullanışlıdır. Doğrulanmış üretim parametreleri, farklı film yapıları ve kalınlıkları için saklanabilir ve operatörlerin uygun ayarları hatırlamasına ve tekrar tekrar manuel deneme yanılmaya güvenmek yerine kontrollü ayarlamalar yapmasına olanak tanır.
Çevrimiçi kalınlık izleme başka bir önemli avantaj sağlar. Film profilin sürekli ölçümü, üretim sırasında sapmaların belirlenmesine yardımcı olur ve daha hızlı düzeltici eylemi destekler. Kararlı ekstrüzyon ve sarma kontrolü ile birlikte otomasyon, proses değişkenliğini azaltabilir ve malzeme kullanımını iyileştirebilir.
Hassas Tek ve Çift Taraflı Yapışkanlık için Streç Film Hattınızı Yükseltin
Tutarlı tek taraflı ve çift taraflı yapışkanlık; hammaddelerin, katman yapısının, ekstrüzyon çıktısının, sıcaklığın, soğutmanın, film kalınlığının ve sarmanın hassas kontrolüne bağlıdır. Streç film ekstrüzyon makinelerimiz, farklı film kalınlıkları ve paketleme gereksinimleri için istikrarlı ve tekrarlanabilir üretim sağlamak üzere bu temel süreçleri entegre eder.
Mevcut bir hattı yükselten veya yeni bir üretim tesisi kuran üreticiler için çok katmanlı ekstrüzyon çözümlerimiz, hassas besleme, güvenilir T-kalıp performansı, verimli soğutma, çevrimiçi kalınlık izleme, PLC otomasyonu ve kararlı sarma kontrolünü birleştirir. Bu teknolojiler, film tutarlılığını iyileştirmeye, malzeme israfını azaltmaya ve verimli üretimi desteklemeye yardımcı olur. Daha güvenilir ve esnek bir film üretim hattı oluşturmak için streç film ekstrüzyon makinemizi tercih edin.