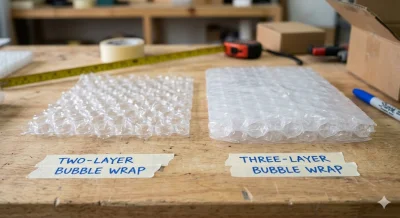
2層気泡緩衝材と3層気泡緩衝材の選択は、包装の使用方法、取り扱い方法、輸送方法によって決まります。どちらの構造もポリエチレンフィルムと閉じ込められた空気を使用して緩衝性を提供しますが、層の配置によって表面特性と構造的強化のレベルが異なります。一般的な出荷、保管、製品保護において、2層気泡緩衝材は経済的な緩衝オプションを提供できます。包装に両面の平滑な表面や気泡層周辺の追加保護が必要な場合、3層構造は耐久性、取り扱い性、加工特性の異なるバランスを提供します。
気泡緩衝材選定におけるよくある誤り
気泡緩衝材は、実際の包装条件よりも購入価格や公称フィルム厚さに基づいて選択されることがあります。これにより、素材が鋭利なエッジ、繰り返しの取り扱い、圧縮、長距離輸送にさらされた場合に問題が発生する可能性があります。
2層構造には露出した気泡面が1つあるため、粗い表面や角のある製品との直接接触が気泡層に大きなストレスを与える可能性があります。用途に対してフィルムが薄すぎる場合、包装中や取り扱い中に個々の気泡が損傷する可能性があります。長期間の圧縮は、荷重下で気泡が変形するにつれて緩衝性能を低下させる可能性もあります。これらのリスクは、2層フィルムが要求の厳しい包装に適さないことを意味するのではなく、フィルム構造、厚さ、気泡サイズ、樹脂配合、包装条件をまとめて考慮する必要がある理由を示しています。
したがって、メーカーにとってより有用な質問は、単にどの構造が低コストかではなく、選択した構造が完成品の包装に必要な表面保護、取り扱い特性、緩衝性能を提供するかどうかです。
保護包装における気泡緩衝材の役割
気泡緩衝材は、空気を含んだ構造が固体の保護材の重量を追加せずに緩衝性を提供するため、広く使用されています。消費者向け商品、電子機器、ガラス製品、陶器、家具部品、工業部品、その他、取り扱いや輸送中の衝撃や表面摩耗から保護する必要がある商品の包装に使用できます。
必要な保護レベルは用途によって大きく異なります。表面が比較的滑らかな軽量製品は、3層構造で使用される追加の平坦層を必要としない場合があります。不規則なエッジを持つ製品や、平滑な接触面を必要とする包装プロセスは、異なる要件を生み出す可能性があります。
ここで、2層気泡緩衝材と3層気泡緩衝材の違いが重要になります。違いは単に層の数だけではありません。完成したフィルム内で気泡層がどのように配置されるかが変わり、それによって素材が包装された製品や周囲の包装システムとどのように相互作用するかに影響を与えます。
構造設計が2つの形式を区別する
2層気泡緩衝材の基本構造は、平坦なポリエチレン層と成形された気泡層が接着されたものです。したがって、一方の面は比較的平滑な表面を持ち、反対側の面は気泡パターンが露出しています。この構造は、同等の3層構造よりも少ない材料を使用し、単一の平滑面で十分な汎用緩衝、表面保護、空隙充填、包装用途に適しています。
3層気泡緩衝材は、平坦層-気泡層-平坦層の構造を採用しています。成形された気泡層は2枚の平坦なポリエチレン層の間に封入され、両面に平滑な表面を形成します。この追加の外層により、気泡が包装された製品や外部環境と直接接触するのを防ぎます。
この構造は、フィルムが気泡層周辺により高い表面保護を必要とする場合、または素材の両面が製品、包装機器、その他の材料と接触する場合に有用です。ただし、どちらの構造の実際の強度と耐久性も、フィルム厚さ、気泡径、ポリエチレングレード、シール品質、および製造の一貫性に依存します。
空気保持と荷重安定性
3層フィルムの密閉気泡構造は、成形された気泡の上に追加のポリエチレン層を提供します。これにより、包装、輸送、取り扱い中の直接的な摩耗や機械的接触から気泡層を保護するのに役立ちます。繰り返しの取り扱いや表面が不均一な製品を含む用途では、この追加層が有益な構造的利点を提供できます。
荷重挙動は層数だけに依存するわけではありません。気泡径、フィルム厚さ、材料配合、および印加荷重の分布はすべて、個々の空気セルが圧縮にどのように応答するかに影響を与えます。3層構造はより密閉された気泡構造を提供しますが、異なる仕様の2層フィルムよりもあらゆるタイプの荷重に自動的によりよく耐えると想定されるべきではありません。
したがって、長距離輸送の場合、メーカーは緩衝性能の尺度として層数のみを使用するのではなく、完全なフィルム仕様を評価する必要があります。特に、現実的な圧縮、衝撃、取り扱い条件下での包装テストは、適切な構造を選択するためのより信頼性の高い基盤を提供できます。
表面性能と加工特性
最も明確な構造上の違いの1つは、表面構成です。3層気泡緩衝材は両面に平坦なポリエチレン層があるため、両方の表面が比較的滑らかです。これにより、露出した気泡との直接接触が望ましくない場合に、製品、包装部品、またはその他の保護材の間に素材を配置しやすくなります。
2層フィルムは、一方が平滑な面で、もう一方が気泡テクスチャーのある面です。露出した気泡面は有用な緩衝性と分離を提供しますが、包装中や取り扱い中に異なる接触状態を作り出します。
3層フィルムの平滑な表面は、フィルム配合と表面処理に応じて、特定の後工程に適した基材を提供することもできます。完成した素材がこれらのプロセス向けに設計されている場合、印刷、ラミネート加工、コーティング、複合構造を組み込むことができます。例えば、3層気泡構造は、用途が追加の表面保護、外観、または反射特性を必要とする場合に、クラフト紙または反射ホイル層とラミネート加工できます。これらの機能は、特定のフィルム設計と加工プロセスに依存し、単に3層構造によるものではありません。
機械能力と構造要件のマッチング
一貫した品質の気泡緩衝材を製造するには、必要な層構造、フィルム幅、厚さ、気泡サイズ、出力レベルに適合する押出成形設備が必要です。2層気泡フィルム押出機は、フィルムが平坦層と気泡層で構成されているため、一般に押出構成がよりシンプルです。それでも、生産ラインは、安定した溶融温度、押出出力、気泡形成、冷却、フィルム巻取りを維持して、一貫した結果を達成する必要があります。
3層気泡フィルム押出機は、構造にもう1つの平坦なフィルム層を追加します。したがって、押出システムは、追加の材料流を気泡形成プロセスと調整し、層間の安定した接着を維持する必要があります。ダイ設計、温度制御、押出出力、冷却条件、および層分布はすべて、完成したフィルムの一貫性に影響を与えます。
したがって、2つの機械構成の選択は、単に層数に基づくのではなく、必要なフィルム構造に従うべきです。2層ラインは、対象製品が汎用気泡緩衝材であり、生産コストが主要な考慮事項である場合に適しています。3層ラインは、製品仕様が両面の平坦な外層、気泡周辺の追加保護、または特定の後加工プロセスとの適合性を要求する場合により関連性が高まります。
新しい気泡フィルム押出機を評価するメーカーは、実用的な比較に、層構成、フィルム厚さ範囲、気泡寸法、押出能力、樹脂適合性、冷却システム、巻取り方法、および意図された最終用途仕様を含める必要があります。これらの機械パラメータを完成フィルム要件に一致させることは、2層または3層構造をフィルム全体の品質の単純な尺度として扱うよりも、設備選択のためのより信頼性の高い基盤を提供します。