
製品特性

ストレッチフィルム押出機の延伸倍率がフィルムの耐突き刺し性と弾性回復力に与える影響
3層・2層・半自動・5層・全自動ストレッチフィルム製造機における機械的延伸倍率がポリマー鎖配向と結晶化度に与える影響を徹底解説。過度な延伸が引き起こす異方性や不可逆的塑性変形を回避し、フィルムの耐突き刺し性と弾性回復力を最大化する技術指針を提供します。

技術パラメータ:23000KG大型気泡シート押出機の安定性能
この23000KG級大型気泡シート押出機は、3層低速から7層高速まで幅広い多層フィルム生産に対応。剛性スチールシャーシと精密バランスローラーが24時間連続稼働の機械的安定性を保証し、層間厚みばらつきを最小化。多層出力時の動的振動を抑制し、欠陥ゼロの均一気泡形成を実現。…

気泡シート押出機可塑化の利点: 34:1 L/D 比の優位性
気泡シート押出機の可塑化工程において、34:1のL/D比がなぜ重要なのか。本稿では、ポリマー滞留時間の延長がもたらす完全溶融・均一可塑化のメカニズムを解説し、高強度フィルムと優れた気泡安定性を実現する技術優位性を詳述します。…

2層気泡シート押出機のエネルギー消費率 (kWh/kg) に関する分析
持続可能な製造において、エネルギー消費率(kWh/kg)は直接的なコスト指標です。2層気泡シート押出機のエネルギー効率は、モーター、温度制御、冷却システムの最適化によって決定され、0.35–0.52 kWh/kgの範囲で精密に管理できます。本分析では、高速・中速・低速各モデルのエネルギー消費特性を詳細に...

気泡シート押出機のダイ幅と有効フィルム幅の比較(2層)
2層気泡シート押出機において、ダイ幅と実際の有効フィルム幅には重要な差異が存在します。ネックイン現象とエッジトリミングにより、有効幅は減少しますが、このプロセスを精密に制御することで、材料ロスを最小限に抑えながら高品質な気泡シートを安定生産できます。本技術解説では…

気泡シート押出機の主要技術パラメータ
HLPEシリーズ気泡シート押出機は、34:1の高L/D比と最大125kWの高出力設計により、幅広い産業用途に対応した高品質な気泡緩衝材を安定生産します。可塑化効率とフィルム幅柔軟性が、自動車断熱から生鮮包装まで、多様な市場ニーズを支え...
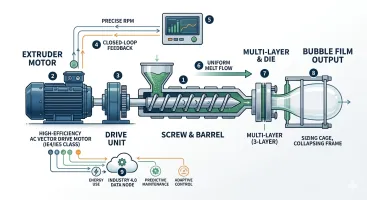
気泡シート押出機における押出機モーターの重要性と機能
バブルフィルム製造の品質と生産性を決定的に左右する押出機モーター。その役割は単なる駆動を超え、樹脂の溶融からダイヘッドへの安定供給まで、一貫したプロセス制御の中核を担います。精密なトルクと速度制御により、LLDPEから生分解性材料まで、多様な原料に対応し...
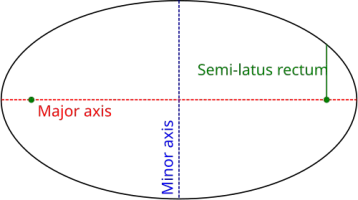
気泡フィルムパラメータにおける L/D 比の意味
L/D比(長径比)は、気泡フィルム製造機におけるスクリュー設計の核心パラメーターです。この数値が溶融品質、生産安定性、最終製品の強度と外観を直接決定します。高いL/D比は、未溶融ゲルや欠陥を除去し、添加剤の混合性を向上させ、高速・高品質な生産を実現します。業界で推奨される30:1以上の設計が、強靱で透明なフィルムと長期安定稼働をもたらす理由を詳しく説明します。
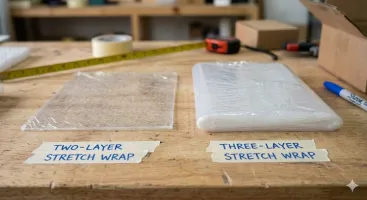
2層および3層ストレッチフィルムの比較
当社の多層共押し技術により、2層「AB」構造と3層「ABC」構造のフィルムは根本的に異なる性能を実現。荷重特性に応じた層構造設計で、包装コストを最大20%削減しながら耐突刺性を50%向上させる技術メカニズムを詳解...
気泡フィルム製造機の電力要件
気泡フィルム製造機の電力要件は単なる設備仕様ではなく、生産効率とランニングコストを左右する戦計的な要素です。2層から7層までの多様な機種において、適切な電力設計が如何に安定生産と省エネを両立させるかを解説します。特に押出モーターの制御技術や加熱ゾーンの熱効率管理...