製品特性
ストレッチフィルム機パラメータにおける L/D 比の意味
ストレッチフィルム製造の命運を握るL/D比(長さ/直径比)。一見地味な数値が、なぜ生産速度50%UP・不良率80%減を実現する「黄金比率」と呼ばれるのか。28:1~33:1の最適領域が織りなす溶融均質化・圧力安定化・温度精密制御の三重メカニズムを、現場の声を交えて徹底解剖します…
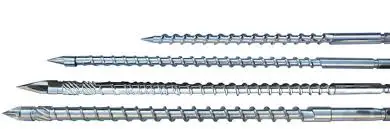
異なるスクリュー径がストレッチフィルム機に与える影響
ストレッチフィルム製造においてスクリュー径は単なる機械仕様ではなく、生産性・品質・コストを総合的に決定する核心技術である。適切な径選定が生産ラインの安定性を高め、光学特性や機械強度に優れたフィルムを生み出す鍵となる。本解説では、スクリュー径が押出能力、溶融品質、エネルギー効率、および多層共押出における精度に与える影響を詳細に説明する。
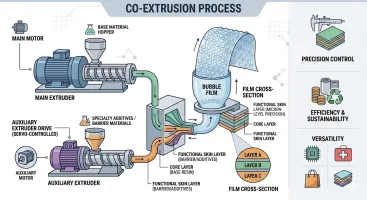
気泡シート押出機における副押出機モーターの技術的重要性
本技術解説では、先進的な気泡フィルム製造機における副押出機モーターの重要な役割について詳述する。機能層の精密制御が、どのようにして優れた製品性能、運転効率、そして製造業者にとっての大きな競争優位性に直結するかを解説する。

スクリュー直径の違いが気泡膜機に与える影響
気泡フィルム生産において、スクリュー直径は投資収益率(ROI)を左右する縁の下の力持ちです。本稿では、1600mmから3000mmラインにおける戦略的なサイジングが、どのように出力品質と収益性を変革するかを技術的に解説します。エンジニアリングの原理を学び、生産現場の課題を解決します。
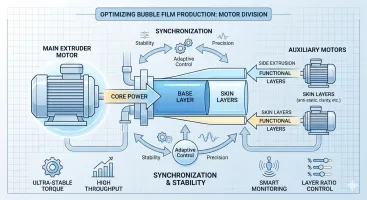
気泡シート押出機における主押出機モーターの技術的重要性
多層気泡シート生産において、主押出機モーターは単なる動力源ではなく、構造的完全性と収益性の基盤です。そのトルク安定性、同期精度、エネルギー効率は、生産ラインのROIに決定的な影響を与えます。本稿では、3-5層から7層高速機種までのモーター選定が、いかにして製品品質と生産効率を左右するかを解説します。
ストレッチフィルム機における製品幅を決定する要因
ストレッチフィルムの製品幅は、単なる機械設定ではなく、Tダイ設計・押出動力・冷却システムの統合制御によって決定されます。本解説では、生産現場で実用的な最大幅を左右する4つの核心要因を、実務視点から詳細に解明します。

ストレッチフィルム機における製品厚さに影響する要因
ストレッチフィルム製造において、フィルム厚さ(ゲージ)の均一性は製品品質とコスト効率を左右する生命線です。当社の「製品厚さに影響する要因制御技術」は、精密駆動システムと動的温度管理の融合により、ミクロン単位の安定性を実現。フィルムの耐穿刺性向上から材料ロス削減まで、総合的な生産最適化を実現します。
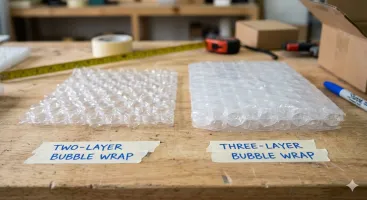
2層と3層気泡緩衝材の比較
2層気泡緩衝材は、1枚の平坦なPE層と1枚の気泡層で構成され、軽量で柔軟性があり、日常的な包装にコスト効率よく使用できます。3層気泡緩衝材は、さらに1枚の平坦な層を追加して気泡層を挟み込みます。これにより、優れた突き刺し耐性、強化された緩衝性、長期間の空気保持が実現し、重量物の保護に適しています。

ストレッチフィルムの透明度に及ぼすスクリュー L/D 比の物理的影響
より高いスクリューL/D比(30:1–33:1)が、2層、3層、5層のフィルム押出ラインにおけるストレッチフィルムの透明度、厚み均一性、および溶融均質性をどのように向上させるかを解説します。このパラメータが、世界のバイヤーにとっての生産効率とROIをどのように向上させるかを学びましょう。

配方がストレッチフィルム押出機の押出圧力に与える影響
半自動・全自動・多層ストレッチフィルム製造機において、樹脂配合(mLLDPE・PIB・PPA)が押出圧力と生産効率に直結するメカニズムを解説。圧力変動の抑制と省エネルギー実現による投資回収…