ストレッチフィルム製膜機が製品競争力を向上させる方法
2026-09-01
パレット荷物に巻かれたストレッチフィルムは、それが機能を果たせなくなるまで、つまり輸送中に荷崩れが発生したり、角が潰されたり、顧客が開梱した際に包装が本来防ぐべき損傷を発見するまで、ほとんど注目されることはない。現代の製造業において、ストレッチフィルム押出成形機の性能は、これらの問題の上流に位置しており、単に最低限の包装仕様を満たすためではなく、製品競争力を向上させるための最も明確な手段の一つとなっている。
従来のストレッチフィルム押出成形における構造的限界
単純な単層または基本的な2層押出成形ラインは、設計上克服が難しい構造的限界に直面している。LLDPE、mLLDPE、EVAといった異なるポリマーを正確に分離した層で組み合わせる能力がなければ、これらの機械は、耐パンク性と粘着性の両方を提供するのではなく、その間でのトレードオフを強いられる。引き裂き耐性に優れたフィルムは、荷物を確実に保持するために必要なタック性を犠牲にすることが多く、粘着性に最適化されたフィルムは、パレット荷物が輸送中に受ける摩耗や衝撃に耐えられないことが多い。
厚み制御は、第二の繰り返し発生する弱点である。自動Tダイシステムを搭載していない機械は、ウェブ幅全体にわたって厚みが不均一なフィルムを生成する傾向があり、その不均一性が、破断前にフィルムを安全にプリストレッチできる限界を制限する。より高いプリストレッチ比こそが、1ロールでより少ない材料を用いてより多くのパレットをカバーすることを可能にするため、より低く、より不安定な延伸比に留まる機械は、荷物あたりの材料費を静かに押し上げる。このコストは、年間数千ものパレットにわたって積み重なる。
これら二つの限界は、第三の、より戦略的な問題へとつながる。より高いプリストレッチ比を維持できないフィルムは、真に信頼性の高い荷物安定性のために必要な保持力を提供することもできない。性能の低いフィルムで対応せざるを得ない生産者は、荷崩れや製品損傷のリスクが高い現状を受け入れるか、パレットあたりの材料使用量を増やすことで補うかのどちらかであり、どちらの選択も、本来ならば適切に設計されたストレッチフィルム生産ラインがもたらすはずの競争力を静かに損なう。

これらの弱点が様々な用途で重要となる理由
性能不足のストレッチフィルムがもたらす結果は、何を包装するかによって異なるが、いずれの場合も、フィルムの性能は最終的に、その内部にある製品に対する顧客の経験を形作る。
家具輸出包装において、不規則な形状の品目や不均一な重量配分は、耐パンク性と保持力に現実的な要求を課す。十分な強度や張力の一貫性がないフィルムは、長い海上輸送中に緩んだり破れたりする可能性が高く、出荷が目的地に到着するまでに、角部が摩耗や衝撃にさらされた状態になる。
低温物流や冷凍食品パレット包装においては、粘着安定性と厚みの一貫性が、フィルムを本来より脆くし、厚み変動の許容度を低くする低温条件下で機能しなければならない。厚みが不均一なフィルムは、コールドチェーン環境がシール完全性の欠如に対して最も許容度が低い箇所で、まさに故障する弱点を生み出す可能性が高い。
ガラス製品や陶磁器食器の包装において、荷物の安定性は、出荷物が無傷で到着するかどうかの分岐点である。壊れやすく、密に詰められた品目は、輸送中ずっと動かないようにするために一貫した包装張力に依存しており、フィルムの保持力におけるいかなる不均一性も、通常の輸送で発生する振動やずれによる破損リスクに直接的に結びつく。
家具からコールドチェーンまで:多層フィルムによる貨物輸送の安全性の再定義
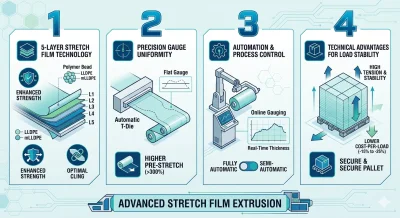
当社の多層共押出ストレッチフィルム押出成形機は、2層、3層、5層構成から選択可能であり、強度、粘着性、材料効率の要求されるバランスに合わせてフィルム構造を適合させることができる。異なるポリマーを特定の機能層に割り当てることで、適切に設計された多層構造は、基本的な単一材料構造よりも効果的に、機械的強度と専用の粘着層を組み合わせることができる。LLDPE、mLLDPE、EVAなどの材料は、対象となる配合と用途に応じて組み込むことができる。家具輸出包装の場合、この多層アプローチは、輸送中に不規則または不均一に分布した荷物を固定するための、耐パンク性、引裂強度、粘着性の実用的なバランスを提供できる。
厚みの均一性は、生産ラインに統合された自動Tダイシステムによって支えられ、クロスウェブの厚み変動を低減し、より一貫したフィルム特性を維持するのに役立つ。より均一な厚みは、フィルム配合、厚み、包装機器がこの目的のために設計されている場合、より高いプリストレッチ比を達成するための安定した基盤を提供する。適切なプリストレッチレベルを使用することで、必要なフィルム完全性を維持しながら、荷物あたりの材料消費量を削減できる。低温物流や冷凍食品包装の場合、一貫したフィルム厚みは、より予測可能な機械的および取扱い性能の提供にも役立ち、樹脂配合は、対象となる低温条件に従って選択およびテストされるべきである。
プリストレッチ能力は、荷物の安定化用途において特に重要である。なぜなら、フィルム配合、厚み、延伸率の適切な組み合わせにより、パレットあたりのフィルム使用量を削減しつつ、十分な保持力を発生させることができるからである。実際の保持力は、延伸率のみではなく、フィルムの引張特性、延伸レベル、適用方法、および荷物の特性に依存する。ガラス製品や陶磁器食器の包装の場合、適切に選択されたフィルム構造と包装プロセスは、通常の輸送および取扱い中に製品を確実に所定の位置に保持するのに役立つ。同時に、フィルム強度と延伸性能を最適化することで、単に薄いフィルムに依存することなく、不必要な材料使用を削減できる。
多層共押出ストレッチフィルム押出成形機への投資は、包装部門を超えた戦略的な決断である。生産者が3層システムのバランスの取れた性能を必要とするか、5層ラインの高速出力を必要とするかに関わらず、これらの機械が提供する精度と効率は、製品がどれほど確実に到着するか、企業がその信頼性を達成するためにどれだけの材料費を費やすか、そして最終的に、同じサプライチェーンに出荷する他の企業と比較して、その企業の包装性能がどれほど競争力があるように見えるかを、直接的に形作る。