2層プチプチ製造機械にPLCタッチパネル制御を採用する利点
2026-09-01
2層気泡フィルム押出機は、樹脂の安定溶融・押出から気泡形成、冷却、積層に至るまで、複数の工程を同時に協調させる必要がある。ベースフィルムと気泡層は生産中、一貫した厚みと接着性を維持しなければならず、温度、エア圧力、ライン速度は適切に同期されなければならない。これらの変数が効果的に管理されれば、機械はより安定した緩衝性能と寸法安定性を備えた気泡フィルムを生産できる。これこそが、PLCタッチパネル制御が現代の気泡フィルム生産において重要な役割を果たす理由であり、オペレーターに明確な工程監視と主要運転パラメータの精密な制御を提供するのである。
従来の制御システムの限界
多くの2層気泡フィルム機は、依然として手動調整に頼り、フラット層と気泡層の同期を取っている。両押出機のライン速度を精密かつ連動して制御する手段がないため、オペレーターは勘と経験に基づく試行錯誤で設定を調整せざるを得ず、2層間のわずかなずれが剥離、すなわち生産直後は良好に見えても応力下で分離する接着不良を引き起こす。厚み管理も同様の問題を抱えており、溶融ポンプ吐出量とスクリュー速度は連続的なデジタルフィードバックではなく、定期的な手動検査によって確認されるため、フィルムが顧客の手元に届くまで、1ロール内で厚みや引張強度が不均一に変動することに気づかない。
真空成形制御も従来機では同様に不正確である。成形ロール内の真空圧は、リアルタイムで微調整されるのではなく、固定位置に設定されることが多く、その結果、生産ロット全体で気泡が未成形のまま弱くなったり、過剰成形されて材料を無駄にしながらも実際の緩衝性が向上しないという事態が発生する。この精度不足は、生産ラインが仕様を切り替える必要が生じた瞬間に、深刻なコスト問題となる。例えば、小気泡フィルムから大気泡フィルムへの切り替えでは、保存された基準点がなく、パラメータをすべて手動でリセットする必要があり、切り替え時間が長引き、再起動のたびにスクラップが発生する。
リアルタイム診断機能の欠如が、これらすべての問題をさらに悪化させる。従来のラインでは、加熱セクションや成形セクションの問題は、不良フィルムが発生した後で初めて発見されることが多く、スクラップになる前に初期の異常を警告するシステムがない。このような事後対応的なトラブルシューティングモデルは、実際の生産条件に最適化されていない加熱負荷やモーター負荷と相まって、エネルギー消費と労働依存度を必要以上に押し上げる。オペレーターは問題を手動で発見するために高度な経験を要し、工程はシフト間で一貫して再現することが難しくなる。
気泡フィルムの均一性が各用途で重要である理由
適切に制御された2層気泡フィルム機と、制御が緩い機械との差は、フィルムが何を保護するかによって異なる形で現れる。まさにこの点が、制御精度が単なる生産量と同様に重要である理由である。
家庭用引越しや貨物輸送包装では、包装対象物に応じて注文仕様が小気泡フィルムと大気泡フィルムの間で絶えず変動し、バッチごとの均一性が多種多様な出荷形態にわたって維持されなければならない。切り替えに時間がかかったり、厚みが不均一になるラインでは、このセグメントが求める仕様の多様性に対応することが難しくなる。
金物・ファスナー卸売包装では、鋭利なエッジや不規則な形状の製品を、取り扱いや輸送中の表面損傷から保護するために、信頼性の高い気泡強度が必要であり、生産コストは大規模に管理されなければならない。不正確な真空圧による未成形の気泡は、鋭利な部品が損傷を引き起こす可能性が最も高い箇所で、局所的な緩衝不足を直接的に引き起こす。
Eコマース倉庫フルフィルメントでは、出荷頻度の高さから、最小限の中断で安定した生産リズムを維持できる生産ラインが求められる。未診断の故障による計画外の頻繁なダウンタイムは、このような運用が依存する信頼性の高い継続供給を直接脅かす。
PLCタッチパネル制御がこれらの利点をどのように実現するか
当社の2層気泡フィルム押出機は、手動調整の連続ではなく、全体を協調して管理するPLCタッチパネル制御システムを採用することで、これらの課題に対処する。
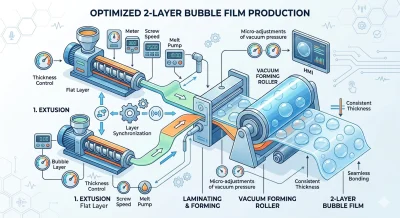
層間同期はPLCが直接処理し、両押出機のライン速度を精密に協調させることで、フラット層と気泡層が剥離につながるずれなくシームレスに接着する。デジタルセンサーが溶融ポンプ吐出量とスクリュー速度をリアルタイム監視し、生産中、両層の厚みと引張強度を一定に保つ。金物・ファスナー卸売包装において、この接着信頼性は、完成した気泡フィルムが、最も必要な瞬間に剥離するのではなく、繰り返しの取り扱いや圧力に耐えることを意味する。
真空成形精度はHMIを介して管理され、成形ロール内の真空圧を微調整できるため、シート全体のすべての気泡が完全に成形され、その耐圧性を保持する。このレベルの制御こそが、鋭利で不均一な製品形状が未成形の気泡を許容しない金物・ファスナー包装において、信頼性の高い緩衝性能を維持する鍵である。
切り替え効率は、自動レシピ保存機能によりシステムに組み込まれており、オペレーターは異なる気泡フィルム仕様に対応する特定のパラメータセットを保存し、ワンタッチで呼び出すことができる。家庭用引越しや貨物輸送の顧客のように、注文が小気泡フィルムと大気泡フィルムの間で絶えず変動する場合、この機能は従来の長い手動リセットを、迅速で廃棄物の少ない生産ラン間の移行に変える。
リアルタイム工程可視化により、温度ゾーン、巻取張力、および押出工程の他のすべての段階がタッチパネル上にグラフィカルに表示され、オペレーターは定期的な手動チェックに頼ることなく、ラインの実際の稼働状況を即座に把握できる。加熱セクションや成形セクションの問題が発生した時点で警告を発するスマート故障診断と組み合わせることで、システムは異常がスクラップや計画外のダウンタイムに発展する前にそれを捉える。この違いは、安定した中断のない生産リズムがすべてであるEコマース倉庫フルフィルメントにおいて最も重要である。
同じインテリジェント制御は、あらゆる用途にわたる効率向上ももたらす。最適化されたモーター負荷と加熱サイクルは、フィルム1kgあたりのエネルギー消費率を低減し、精密なパラメータ制御は起動時の樹脂廃棄物を最小限に抑え、直感的なインターフェースは高度に専門化されたオペレーターへの依存度を低減し、シフト間での生産の安定性と再現性を高める。
高性能保護包装材を製造するメーカーにとって、PLCタッチパネル制御を中心に構築された2層気泡フィルム押出機は、単なる付加機能ではない。それは、機械的に能力のあるラインを、一貫して信頼性の高いラインへと変えるものである。押出工程のあらゆる段階で、手動による推測を同期されたデータ駆動型制御に置き換えることで、このアプローチは、今日の保護包装材の購入者が標準として期待する層間一体性、寸法均一性、および生産効率を実現する。