2 Katmanlı Hava Kabarcıklı Naylon Makinesi için PLC Dokunmatik Ekran Kontrolü Seçmenin Avantajları
2026-09-01
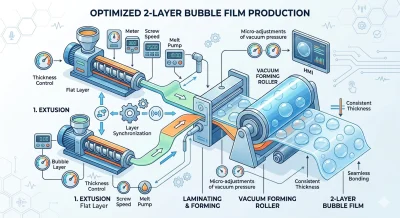
2 katmanlı bir balonlu film ekstrüzyon makinesi, reçinenin stabil bir şekilde eritilmesi ve ekstrüzyonundan kabarcık oluşumu, soğutma ve lamine etmeye kadar birkaç işlemi aynı anda koordine etmelidir. Taban film ve kabarcık tabakasının, üretim boyunca tutarlı kalınlık ve yapışma sağlaması gerekirken, sıcaklık, hava basıncı ve hat hızının da uygun şekilde senkronize edilmesi gerekir. Bu değişkenler etkili bir şekilde yönetildiğinde, makine daha tutarlı yastıklama performansı ve boyutsal kararlılığa sahip balonlu film üretebilir. Bu nedenle, PLC dokunmatik ekran kontrolü, operatörlere daha net süreç izleme ve temel işletim parametreleri üzerinde daha hassas kontrol sağlayarak modern balonlu film üretiminde önemli bir rol oynar.
Geleneksel Kontrol Sistemlerinin Yetersiz Kaldığı Noktalar
Birçok 2 katmanlı balonlu film makinesi, düz tabaka ve kabarcık tabakasını senkronize tutmak için hala manuel koordinasyona dayanır. Her iki ekstrüderin hat hızları üzerinde hassas, bağlantılı kontrol olmadan, operatörler ayarları deneme yanılma yoluyla hissederek yapmaya bırakılır ve iki tabaka arasındaki küçük uyumsuzluklar bile delaminasyona yol açabilir — hattan çıktığında iyi görünen ancak stres altında ayrılan bir bağ. Kalınlık izleme de genellikle aynı boşluktan muzdariptir: eriyik pompa çıkışı ve vida hızı, sürekli dijital geri bildirim yerine periyodik manuel inceleme ile kontrol edilir, bu da kalınlık ve çekme dayanımının tek bir rulo boyunca dengesiz bir şekilde kaymasına ve film müşterinin eline geçene kadar kimsenin fark etmemesine neden olur.
Vakumlu şekillendirme kontrolü de geleneksel ekipmanlarda benzer şekilde hassas olmama eğilimindedir. Şekillendirme silindirindeki vakum basıncı genellikle gerçek zamanlı olarak ince ayar yapmak yerine sabit konumlara ayarlanır; bu da bir üretim boyunca kabarcıkların yetersiz şekillenmesine, basınç altında zayıf kalmasına veya aşırı şekillenerek gerçek bir yastıklama faydası eklemeden malzeme israfına yol açabilir. Bu hassasiyet eksikliği, bir üretim hattının özellikler arasında geçiş yapması gerektiğinde gerçek bir maliyet sorunu haline gelir — örneğin küçük kabarcıklı filmden büyük kabarcıklı filme geçmek, kaydedilmiş bir referans noktası olmadan parametrelerin tamamen manuel olarak sıfırlanmasını zorunlu kılar; bu da geçiş süresini uzatır ve her yeniden başlatmada hurda oluşturur.
Gerçek zamanlı teşhisin olmaması tüm bunları daha da kötüleştirir. Geleneksel bir hatta, ısıtma veya şekillendirme bölümlerindeki sorunlar genellikle ancak kusurlu film üretildikten sonra fark edilir, çünkü hurdaya dönüşmeden önce erken sapmaları işaret eden bir sistem yoktur. Bu reaktif sorun giderme modeli, gerçek üretim koşulları için optimize edilmemiş ısıtma ve motor yükleriyle birleştiğinde, hem enerji tüketimini hem de işçilik bağımlılığını gerekenden daha yükseğe itme eğilimindedir — operatörlerin sorunları manuel olarak yakalamak için daha fazla deneyime ihtiyacı vardır ve süreç bir vardiyadan diğerine tutarlı bir şekilde tekrarlanması zorlaşır.
Balonlu Film Tutarlılığının Uygulamalar Arasında Neden Önemli Olduğu
İyi kontrol edilen bir 2 katmanlı balonlu film makinesi ile gevşek kontrol edilen bir makine arasındaki fark, filmin neyi koruduğuna bağlı olarak farklı şekilde ortaya çıkar; bu nedenle kontrol hassasiyeti, ham çıktı kadar önemlidir.
Ev taşımacılığı ve nakliye paketlemesinde, sipariş özellikleri, neyin sarıldığına bağlı olarak sürekli olarak küçük kabarcıklı ve büyük kabarcıklı film arasında değişir ve parti tutarlılığının çok farklı sevkiyat türleri arasında korunması gerekir. Yavaş geçişler veya dengesiz kalınlık ile mücadele eden bir hat, bu segmentin talep ettiği özellik çeşitliliğine ayak uydurmayı zorlaştırır.
Hırdavat ve bağlantı elemanları toptan paketlemesinde, keskin kenarlı, düzensiz şekilli ürünler, taşıma ve nakliye sırasında yüzey hasarını önlemek için güvenilir kabarcık dayanımına ihtiyaç duyar ve üretim maliyetlerinin ölçekte kontrol altında tutulması gerekir. Hassas olmayan vakum basıncından kaynaklanan yetersiz şekillenmiş kabarcıklar, keskin bileşenlerin hasara neden olma olasılığının en yüksek olduğu yerlerde doğrudan lokalize yastıklama boşluklarına dönüşür.
E-ticaret deposu sipariş karşılamada, yüksek sevkiyat sıklığı, minimum kesinti ile sabit bir çıktı ritmini koruyabilen bir üretim hattına bağlıdır. Teşhis edilmemiş arızalardan kaynaklanan sık plansız duruşlar, bu tür bir operasyonun bağlı olduğu güvenilir, sürekli tedariki doğrudan tehdit eder.
PLC Dokunmatik Ekran Kontrolünün Bu Avantajları Nasıl Sağladığı
2 katmanlı balonlu film ekstrüzyon makinemiz, tüm süreci bir dizi manuel olarak ayarlanmış adım yerine koordineli bir bütün olarak yöneten bir PLC dokunmatik ekran kontrol sistemi aracılığıyla bu boşlukları giderir.
Katman senkronizasyonu doğrudan PLC tarafından yönetilir ve her iki ekstrüderin hat hızlarını hassas bir şekilde koordine eder, böylece düz tabaka ve kabarcık tabakası delaminasyona yol açan uyumsuzluk olmadan sorunsuz bir şekilde birleşir. Dijital sensörler, eriyik pompa çıkışı ve vida hızının gerçek zamanlı izlenmesini sağlayarak, bir üretim boyunca her iki katmanda kalınlık ve çekme dayanımını tutarlı tutar. Hırdavat ve bağlantı elemanları toptan paketlemesi için bu bağlantı güvenilirliği, bitmiş balonlu filmin en çok ihtiyaç duyulduğu anlarda ayrılmak yerine tekrarlanan kullanım ve basınç boyunca bir arada kalması anlamına gelir.
Vakumlu şekillendirme hassasiyeti, şekillendirme silindiri içindeki vakum basıncının mikro ayarına izin veren HMI aracılığıyla yönetilir, böylece tabaka boyunca her kabarcık tam olarak oluşur ve basınç direncini korur. Bu kontrol seviyesi, keskin, düzensiz ürün şekillerinin yetersiz şekillenmiş kabarcıklara yer bırakmadığı hırdavat ve bağlantı elemanları paketlemesi için yastıklama performansını güvenilir kılar.
Geçiş verimliliği, otomatik reçete depolama yoluyla sisteme entegre edilmiştir ve operatörlerin farklı balonlu film özellikleri için belirli parametre setlerini kaydetmesine ve tek bir dokunuşla geri çağırmasına olanak tanır. Siparişleri sürekli olarak küçük kabarcıklı ve büyük kabarcıklı film arasında değişen ev taşımacılığı ve nakliye müşterileri için bu, eskiden uzun süren manuel bir sıfırlama işlemini, üretim partileri arasında hızlı, düşük atıklı bir geçişe dönüştürür.
Gerçek zamanlı süreç görselleştirmesi, sıcaklık bölgelerini, sarma gerilimini ve ekstrüzyon sürecinin her diğer aşamasını dokunmatik ekranda grafiksel olarak görüntüler ve operatörlere periyodik manuel kontrollere güvenmek yerine hattın gerçekte nasıl çalıştığına dair anında görünürlük sağlar. Akıllı arıza teşhisi ile birleştiğinde, ısıtma veya şekillendirme bölümlerindeki sorunları ortaya çıktıkça işaretleyen sistem, sapmaları hurdaya veya plansız duruşa dönüşmeden önce yakalar — bu fark, en çok e-ticaret deposu sipariş karşılamada önemlidir; burada istikrarlı, kesintisiz bir çıktı ritmi tüm amacı oluşturur.
Aynı akıllı kontrol ayrıca her uygulamada geçerli olan verimlilik kazanımları da sağlar: optimize edilmiş motor yükleri ve ısıtma döngüleri, üretilen kilogram film başına enerji tüketim oranını azaltır; hassas parametre kontrolü, başlatma sırasında reçine atığını en aza indirir; ve sezgisel arayüz, yüksek düzeyde uzmanlaşmış operatörlere olan bağımlılığı azaltarak çıktıyı vardiyalar arasında daha istikrarlı ve tekrarlanabilir hale getirir.
Yüksek performanslı koruyucu ambalaj üreten üreticiler için, PLC dokunmatik ekran kontrolü etrafında inşa edilmiş bir 2 katmanlı balonlu film ekstrüzyon makinesi, ek bir kolaylık değildir — mekanik olarak yetenekli bir hattı tutarlı bir şekilde güvenilir bir hatta dönüştüren şeydir. Ekstrüzyon sürecinin her aşamasında manuel tahminleri senkronize, veri odaklı kontrol ile değiştirerek, bu yaklaşım, günümüzün koruyucu ambalaj alıcılarının standart olarak beklediği katman bütünlüğünü, boyutsal tutarlılığı ve üretim verimliliğini sağlar.