Wie Man Maschinen zur Stretchfolien Herstellung auf Einseitige oder Zweiseitige Haftung Präzise Einstellt
2026-08-19
Die Erzielung einer gleichmäßigen einseitigen oder zweiseitigen Haftung ist eine zentrale Herausforderung in der modernen Stretchfolienproduktion. Mit abnehmenden Foliendicken und steigenden Produktionsgeschwindigkeiten können selbst kleine Abweichungen bei der Additivdosierung, der Schichtdicke, der Schmelztemperatur und den Kühlbedingungen die Haftleistung erheblich beeinflussen. Herkömmliche Extrusionsanlagen sind oft stark auf manuelle Einstellungen und die Erfahrung des Bedieners angewiesen, was zu ungleichmäßiger Additivverteilung, übermäßiger Migration, thermischem Abbau, Blockbildung und unnötigem Materialabfall führen kann. Eine moderne Stretchfolien-Extrusionsmaschine bietet eine präzisere Kontrolle dieser Variablen und erleichtert die Herstellung unterschiedlicher Haftstrukturen mit stabilen und reproduzierbaren Ergebnissen.
Warum die Haftungskontrolle in der Stretchfolienproduktion Wichtig Ist
Stretchfolie wird häufig für die Palettenumwicklung, die Logistik, die Lagerverpackung, die Exportverpackung und die industrielle Ladungssicherung eingesetzt. Ihre Haftleistung wirkt sich direkt darauf aus, wie sicher Produkte während des Transports und der Lagerung umwickelt bleiben.
Die einseitige Haftung ist so konzipiert, dass sie auf einer Oberfläche eine stärkere Adhäsion bietet, während die gegenüberliegende Oberfläche relativ glatt oder haftungsarm bleibt. Diese Struktur hilft der Folie, die Ladung zu umschließen, während die unerwünschte Adhäsion zwischen benachbarten Folienschichten beim Abwickeln reduziert wird. Sie eignet sich für Anwendungen, bei denen eine kontrollierte Freigabe und eine glatte Rollenhandhabung wichtig sind.
Die zweiseitige Haftung bietet Adhäsion auf beiden Oberflächen und kann dort eingesetzt werden, wo ein starker Zwischenschichtenkontakt erforderlich ist. Übermäßige Adhäsion kann jedoch zu Blockbildung, erschwertem Abwickeln oder instabiler Rollenhandhabung führen. Das Ziel ist daher nicht die maximale Haftung, sondern eine kontrollierte Haftung, die der Anwendung und der Folienspezifikation entspricht.
Einstellen der Stretchfolien-Extrusionsmaschine für Einseitige Haftung
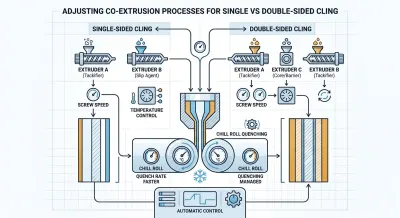
Die einseitige Haftung wird normalerweise mit einer mehrschichtigen Gießfolienstruktur hergestellt, beispielsweise einer Dreischicht- oder Fünfschicht-Konfiguration. Die Haftfunktion ist in der dafür vorgesehenen Außenschicht konzentriert, während die gegenüberliegende Oberfläche mit geeigneten Gleiteigenschaften formuliert werden kann.
PIB oder ein kompatibles Haft-Masterbatch kann in die Haftschicht eingebracht werden, während Erucamid oder ein anderes geeignetes Gleitadditiv auf der gegenüberliegenden Oberfläche verwendet werden kann, wenn eine geringere Adhäsion erforderlich ist. Die tatsächliche Dosierung sollte anhand des ausgewählten Harzsystems, der Empfehlungen des Additivlieferanten und des erforderlichen Haftungsniveaus bestimmt werden, anstatt für jedes Produkt ein festes Verhältnis zu verwenden.
Eine stabile Schichtverteilung ist ebenso wichtig. Jeder Extruder muss einen gleichmäßigen Ausstoß aufrechterhalten, damit die Funktionsschicht innerhalb ihres vorgesehenen Dickenbereichs bleibt. Schneckendrehzahl, Einzugsrate und Schichtverhältnis sollten aufeinander abgestimmt sein, um lokale Abweichungen zu vermeiden, die die effektive Oberflächenkonzentration des Haftadditivs verändern könnten.
Die Temperaturkontrolle erfordert ebenfalls sorgfältige Aufmerksamkeit. Eine übermäßige Schmelztemperatur oder eine lange Verweilzeit können bestimmte Additive und Polymersysteme beeinträchtigen, während eine unzureichende Temperatur zu schlechtem Aufschmelzen und einer schlechten Dispergierung führen kann. Die Zylinder- und T-Düsentemperaturen sollten daher entsprechend der spezifischen Harz- und Additivkombination optimiert werden.
Nachdem die Schmelze die T-Düse verlassen hat, trägt eine kontrollierte Kühlung auf der Kühlwalze zur Stabilisierung der Folienstruktur bei. Eine geeignete Kühlwalzentemperatur und geeignete Kontaktbedingungen können eine gleichmäßige Folienbildung unterstützen und helfen, unerwünschte Additivbewegungen zu begrenzen. Die Kühlung sollte stets zusammen mit der Foliendicke und der Liniengeschwindigkeit betrachtet werden.
| Vergleich | Einseitige Haftung | Zweiseitige Haftung |
|---|---|---|
| Haftfläche | Haftung auf einer Seite, während die gegenüberliegende Seite für geringere Adhäsion oder bessere Gleitfähigkeit ausgelegt ist | Haftung auf beiden Seiten für eine stärkere Zwischenschichtadhäsion |
| Additivverteilung | Das Haftadditiv ist hauptsächlich in einer Außenschicht konzentriert | Haftadditive sind auf beide Außenschichten verteilt |
| Folienstruktur | Geeignet für mehrschichtige Strukturen mit getrennten Haft- und Gleitfunktionen | Verwendet eine mehrschichtige Struktur mit zwei funktionellen Haftschichten |
| Prozesskontrolle | Konzentriert sich auf Schichtverhältnis, Additivdosierung, Kühlung und glattes Abwickeln | Erfordert ausgewogenen Schichtausstoß, Kühlung, Additivdosierung und Wickelspannung |
| Hauptanwendungen | Palettenumwicklung, Logistik, Lager und allgemeine Verpackung | Schwerlastumwicklung und Anwendungen, die eine stärkere Ladungssicherung erfordern |
Einstellen für Zweiseitige Haftung
Die zweiseitige Haftung erfordert, dass beide Außenoberflächen eine kontrollierte Adhäsion bieten. In einer symmetrischen Mehrschichtstruktur können kompatible Haftformulierungen in beide Außenschichten eingebracht werden, während der Kern mechanische Unterstützung bietet und die beiden funktionellen Oberflächen trennt.
Die beiden Extruder für die Außenschichten sollten einen synchronisierten Ausstoß aufrechterhalten. Eine genaue Beschickung und stabile Schneckendrehzahlen helfen, die beiden Haftschichten in der vorgesehenen Dicke zu halten. Wenn eine Seite deutlich mehr Material erhält als die andere, kann die fertige Folie eine inkonsistente Haftleistung aufweisen.
Die Kernschicht kann auch dazu beitragen, die Wechselwirkung zwischen den beiden Oberflächenformulierungen zu kontrollieren. Eine geeignete Kernharzstruktur bietet mechanische Festigkeit und trennt die funktionellen Schichten. Die Additivmigration hängt jedoch von der Polymerverträglichkeit, der Temperatur, der Molekülbeweglichkeit, der Schichtdicke und der Lagerzeit ab, sodass der Kern nicht als absolute Migrationsbarriere betrachtet werden sollte.
Die Kühlung ist besonders wichtig für Folien mit zweiseitiger Haftung. Da beide Oberflächen klebrig sind, kann eine instabile Kühlung oder ein übermäßiger Wickeldruck das Risiko der Blockbildung erhöhen. Kühlwalzentemperatur, Linien geschwindigkeit, Folientemperatur, Wickelspannung und Rollenhärte sollten daher als Teil eines integrierten Prozesses optimiert werden.
Kontrolle der Foliendicke und Produktionsgeschwindigkeit
Die Foliendicke hat einen direkten Einfluss auf die Haftungskonsistenz. Dünne Stretchfolienqualitäten, beispielsweise etwa 12–15 μm, erfordern eine besonders stabile Schichtverteilung, da bereits eine kleine Dickenabweichung einen signifikanten Prozentsatz der gesamten Folienstruktur ausmacht.
Höhere Produktionsgeschwindigkeiten verkürzen auch die Kühlzeit und können Prozessinstabilitäten deutlicher machen. Eine moderne Stretchfolien-Extrusionsmaschine kann einen stabilen Extrusionsausstoß mit einer Online-Dickenüberwachung kombinieren, um ein gleichmäßigeres Folienprofil aufrechtzuerhalten. Wenn Abweichungen erkannt werden, kann das Steuerungssystem zeitnahe Prozessanpassungen unterstützen und die Menge an spezifikationsabweichendem Material reduzieren.
Die fertige Folie sollte auch durch anwendungsspezifische Tests bewertet werden. Haftkraft, Abwickelverhalten, Zugfestigkeit, Dehnung, Durchstoßwiderstand, Reibungskoeffizient und Dickengleichmäßigkeit können alle dazu beitragen, festzustellen, ob die ausgewählten Prozessparameter für die Zielanwendung geeignet sind.
Vermeidung von Blockbildung und Additivmigration
Zu viel Haftung kann ebenso leicht Produktions- und Lagerprobleme verursachen wie zu wenig Haftung. Übermäßige Oberflächenadhäsion kann dazu führen, dass fertige Rollen zusammenblocken oder sich nur schwer abwickeln lassen. Lagertemperatur, Wickeldruck, Folientemperatur und Additivmigration können dieses Verhalten beeinflussen.
Ein stabiles thermisches Management ist daher unerlässlich. Kontrollierte Zylinder- und Düsentemperaturen helfen, das Risiko eines thermischen Abbaus zu verringern, während eine geeignete Verweilzeit eine gleichmäßige Verarbeitung unterstützt. Eine effektive Kühlung nach der T-Düse hilft, die Folie vor dem Wickeln zu stabilisieren.
Die Additivmigration sollte auch während der Produktentwicklung berücksichtigt werden. Die Haftleistung kann sich nach der Lagerung ändern, da bestimmte Additive allmählich durch die Polymermatrix wandern können. Die richtige Harzauswahl, das Mehrschichtdesign, die Temperaturkontrolle und Lagertests können dazu beitragen, einen zuverlässigeren Produktionsprozess zu etablieren.
Wie Automatisierung die Haftungskontrolle Verbessert
Die Automatisierung kann die Reproduzierbarkeit erheblich verbessern, wenn Hersteller verschiedene Stretchfolienqualitäten produzieren. Eine SPS-gesteuerte Stretchfolien-Extrusionsmaschine kann Extrudergeschwindigkeiten, Materialbeschickung, Temperaturzonen, Kühlung, Dickenüberwachung und Wickelparameter über ein zentrales Steuerungssystem koordinieren.
Die Rezepturverwaltung ist besonders nützlich beim Wechsel zwischen Produkten mit einseitiger und zweiseitiger Haftung. Validierte Produktionsparameter können für verschiedene Folienstrukturen und -dicken gespeichert werden, sodass Bediener die entsprechenden Einstellungen abrufen und kontrollierte Anpassungen vornehmen können, anstatt wiederholt auf manuelle Versuche und Irrtümer angewiesen zu sein.
Die Online-Dickenüberwachung bietet einen weiteren wichtigen Vorteil. Die kontinuierliche Messung des Folienprofils hilft, Abweichungen während der Produktion zu erkennen und unterstützt schnellere Korrekturmaßnahmen. Zusammen mit einer stabilen Extrusion und Wickelsteuerung kann die Automatisierung Prozessschwankungen reduzieren und die Materialausnutzung verbessern.
Rüsten Sie Ihre Stretchfolienlinie für Präzise Ein- und Zweiseitige Haftung Auf
Eine gleichmäßige einseitige und zweiseitige Haftung hängt von der präzisen Kontrolle der Rohstoffe, der Schichtstruktur, des Extrusionsausstoßes, der Temperatur, der Kühlung, der Foliendicke und des Wickelns ab. Unsere Stretchfolien-Extrusionsmaschinen integrieren diese Schlüsselprozesse, um eine stabile und reproduzierbare Produktion für verschiedene Foliendicken und Verpackungsanforderungen zu gewährleisten.
Für Hersteller, die eine bestehende Linie aufrüsten oder eine neue Produktionsanlage bauen, bieten unsere mehrschichtigen Extrusionslösungen eine präzise Beschickung, zuverlässige T-Düsenleistung, effiziente Kühlung, Online-Dickenüberwachung, SPS-Automatisierung und eine stabile Wickelsteuerung. Diese Technologien tragen zur Verbesserung der Folienkonsistenz bei, reduzieren Materialabfälle und unterstützen eine effiziente Produktion. Wählen Sie unsere Stretchfolien-Extrusionsmaschine, um eine zuverlässigere und flexiblere Folienproduktionslinie aufzubauen.