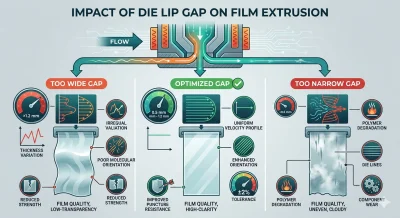
تحمل كل لفة من فيلم التغليف المطاطي تغادر خط الإنتاج بصمة مكون واحد نادراً ما يفكر فيه المشغلون: فجوة شفة القالب. هذا البعد الواحد، الذي يُقاس غالباً بأجزاء من المليمتر، يتحكم بهدوء في كيفية توزع مصهور البوليمر بالتساوي عبر عرض القالب، وكيفية أداء فيلم التغليف الناتج بشكل متسق تحت الحمل، وكمية الخردة التي تنتهي على أرضية المصنع قبل إنتاج لفة قابلة للبيع. في بثق فيلم التغليف، الحصول على هذه الفجوة بشكل صحيح ليس مجرد تعديل تجميلي - بل هو الفرق بين فيلم يثبت منصة نقالة معاً خلال شحن عبر البلاد وفيلم يتمزق عند أول معاملة خشنة.
لماذا لا تزال فجوة شفة القالب غير الدقيقة تؤرق العديد من خطوط الإنتاج
تعود معظم مشاكل السمك إلى نفس السبب الجذري: معدات البثق ببساطة لا تستطيع تثبيت أو ضبط فجوة شفة القالب بدقة كافية. في العديد من الخطوط القديمة أو خطوط الدخول، يتم ضبط الفجوة مرة واحدة يدوياً باستخدام مسمار ميكرومتر ثابت وتترك دون تغيير لبقية التشغيل، بغض النظر عن كيفية انحراف درجة حرارة المصهور أو الضغط أو اللزوجة أثناء الإنتاج. نظراً لأن مصهور البوليمر حساس حتى للتقلبات الحرارية الصغيرة، فإن الفجوة التي بدت مثالية عند بدء التشغيل يمكن أن تتصرف بشكل مختلف تماماً بعد ساعة من بدء الوردية.
العواقب متوقعة. الفجوة التي تكون واسعة جداً تقلل من إجهاد القص المطبق على المصهور، مما يضعف التوجه الجزيئي وينتج تبايناً مرئياً في السمك عبر الشبكة - أرق في بعض الممرات، وأسمك في أخرى - إلى جانب انخفاض قوة الشد وضعف مقاومة الثقب. الفجوة التي تكون ضيقة جداً تفعل العكس: يرتفع إجهاد القص، ويبدأ البوليمر في التدهور تحت الاحتكاك الزائد، وتظهر خطوط القالب على سطح الفيلم، وتتآكل مكونات القالب نفسها أسرع مما ينبغي. لا يمكن قبول أي من الحالتين المتطرفتين عندما يعتمد العميل على ماكينة تصنيع استرتش فيلم لتقديم فيلم تغليف متسق وقادر على التحمل، ولا يمكن لأي قالب يدوي وغير مراقب أن يمنع ذلك بشكل موثوق على مدار فترة إنتاج كاملة.
أين يكون التحكم الدقيق في السمك مهماً حقاً على أرضية المصنع
تختلف التكلفة العملية لعدم استقرار فجوة شفة القالب اعتماداً على ما يُطلب من فيلم التغليف المطاطي القيام به.
في خطوط تغليف المنصات النقالة التي تخدم عمليات اللوجستيات والتخزين، يحتاج الفيلم إلى قوة إمساك عالية ومقاومة ثقب موثوقة للحفاظ على الأحمال المختلطة آمنة عبر نقاط المناولة المتعددة. عندما ينحرف التحكم في السمك، تصبح النقاط الرقيقة نقاط ضعف، ويمكن أن يفشل الغلاف الذي بدا جيداً عند مغادرة المستودع قبل وصوله إلى وجهته.
في تغليف سلسلة التبريد والمنتجات الطازجة، يعتمد المشترون ومفتشو الجودة على الوضوح البصري لفحص حالة المنتج دون فتحه. فجوة شفة القالب التي لا تظل ثابتة تميل إلى ترك خطوط خفيفة أو ضبابية غير متساوية عبر الشبكة، مما يقوض الشفافية التي تعتمد عليها هذه التطبيقات.
تطبيقات الربط والتجميع لمواد البناء والأنابيب ومقاطع البثق تضع متطلبات مختلفة على الفيلم - قوة شد عالية واستطالة متساوية عبر العرض بأكمله، حيث أن مقطعاً رقيقاً واحداً تحت التوتر هو غالباً المكان الذي ينفصل فيه الرباط. وفي تغليف الإلكترونيات والمكونات الدقيقة، حيث يتم غالباً بثق طبقات مضادة للكهرباء الساكنة أو حاجز للرطوبة بشكل مشترك، فإن التسامح الضيق في السمك عبر كل طبقة أمر لا يقبل التفاوض؛ فجوة القالب المتقلبة تجعل هذا النوع من الاتساق متعدد الطبقات صعباً جداً لضمانه شحنة بعد شحنة.
كيف تحل تقنية القالب لدينا هذه المشكلة من المصدر
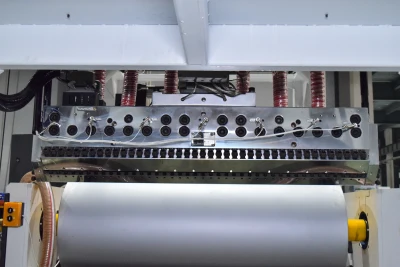
صممنا منصات ماكينة تصنيع استرتش فيلم لدينا بناءً على فكرة أن التحكم في فجوة شفة القالب لا ينبغي أن يعتمد على إعداد ثابت واحد وحكم مشغل. اعتماداً على التكوين، يتوفر الخط مع ضبط ميكرومتر يدوي عالي الدقة للمشغلين الذين يريدون تحكماً ميكانيكياً مباشراً، أو مع قالب حراري متكامل الحلقة المغلقة يضبط نفسه باستمرار أثناء الإنتاج. في كلتا الحالتين، تم تصميم الفجوة لتبقى ضمن نطاق العمل المحسن من 0.5–1.2 مم الذي وجدناه يوفر أكثر ملف سرعة مصهور اتساقاً عبر عرض القالب.
التكوين ذو الحلقة المغلقة هو حيث تظهر الميزة الحقيقية. بالاقتران مع قياس السمك الآلي الفوري، يقيس النظام باستمرار الشبكة أثناء تشكلها ويغذي تلك البيانات مرة أخرى إلى القالب، ويضبط فجوة الشفة بدقة أثناء التشغيل لتعويض تقلبات درجة الحرارة والضغط التي قد تسبب انحراف السمك. عملياً، هذا الاستجابة ذات الحلقة المغلقة هو ما يسمح للخط بالحفاظ على تفاوت سمك ضيق يبلغ ±2% تشغيلاً بعد تشغيل، بدلاً من فقط في اللحظة التي تم فيها ضبط القالب يدوياً آخر مرة.
هذا المستوى من التحكم يترجم مباشرة إلى أداء الفيلم. يحقق فيلم التغليف المطاطي المنتج على هذه الخطوط بشكل روتيني استطالة عند الكسر تزيد عن 300%، مع استقرار قوة الإمساك في نطاق 8–12 نيوتن/مم² - أرقام تعتمد بالكامل تقريباً على قص المصهور بالتساوي عبر عرض القالب بالكامل بدلاً من في نطاقات معزولة. بالنسبة للعملاء الذين يشغلون تكوينات بثق مشترك من 3 طبقات أو 5 طبقات، تمتد نفس الدقة إلى التحكم في نسبة الطبقة، مما يحافظ على ثبات سمك كل طبقة فردية بحيث تؤدي طبقة داخلية عالية الالتصاق وطبقة وسطى عالية القوة وطبقة خارجية مقاومة للأشعة فوق البنفسجية وظيفتها المقصودة دون أن تتعدى طبقة على أخرى. والنتيجة هي ماكينة تصنيع استرتش فيلم تحقق باستمرار معايير معترف بها مثل ASTM D5458 وISO 14631، مما يعطي المحولين والمستخدمين النهائيين أساساً موثوقاً لمراقبة الجودة على خطوطهم الخاصة.
مصممة للتوسع عبر التكوينات
نظراً لأن دقة القالب مدمجة في المنصة بدلاً من إضافتها كفكرة لاحقة، فإنها تحمل عبر النطاق الكامل للتكوينات التي نقدمها. سواء كان العميل بحاجة إلى خط طبقتين لتغليف المنصات المباشر، أو نظام 3 طبقات للالتصاق المتوازن ومقاومة الثقب، أو إعداد 5 طبقات لتقليل السمك المتقدم دون التضحية بالقوة، فإن نفس التحكم عالي الدقة في القالب ونظام قياس السمك ذو الحلقة المغلقة متاحان في جميع الأنحاء. يمكن مطابقة أتمتة اللف - شبه الأوتوماتيكية أو الأوتوماتيكية بالكامل لتغيير الرولات - مع تكوين القالب بشكل مستقل، بحيث يمكن تحسين كل من إنتاجية الإنتاج وجودة الفيلم دون أن يقيد أحدهما الآخر.
بالنسبة للمصنعين الذين يقومون بتقييم ماكينة تصنيع استرتش فيلم جديدة، فإن التحكم في فجوة شفة القالب عامل مهم في تحقيق سمك فيلم متسق وأداء ميكانيكي وجودة سطح. تم تصميم ماكينات تصنيع استرتش فيلم لدينا بأنظمة قالب دقيقة وتحكم عملية ثابت للمساعدة في الحفاظ على إخراج فيلم منتظم عبر متطلبات الإنتاج المختلفة. من خلال الجمع بين ضبط القالب الدقيق وأنظمة البثق واللف الموثوقة، توفر معداتنا حلاً عملياً للمصنعين الذين يسعون إلى جودة فيلم تغليف مطاطي متسقة وإنتاج طويل الأجل مستقر.