技術百科事典

技術パラメータ:23000KG大型気泡シート押出機の安定性能
この23000KG級大型気泡シート押出機は、3層低速から7層高速まで幅広い多層フィルム生産に対応。剛性スチールシャーシと精密バランスローラーが24時間連続稼働の機械的安定性を保証し、層間厚みばらつきを最小化。多層出力時の動的振動を抑制し、欠陥ゼロの均一気泡形成を実現。…

気泡シート押出機可塑化の利点: 34:1 L/D 比の優位性
気泡シート押出機の可塑化工程において、34:1のL/D比がなぜ重要なのか。本稿では、ポリマー滞留時間の延長がもたらす完全溶融・均一可塑化のメカニズムを解説し、高強度フィルムと優れた気泡安定性を実現する技術優位性を詳述します。…
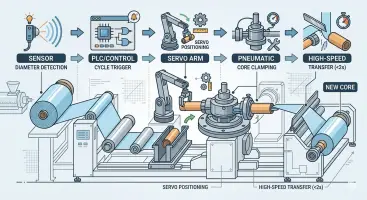
ストレッチフィルム押出機用自動紙管交換機の仕組みと動作原理
ストレッチフィルム生産ラインにおいて、自動紙管交換機はライン停止を不要にし、コア交換を高速化します。センサーとサーボ駆動により空コアを除去し、新コアを精密配置。ダウンタイムを削減し、張力安定性と生産効率を飛躍的に向上させる技術です。…
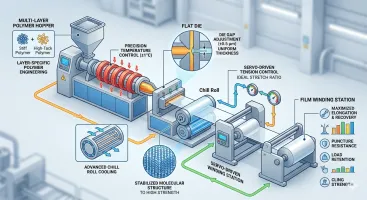
PLC制御システムがストレッチフィルム生産ラインで果たす核心的役割
PLC制御システムは、半自動・全自動・多層ストレッチフィルム機の精度と効率を最大化します。温度調節・速度同期・張力制御により、均一な厚みと安定した品質を実現。紙箱、農業、物流分野でのコスト削減とROI向上に直接貢献します…
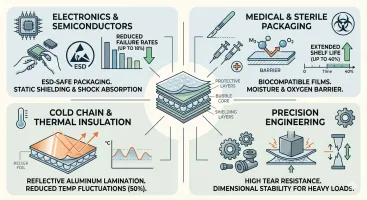
高速気泡シート押出製造設備の活用事例
現代の高速気泡シート押出製造設備は、多層共押出技術を駆使し、電子部品、医療機器、精密機器、冷蔵輸送向けの高機能緩衝材を提供。投資対効果の高い生産ラインを実現します…
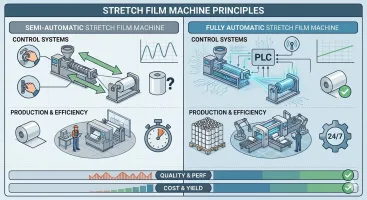
自動 vs. 半自動ストレッチフィルム成形機:その違いとは?
自動および半自動ストレッチフィルム機は、操作制御、速度、および一貫性において異なります。自動システムは、押出、巻き取り、監視を完全に統合し、均一な厚さ、欠陥の最小化、高スループットを保証します。半自動機は手動調整が必要で…
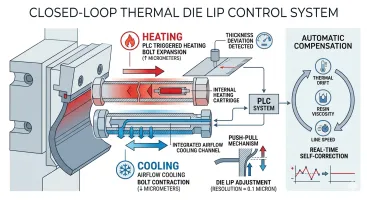
自動ダイヘッドにおける熱膨張ボルトの原理
熱膨張ボルトは、制御された加熱による縦方向伸長を利用し、ダイリップ隙間を精密に調整。ヒーターと冷却システム統合でフィルム厚の自動動的制御を実現し、手動調…
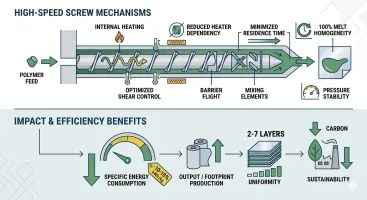
高速スクリュー設計がいかにして省エネ高出力を実現するか?
B2Bライン製造業で求められるのは、生産性向上とエネルギーコスト削減の両立。本技術は、高度なジオメトリによる高速スクリュー設計で、比エネルギー消費量(SEC)を大幅に低減し、高回転化による可塑化効率と溶融均一性を向上。2層高速気泡膜機から7層高速気泡膜機、3層・5層…
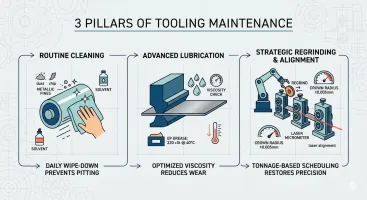
ロール成形工具のメンテナンスとケアに関する総合ガイド
本ガイドでは、2層中速気泡膜機から7層高速気泡膜機に至るまで、ロール成形工具のメンテナンス手順(定期的な清掃、精密な潤滑、戦略的な再研磨など)を解説します。表面摩耗やアライメント不良に対処し、プロファイル精度を維持…

螺子およびバレルの年間メンテナンスチェックリスト
多層フィルム製造ライン(3層~7層高速気泡膜機、2層低速気泡膜機、5層延伸膜機等)において、スクリューとバレルの摩耗・腐食は生産品質を左右。年間メンテナンスチェックリストを導入…