
技術百科事典
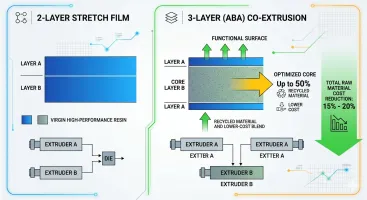
ストレッチフィルム成形機の原料コスト比較:2層と3層の違い
工業用包装の競争の激しい市場において、原料コストは最重要課題である。本技術解説では、3層共押出(ABA)ストレッチフィルム成形機の核心的優位性を掘り下げ、標準的な2層フィルムと比較して、そのABA構造がどのようにして原料コストを15~20%削減するかを実証する。エンジニアリングの原理を分解し、材料配分の柔軟性、層構成の最適化、そして生産安定性が最終的なコスト効率にどのように影響するかを解説する。

ストレッチフィルム成形機:PCR-PE原料を使用するメリット
当社の高度なストレッチフィルム成形機は、PCR-PE樹脂向けに最適化されており、最大50%の再生材含有率を実現します。本技術は多層共押出技術を活用し、優れた耐突刺性と荷崩れ防止力を維持しつつ、炭素排出量と原材料コストを大幅に削減します。これは、グローバルな循環経済規制に準拠し、競争力を獲得しようとする製造業者にとって、決定的なソリューションです。

ストレッチフィルム押出機におけるライン速度と押出量の関係を理解する
ストレッチフィルム生産において、ライン速度と押出量は相互に依存する。ライン速度を高めるには、均一な厚みを維持するために溶融流量を精密に制御する必要があり、押出量は冷却能力および巻取速度と一致しなければならない。
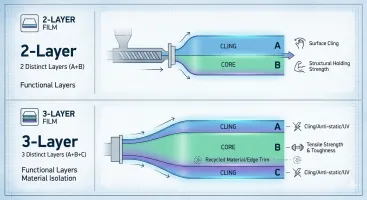
2層と3層のストレッチフィルム成形機で生産されるフィルムの構造的違い
B2Bバイヤーにとって、2層と3層のストレッチフィルム成形機の選択は、製品性能への戦略的投資である。AB構造はバランスを提供する一方、ABC構造は、優れた用途特化型性能を実現するための設計された層構成を提供する。
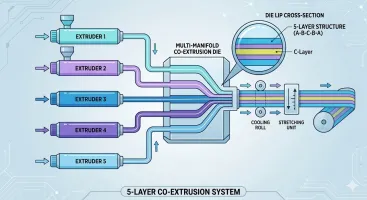
5層ストレッチフィルム成形機用多層共押出装置
産業用包装における破断や荷崩れの課題を解決し、比類なき安定性とコスト効率を実現する。5層ストレッチフィルム製造プラントにおける多層共押出システムは、高度なダイ技術を介して異種ポリマーを融合させることで、フィルム性能を革新する。本アーキテクチャは、破れやすさ、荷崩れといった重大な課題に直接アプローチし、荷物の確実な結束を可能にする。
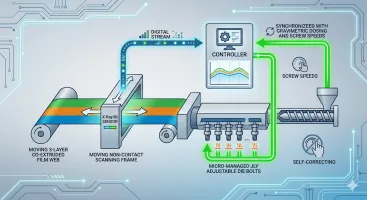
3層ストレッチフィルム成形機用オンライン厚み測定システム
フィルム生産における画期的な進歩:本システムは非接触X線/赤外線センサーによるリアルタイム計測とクローズドループ制御により、ダイギャップと押出機を自動調整し、厚み均一性を向上させ、材料歩留まりを最適化します。

押出効率の最大化:25 m/min 気泡シート押出機
25 m/分の生産速度において、高度なスクリューとダイ技術により押出効率を最大化することで、材料廃棄と厚み変動を低減し、2層から7層までの気泡フィルム機で迅速かつ省エネな生産を実現する。

気泡膜機の生産量に影響を与える要因
気泡膜機の生産量を最大化するには、4つの主要システムにわたる精密なエンジニアリングの同期が必要です。この技術ガイドでは、スクリュー設計、駆動モーター、温度制御システム、機械構造の最適化により、安定した高生産量を実現する方法を解説します。

スクリュー直径の違いが気泡膜機に与える影響
気泡フィルム生産において、スクリュー直径は投資収益率(ROI)を左右する縁の下の力持ちです。本稿では、1600mmから3000mmラインにおける戦略的なサイジングが、どのように出力品質と収益性を変革するかを技術的に解説します。エンジニアリングの原理を学び、生産現場の課題を解決します。
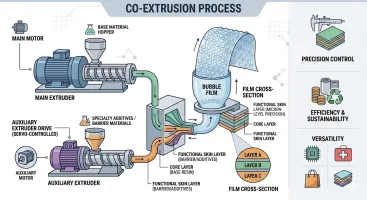
気泡シート押出機における副押出機モーターの技術的重要性
本技術解説では、先進的な気泡フィルム製造機における副押出機モーターの重要な役割について詳述する。機能層の精密制御が、どのようにして優れた製品性能、運転効率、そして製造業者にとっての大きな競争優位性に直結するかを解説する。