
技術百科事典

7層高速気泡フィルム機はどのように多材料混合を実現するのか?
7層高速気泡フィルム機は、独立した7つの温度制御ゾーンと専用押出機を採用。多様な樹脂を同時に精密に溶融・積層し、50%再生材の使用と高バリア性能の両立を可能にします。生産効率と製品性能を飛躍的に向上させる革新的なソリューションです...
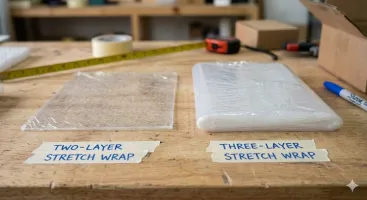
2層および3層ストレッチフィルムの比較
当社の多層共押し技術により、2層「AB」構造と3層「ABC」構造のフィルムは根本的に異なる性能を実現。荷重特性に応じた層構造設計で、包装コストを最大20%削減しながら耐突刺性を50%向上させる技術メカニズムを詳解...
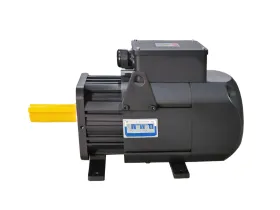
永久磁石同期モーターが±1%のトルク精度制御を実現する方法
当社の3層/5層/7層高速バブルフィルム機や多様な中低速ラインにおいて、モーター制御の精度は製品品質の生命線です。永久磁石同期モーター(PMSM)に採用されたフィールド指向制御(FOC)と高分解能エンコーダの技術は、±1%という驚異的なトルク制御精度を実現し、フィルムの厚み均一性、強度、巻き取りの完璧さを根底から支えています…
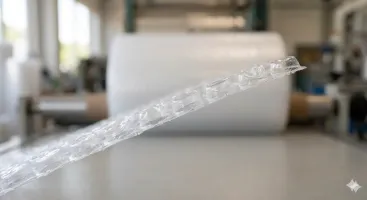
内加熱ダイ設計がエアバブルフィルム押出の厚み精度を向上させる方法
内加熱ダイ設計は従来のエッジ冷却問題を根絶。ダイ全域の均一熱分布により、溶融樹脂の流動安定性が飛躍的に向上。3-5層高速機から7層高速機まで、あらゆる気泡フィルム製造の厚み誤差を±1.5%以内に制御する核心技術を詳解...
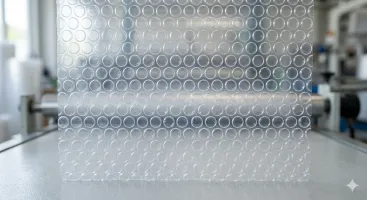
エアバブルフィルム押出における厚み公差を最小化するための主要要因
エアバブルフィルム製造における厚み公差の最小化は、包装材の強度・外観・コスト効率を決定する最重要課題です。当社の7層高速機から2層低速機までの全ラインナップに実装された「熱均一性制御システム」「溶融粘度安定化機構」「精密ダイフロー最適化」の3大技術が、従来の±8%から±3%以下の厚み精度を実現。自動車部品包装から精密機器緩衝材まで、あらゆる産業の要求に応える均質な気泡構造を…

気泡フィルム押出において精密な厚み制御に熱均一性が不可欠である理由
気泡フィルムの高精度押出において、厚みの均一性は製品品質を左右する命題です。当社の多層気泡膜機は、独自の熱均一性制御技術を核に、バレルからダイまで徹底した温度管理を実現。これにより、溶融樹脂の粘度ムラを排除し、極めて均質で安定した気泡形成を可能にしています...

厚肉バレルがエアバブルフィルム機の省エネルギー性を向上させる方法
当社の厚肉バレル技術は、従来のバレル設計を革新。高い熱慣性により溶融温度の安定性を確保し、ヒーター作動頻度を最大30%低減。高圧押出時でも気泡品質を維持しながら、電力コストを大幅に削減します...
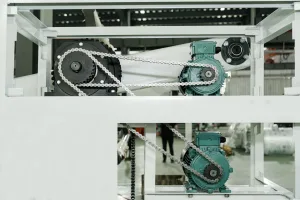
ウォームギア駆動が長寿命である理由:耐久性向上の科学的メカニズム
本稿では、当社の3-5層高速気泡フィルム機などの高性能押出機に採用されたウォームギア駆動技術の優れた耐久性の科学的根拠を詳細に解説します。滑り接触設計による広い荷重分散とセルフロック構造による衝撃吸収メカニズムに焦点を当て、過酷な連続運転環境下でも安定した長期性能を実現する理由を、調達担当者の観点から明らかにします…
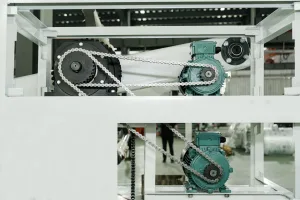
ウォームギアとベルト駆動:押出成形においてウォームギアが高精度を実現できる理由
ベルト駆動と根本的に異なるウォームギア機構は、極めて高い減速比とゼロに近いバックラッシュを実現。押出成形プロセスにおけるトルク変動を排除し、特に多層バブルフィルム製造において層厚均一性を飛躍的に向上させる技術的基盤を解説します。...
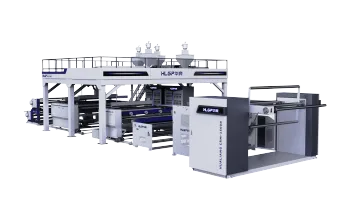
気泡膜機のワンステップ成形プロセス
当社の気泡膜機ワンステップ成形プロセスは、従来の多段階工程を刷新。高品質な気泡シール性、均一な厚み、時速1000メートル以上の高速生産を実現し、多層複合材への対応で特殊包装ニーズにも柔軟に対応します…