気泡シート押出機を購入する際の5つの主要な機械的指標
2026-09-01
適切な2層気泡フィルム押出機を選択することは、数ヶ月ではなく、長年にわたって生産品質、コスト効率、信頼性を左右する決断である。しかし、多くの購買決定は依然として単一の目玉数字——通常は出力速度——に焦点を当て、その出力速度が一貫した販売可能なフィルムに変換されるかどうかを実際に決定する機械的基本要素を見落としがちである。よく設計された機械と仕様不足の機械を区別する理解は、従来の選択基準がどこで不十分であるかを認識することから始まる。
気泡フィルム押出機を選択する際に考慮すべき主要な要素
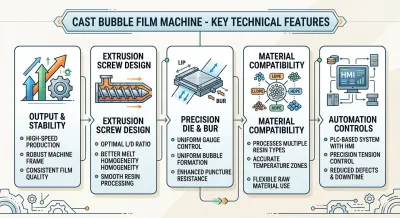
気泡フィルム押出機を評価する際のよくある誤りは、定格出力容量を構造的安定性と比較検討せずに比較することである。印象的な最高速度を謳いながらも、その速度を連続負荷下で維持するためのフレーム剛性と熱管理を欠く機械は、生産現場ではしばしば異なる結果——過熱、振動、不安定な気泡形成——をもたらし、実際のスループットをスペックシートの数値よりもはるかに低下させる。
スクリュー設計も、選択時に過度に単純化される領域である。長さ対直径比、圧縮率、混練要素構成はすべて、樹脂がダイに到達する前にどれだけ徹底的に可塑化されるかに直接影響するが、これらのパラメータは、購入者が実際に使用する予定の特定の樹脂ブレンドに合わせられるのではなく、汎用的なものとして扱われることが多い。これは、リサイクル原料や特殊樹脂を加工する場合に特にコスト高となり、溶融均一性の不均一が下流で気泡の不安定性、ゲージの不均一、光学透明性の低下として現れる。
ダイの精度とブローアップ比制御は、気泡サイズとゲージ均一性という2つの最も基本的なフィルム特性を左右するにもかかわらず、さらに scrutiny が少ない。公差の緩いダイは不均一なポリマー流動を許容し、それが直接ゲージ変動と、生産ロットごとに異なる不均一な耐パンク性につながる。ブローアップ比の厳密で再現性のある制御がなければ、バッチ間でフィルム強度を保証することが困難になり、顧客に一貫した製品仕様を維持しようとする購入者にとって深刻なリスクとなる。
材料互換性は、検証されるよりも想定されることが多い。多くの機械は名目上LDPE、LLDPE、HDPE、マスターバッチブレンドを処理できるが、実際にはスクリュー形状とバレル温度ゾーニングはこれらの材料のうち1つまたは2つにのみ最適化されている。原材料価格が変動したり、購入者が配合を調整する必要がある場合、真の柔軟性を持たない機械は、単純なパラメータ変更ではなく、コストのかかるダウンタイムや機械的な改造を強いることになる。
最後に、自動化は多くの場合、中核的な信頼性要因ではなく、便利な機能として扱われる。手動温度調整とテンション制御に大きく依存する機械は、生産されるロールごとにオペレーター依存のばらつきをもたらし、そのばらつきは、ラインが下流の製袋機やスリッターと統合する必要がある場合にさらに複雑化する。精密温度ゾーンにわたるPLCおよびHMIベースの制御がなければ、シフト間での一貫性を維持することは困難であり、ましてや機械の寿命全体にわたって維持することはなおさら難しい。
これらの指標が異なる用途で重要である理由
これら5つの機械的基本要素は、すべての用途で同じ重みを持つわけではない。まさにそのため、スペックシートを単独で比較するよりも、文脈の中でそれらを理解することが重要なのである。
エレクトロニクスや精密機器の包装においては、ゲージ均一性と緩衝均一性が譲れない条件である。不正確なダイ公差を持つ機械は、局所的な薄い箇所を持つフィルムを生成し、それらの薄い箇所がまさに輸送中に緩衝材が機能しなくなる場所となる——このセクターにサービスを提供する購入者が許容できるリスクではない。
医薬品やパーソナルケア製品の包装においては、材料の柔軟性がしばしば決定要因となる。これらの製品ラインは、異なる製品カテゴリの透明性と強度のバランスを取るために、LDPEとLLDPEの配合の間を頻繁に切り替えるからである。樹脂ブレンドが変わるたびに長時間の切り替え時間や手動再調整を必要とする機械は、このセクターで一般的な、より小規模で頻繁な生産ロットに対応するのに苦労する。
家電製品や家具の包装においては、持続的な高速運転下での出力安定性が、ラインが実際に大ロット生産スケジュールをサポートできるかどうかを決定する。速度が増加するにつれて気泡の安定性や厚さの均一性を失う機械は、購入されたまさにそのスループットの利点を損ない、その結果生じる耐パンク性の変動は、かさばる重量のある製品を損傷のリスクにさらす。

当社の2層気泡フィルム押出機が5つの指標すべてをどのように実現するか
当社の2層気泡フィルム押出機は、出力容量と機械的安定性が別々の仕様として扱われるのではなく、一緒に設計されるように設計されている。フレーム、駆動システム、熱管理は、連続的な全負荷運転下で定格速度を維持するように構築されており、これにより家電製品や家具の包装顧客は、過熱や振動の問題——あまり厳密に設計されていないラインでスループットを低下させる——なしに大ロットを実行できる。
スクリュー設計は、汎用的なものではなく、実際の生産条件に適合している。長さ対直径比、圧縮率、混練要素構成は、リサイクル原料や特殊ブレンドを含む幅広い樹脂投入に対して、徹底的で均一な可塑化を実現するように構成されている。溶融均一性におけるこの一貫性が気泡形成を安定させ、ゲージを均一に保ち、その日に使用されている特定の原材料ミックスに関係なく、顧客が期待する透明性と強度を持つフィルムに変換される。
ダイの精度とブローアップ比制御は、大まかな近似ではなく、厳密で再現性のある公差に保持されている。精密なダイ加工により均一なポリマー流動が保証され、これによりゲージが一定に保たれ、耐パンク性がラン開始から終了まで信頼できるものとなる。エレクトロニクスや精密機器の包装にとって、この一貫性こそが、製品が最も保護を必要とする場所でまさに緩衝を損なう局所的な薄い箇所を防ぐのである。
材料互換性は、スクリュー形状とバレルのゾーン温度制御の両方に組み込まれており、機械的な改造なしにLDPE、LLDPE、HDPE、マスターバッチ配合を処理できる。異なる製品要件に合わせて配合を変更する必要がある医薬品やパーソナルケア製品の包装顧客にとって、この柔軟性は、新しい樹脂ブレンドへの適応がパラメータ調整であり、メンテナンスイベントではないことを意味し、生産スケジュールを中断することなく原材料価格の変動に対応する実際の余裕を購入者に与える。
自動化は、精密温度ゾーンとテンション管理にわたるPLCおよびHMIベースの制御を通じて統合されており、手動調整とそれに伴うばらつきへの依存を低減している。このレベルの制御により、機械は下流の製袋機やスリッターとスムーズに統合することも可能になり、これは、追加のタッチポイントがすべて不整合やダウンタイムが忍び込む機会となる大量生産において最も重要である。
総合すると、これらの5つの指標——出力安定性、スクリュー設計、ダイ精度、材料互換性、自動化——は独立したチェックボックスではなく、相互接続されたシステムであり、まさに当社の2層気泡フィルム押出機はそのように設計されている。エレクトロニクス、医薬品、家電製品、またはその他の要求の厳しい包装用途向けの機器を評価する購入者にとって、機械の真の尺度は、単独の定格最高速度ではなく、これら5つの基本要素すべてが実際の生産条件下で、何度も何度も安定して機能するかどうかにある。