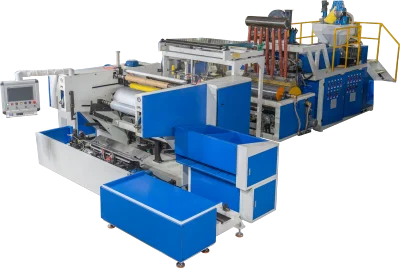
二層ストレッチフィルム機の操作説明書
2026-08-26
一貫性と再現性のある運転こそが、安定した品質のストレッチフィルム生産ラインと、常に品質変動に悩まされるラインとの違いを生む。二層ストレッチフィルム製造機は、二つの機能層を一つの共押出フィルムに統合するが、設備の設計と同様に、日々の運転方法が最終的なフィルム性能に与える影響は大きい。多くの包装メーカーが、オペレーターの経験への依存を減らしながら生産量を拡大しようとする中、最新のPLC制御式二層ストレッチフィルム製造機が実際にどのように段階的に動作するのかを理解することは、真の効率向上がどこからもたらされるのかを明確にする。
手動運転・非PLC運転の問題点
PLCベースのインテリジェント制御を欠く旧来のストレッチフィルムラインは、プロセスを適切に維持するために、ほぼ完全にオペレーターの判断に依存している。予熱タイミング、層比率調整、張力制御はすべて手動で行われ、その日の出力品質は、標準化された再現性のあるプロセスではなく、その機械を操作する個人の技量に大きく左右される。
PLCシステムがこれらの機能を統合していない場合、温度、張力、層比率はすべて個別に手動で調整する必要があり、パラメータ間の自動フィードバックは存在しない。これにより、起動シーケンスはエラーが発生しやすくなる。システムチェック、段階的予熱、同時二層供給といった工程は、機械が自動的に実行するのではなく、オペレーターが各段階を記憶し正しく順序立てて実行することに依存するからである。
より大きな問題は、生産が開始された後に顕在化する。厚みのばらつきや張力の不安定性が発生しても、手動運転ではオペレーターが偶然気付くまで検出する手段がなく、その間に相当な長さのフィルムが規格外となる可能性がある。停止と洗浄も同様の問題を抱える。自動化された段階的停止シーケンスがなければ、不均一な冷却とラン間の不整合な洗浄が徐々に設備を摩耗させ、次回起動時のトラブルリスクを高める。品質リスクに加えて、この運転モデルは維持コストが高い。熟練オペレーターの育成には時間を要し、経験豊富なスタッフの離職は生産に即座に不安定性をもたらす。下流産業がより一貫性のあるフィルムと迅速な切り替えを求めるにつれ、手動・非PLC運転は、機械自体ではなく、ますます制約要因となっている。
ストレッチフィルム製造機の業界別用途
二層ストレッチフィルム製造機で生産されるストレッチフィルムは、多岐にわたる産業で使用され、それぞれに異なる性能要件が存在する。物流・倉庫業界では、パレット積載物の輸送・保管時の固定に使用され、耐パンク性と一貫した粘着性が荷崩れ防止に不可欠となる。食品・農業分野では、長期間保管される製品に対し、強力な耐湿性、防塵性、紫外線安定性が求められる。建材・金属製品メーカーは、重量物や不規則な形状の荷物を断裂なく固定できるフィルムを必要とし、Eコマース・日用消費財(FMCG)業界では、頻繁な切り替えや多様な包装仕様に対応できる一貫した性能のフィルムが必要とされる。
これらの業界は異なる特定の特性を重視するものの、共通の要件がある。すなわち、生産は安定し、効率的で、ロット間で一貫していなければならない。この共通要件こそ、適切に設計され、インテリジェントに制御された運転プロセスが提供するものである。
PLCインテリジェント制御による二層ストレッチフィルム製造機の動作
PLC制御式二層ストレッチフィルム製造機は、生産のあらゆる段階において、手動による判断を、協調された自動シーケンスに置き換える。
システムチェック
オペレーターが手動で各サブシステムを点検する代わりに、PLCシステムが起動前に電源、加熱、冷却システムを自動的にチェックし、手動点検では見逃される可能性のある問題を検出する。
インテリジェント予熱
各温度ゾーンは、プリセットされた段階的加熱プログラムに従い、制御されたシーケンスでシステムを目標温度まで昇温する。目標温度に達すると、システムは押出機の起動を信号通知または自動的に開始し、オペレーターが温度を繰り返し手動確認する必要をなくす。
押出機起動と二層供給
PLCは両方の材料ストリームを調整し、二層が同時に適切な比率で供給されるようにする。これにより、各層を個別に手動調整した場合に発生する供給ミスマッチを排除する。
ダイ成形と冷却
溶融材料はダイを通って均一なフィルムに成形され、冷却ローラーシステムはリアルタイムフィードバックを提供して厚みを一定に保ち、手動検査によるずれの検出を待つことなく自動調整する。
層比率とパラメータ調整
オペレーターはPLCインターフェースを介して層比率と加工パラメータを直接設定し、システムはそれらの設定を自動的に実行・維持する。これにより、非PLCシステムで必要とされる反復的な手動微調整が不要となる。
自動張力制御
巻取システムは張力をリアルタイムで継続的に監視・調整し、オペレーターの感覚による判断に頼ることなく、均一でしわや破断のないロールを維持する。
インテリジェント段階的停止
ランの終了時、システムはプリセットされたシーケンスに従い、加熱を徐々に低減し、押出機を正しい順序で停止する。これにより、不意のまたは不適切な順序での手動停止が引き起こす摩耗から設備を保護する。
メンテナンス・洗浄プロンプト
システムは洗浄やメンテナンスのインターバルを自動的に通知し、オペレーターの記憶のみに依存する場合よりも一貫性のあるメンテナンスルーチンをサポートする。

インテリジェント運転が業界全体の効率を向上させる方法
手動運転からPLC制御運転への移行は、単一の生産ランを超えた測定可能なメリットをもたらす。主要パラメータの自動実行により、高度な経験を持つオペレーターへの依存度が低減し、トレーニング時間が短縮され、スタッフの離職に伴う生産の不安定性が軽減される。これは特に、離職率の高い物流やFMCG業界において利点となる。
厚みと張力のリアルタイム監視・調整により、問題が発生した後にではなく、即座にずれを検出する。これにより、フィルムの一貫性が製品保護に直接影響する食品・農業貯蔵包装などの用途でスクラップ率が低減する。層比率や加工パラメータ設定のための視覚的なPLCベースのインターフェースは、切り替えを簡素化する。これは、一日を通して頻繁に仕様変更が発生するEコマースや消費財メーカーにとって最も重要である。一方、自動張力制御と段階的停止シーケンスは、長期的な機械的摩耗を低減し、設備寿命を延ばし、計画外のダウンタイムを削減する。これは、重量物の連続生産負荷がかかる建材や金属包装の運転において有意義な利点となる。
一貫性と効率的な運転のために設計
手動で経験に依存する運転からPLC制御プロセスへの移行は、ストレッチフィルム生産ラインの一貫性を向上させ、廃棄物を削減し、長期的な運転コストを低減する最も直接的な方法の一つである。当社の二層ストレッチフィルム製造機は、このようなインテリジェント制御を中心に設計されており、自動システムチェック、プログラム化された予熱シーケンス、同期二層供給、リアルタイム張力・厚み監視、段階的自動停止プロセスを標準運転に組み込んでいる。お客様の生産が物流、食品・農業貯蔵、建材、日用消費財のいずれを対象としても、このレベルの自動制御は、現代の包装業務に求められる一貫性と効率性を提供する。御社のフィルム構造、生産量、要件に合致するストレッチフィルム押出機ソリューションをご覧ください。