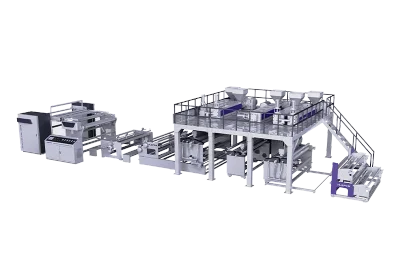
7層高速気泡緩衝材製造機の仕組み:動作プロセスと特徴の解説
2026-08-26
過去10年間で、保護包装材に対する要求は格段に高度化している。電子商取引、電子機器、家電製品のメーカーは皆、安定した性能を発揮し、湿気や静電気から保護し、輸送中の過酷な取り扱いに耐えうる緩衝材を必要としている。従来の単層または3層の気泡フィルム製造装置は、このような複雑さに対応するために設計されたものではなく、だからこそ、より多くのメーカーが、複数の機能性材料を一つの精密に設計された構造に組み合わせることが可能な、7層高速気泡フィルム製造機へと移行しているのである。この装置がどのように動作するのかを、ステップごとに正確に理解することで、層数とプロセス制御が最終的なフィルム品質にとってなぜそれほど重要なのかが、はるかに明確になる。
従来の気泡フィルム製造装置の限界
従来の気泡フィルム製造機、特に単層や基本的な3層システムでは、現代の包装要件に対応するのに苦労している。その限られた層構造では、帯電防止、バリア性能、機械的強化を一枚のフィルムに組み合わせることが難しく、ある特性を実現するために別の特性を犠牲にせざるを得ない。
配合の柔軟性の欠如も、もう一つの共通した弱点である。複数の原料ストリームを独立して制御できない場合、バージン樹脂、リサイクル材、機能性添加剤の混合は不規則になり、その不規則性は完成したロールに直接現れる。押出時の温度と圧力の不均一な制御が問題をさらに悪化させ、バッチごとに溶融物の流れが変動し、フィルム幅全体で気泡壁の厚さにばらつきが生じる。
さらに、従来の巻取システムでは、ロール交換のたびにラインを停止する必要があり、生産量が中断され、1日あたりの生産能力が制限される。気泡成形時の真空成形の不安定さも問題を悪化させ、気泡の膨らみにばらつきが生じ、シールの信頼性が低下する。緩衝性、バリア性、静電気制御を一枚のフィルムで兼ね備えた包装材への需要が高まる中、旧式の装置を運用するメーカーは、仕様要件を大規模に満たせないという状況にますます直面している。
サプライチェーン全体における気泡フィルムの均一性の重要性
気泡フィルムは、電子商取引のフルフィルメントセンター、電子機器の生産ライン、国際的な輸送ルートを移動する際に、壊れやすい精密機器や高価値商品を保護するための主要な緩衝材である。その性能は、外観だけで判断されるものではない。気泡の膨らみとシールの完全性は、フィルムが衝撃を吸収し、耐パンク性を発揮し、長距離輸送中にその保護構造を維持する効果を決定する。
気泡フィルムは非常に大量に使用されるため、層構造、厚さ、シール品質におけるわずかな不均一性も、製品損傷のクレーム、材料の無駄、包装ラインの速度低下などを通じて、大規模なコストに直結する。自動包装機を稼働させる施設では、最初の1メートルから最後の1メートルまで同一の挙動を示すロールに依存している。そのレベルの信頼性は、フィルムが倉庫の床に届くずっと前から始まっている。それは、フィルムが押出段階でどれだけ正確に設計され、成形されたかにかかっており、まさにここで7層高速気泡フィルム製造機がその差を発揮するのである。
7層高速気泡フィルム製造機の仕組み:ステップバイステップ
7層高速気泡フィルム製造機は、それぞれが独立して制御され、旧式で単純なシステムに見られるばらつきを排除するように設計された、一連の協調プロセスを通じてフィルムを製造する。
原料供給
生産は、複数の押出機がシステムに異なる原料を独立して供給することから始まる。LDPE、LLDPE、リサイクル樹脂、帯電防止添加剤、バリア材、強化剤は、それぞれ専用の押出機に計量供給することができ、技術者はカスタム配合を設計し、すべてを一つの妥協した混合物に混ぜるのではなく、特定の機能を特定の層に割り当てる柔軟性を得ることができる。
溶融押出
各押出機は、独立して制御された温度条件下で、割り当てられた樹脂を加熱し溶融させる。圧力と温度が材料ストリームごとに別々に管理されるため、ダイに流入する溶融物の流れは安定し均一に保たれ、これは複数のポリマーストリームが一つの統合された多層構造に合流する必要がある場合に不可欠である。
7層共押出ダイ成形
溶融したポリマーストリームは、7層分配器に導かれ、その後、高精度のフラットTダイに送られる。ダイ内部で、個々の溶融ストリームは、明確に定義された7層構造を持つ単一の複合シートに合流する。これにより、完成したフィルムは、単層や3層のシートでは達成できない機械的強度、シール性能、表面特性を発揮することが可能となる。
気泡成形
次に、複合シートは真空気泡成形システムを通過し、真空ローラーが材料を均一な空気のポケットに成形する。同時にシール層が適用され各気泡を密閉することで、ロールの全幅にわたって気泡間の緩衝性能が一定に保たれる。
冷却と固化
成形されたばかりの気泡フィルムは、多ゾーン冷却システムに移動し、制御された急速冷却により材料を固化し、気泡構造を固定する。この段階は寸法精度にとって非常に重要であり、ここで冷却が不均一であれば、フィルムが巻取機に到達する前に気泡形状が歪んでしまう。
牽引とスリッティング
牽引システムがフィルムを一定速度でラインを通過させながら、安定した張力を維持し、張力の不均一による延伸や歪みを防ぐ。インラインスリッターユニットがフィルム幅をリアルタイムで調整し、装置を変更することなく、1回の生産ランで複数の包装仕様に対応可能にする。
巻取システム
最後に、完成したフィルムは巻取システムによって回収され、生産全体を通して安定したロール形成と一貫した巻取張力が確保される。このシステムは、均一なロール品質の維持、ロール交換時のダウンタイム削減、長時間の連続生産における安定した高生産性運転の支援に貢献する。

すべてのロールに組み込まれた技術的優位性
これらの工程の組み合わせにより、7層高速気泡フィルム製造機は、単純な装置では再現できないいくつかの利点を獲得している。多層共押出により、性能と機能性を単一のブレンドに妥協するのではなく、層ごとに設計することが可能となる。独立した押出機制御により、リサイクル材を含む複数の原料を同時に使用する場合でも、加工条件を安定に保つ。均一な気泡成形により、ロールごとに一貫した緩衝性能が維持され、一方、連続無停止巻取により、全体的な生産量は高く保たれる。材料の組み合わせを層ごとに調整できるため、同じ機械で、日常的な電子商取引向け緩衝材から、電子機器向け特殊帯電防止包装材に至るまで、幅広い用途に対応するように構成することができる。
大規模な精密性を必要とするメーカーのために設計
独立して制御される原料供給から自動ターレット巻取に至るまで、このプロセスのすべての段階は、旧式の気泡フィルム製造装置を制限する不均一性を排除するように設計されている。当社の7層高速気泡フィルム製造機は、まさにこのレベルのプロセス制御を中心に構築されており、独立して調整可能な押出機、高精度7層Tダイ、均一な真空気泡成形、連続高速生産のためのデュアルステーションターレット巻取を備えている。お客様の生産ラインが、帯電防止、バリア性能、機械的強度を一枚のロールに組み合わせる必要がある場合でも、あるいは単に大規模に確実に稼働するための一貫性を必要とする場合でも、当社のエンジニアリングチームは、お客様の材料配合、生産目標、包装仕様に適合する7層高速気泡フィルム製造機の構成を支援することができる。