2層気泡緩衝材製造機の使用上の注意
2026-08-21
包装メーカーは、製品をより効果的に保護すると同時に、材料費、人件費、輸送費を管理するよう、ますます強い圧力に直面している。保管や輸送中、脆弱な製品は振動、衝撃、圧縮、取り扱いによる損傷にさらされる可能性がある。同時に、従来の重量のある包装材は輸送重量や保管スペースを増大させ、メーカーや物流企業にとってコスト管理をより困難にする。
2層気泡フィルムは、こうした多くの用途に対して実用的な解決策を提供する。空気で満たされた気泡構造は、包装材を軽量かつ柔軟に保ちながら、緩衝と分離の機能を提供する。家具、ガラス製品、電子部品、家庭用品、陶磁器など、輸送中に追加の保護を必要とする多くの製品に使用できる。
しかし、一貫した気泡フィルムを生産するには、原材料の品質だけでなく、機械の正しい操作も重要である。適切な温度制御、安定した押出、正確な冷却、適切な巻取張力、定期的なメンテナンスはすべて、気泡形成と完成フィルム品質に影響を与える。気泡フィルム押出機を運転するメーカーにとって、安定した生産を維持するためには、正しい操作上の注意事項に従うことが不可欠である。
従来の包装における一般的な問題点
従来の包装における主な課題の一つは、緩衝性能の不足である。硬質または薄い包装材の中には、振動や衝撃に対する保護が限定的なものがあり、特に製品が長距離輸送される場合や何度も取り扱われる場合に顕著である。効果的な緩衝層がないと、脆弱な製品は傷、へこみ、破損に対してより脆弱になる可能性がある。
材料費も重要な考慮事項である。重量のある包装は完成品の出荷総重量を増加させ、輸送費に影響を与える可能性がある。過剰な包装材の使用は、保管と取り扱いの要件も増大させる。気泡フィルムは、その構造に空気で満たされた気泡を含み、大量の固体材料を必要とせずに緩衝を提供するため、軽量な代替品となる。
生産効率は、現代の包装業務においても同様に重要である。品質の低い気泡フィルムは、不均一な気泡サイズ、不安定な厚み、しわ、または巻き取り不良のロールを生じる可能性がある。これらの問題は、切断、包装、供給、または自動包装作業中に困難を引き起こす可能性がある。大量使用ユーザーにとって、不均一なロールは材料廃棄物の増加や不必要な生産中断につながる可能性がある。
このことから、気泡フィルム製造プロセスの安定性が特に重要となる。適切に構成およびメンテナンスされた気泡フィルム押出機は、メーカーがより均一な構造を持ち、下流の包装用途により適したロールを生産するのに役立つ。
現代の包装における気泡フィルムの役割
気泡フィルムは、その空気で満たされた構造が取り扱いや輸送中に受ける衝撃エネルギーの一部を吸収および分散できるため、広く使用されている。適切に使用されれば、気泡は包装された製品と外部表面との間に緩衝層を形成し、直接接触と摩擦を低減するのに役立つ。
もう一つの利点は、その軽量な構造である。多くの硬質保護材と比較して、気泡フィルムは比較的低い材料重量で緩衝を提供できる。この特性は、輸送重量と包装容積を考慮する必要があるEコマース包装、倉庫作業、輸出包装、その他の用途にとって価値がある。
柔軟性も、気泡フィルムが異なる形状や表面構造を持つ製品に適している理由である。気泡フィルムは硬質保護材よりも不規則な製品に容易に巻き付けることができ、用途要件に応じて段ボール箱、袋、ストレッチフィルム、または他の包装材と組み合わせることができる。
しかし、メーカーにとっては、完成フィルムの品質が依然として重要である。気泡径、フィルム厚み、層間接着、巻取品質、ロール均一性は、要求される生産範囲内に収まるべきである。これらの特性は、気泡フィルム押出機の運転条件に強く影響される。
生産開始前の適切な予熱
温度安定性は、オペレーターが2層気泡フィルム生産ラインを開始する前に最初に確認すべき要素の一つである。押出機、バレル、アダプター、ダイは、選択した樹脂とフィルム構造に推奨される温度設定に従って加熱されるべきである。
システムが安定した熱状態に達する前に押出を開始すると、溶融流動が不安定になる可能性がある。押出システム内の温度差は、フィルム厚みの不均一、不安定な気泡形成、または層間接着不良の原因となる可能性がある。十分な加熱と安定化時間を確保することで、機械は生産開始前により一貫した運転状態に到達できる。
実際の温度設定は、すべての生産用途に一律の温度を使用するのではなく、選択した材料の加工特性に応じて決定されるべきである。例えば、LDPEおよびLLDPEベースの配合は、樹脂グレード、フィルム厚み、添加剤、生産速度によって異なる加工条件を必要とする場合がある。
オペレーターはまた、生産速度を上げる前に、ダイ、冷却部、エアシステム、その他の関連コンポーネントの準備が整っているか確認する必要がある。
安定した押出と生産速度の維持
安定したライン速度は、2層気泡フィルム機を運転する際のもう一つの重要な注意事項である。急激な速度変化は、溶融物の分布、冷却条件、気泡の安定性、巻取性能に影響を与える可能性がある。
起動時には、通常、押出システムが安定した状態に達した後、生産速度を徐々に上げるべきである。これにより、オペレーターは目標生産速度に到達する前に、気泡形成、フィルム厚み、層間接着、冷却性能を観察する時間を得られる。
適切な生産速度は、機械構成、フィルム幅、フィルム厚み、原材料、製品要件に依存する。したがって、単に最大速度を追求するのではなく、特定の生産ラインに応じて実用的な運転範囲を確立する必要がある。
気泡構造が不安定になり始めた場合、オペレーターはさらなる速度調整を行う前に、押出量、エア圧力、冷却条件、材料供給、温度設定を確認する必要がある。安定した生産は、通常、不適切な最大速度で連続運転するよりも価値がある。
巻取張力の慎重な管理
巻取品質は、完成した気泡フィルムロールの使用性に直接的な影響を与える。過度の巻取張力は気泡構造を圧縮したり変形を生じさせる可能性があり、一方、張力が不十分だと緩んだ不均一なロールを生じる可能性がある。
したがって、適切な巻取張力は、フィルム厚み、気泡サイズ、ロール幅、巻取径に応じて選択されるべきである。生産中、オペレーターはロール表面と端部を監視し、しわ、テレスコーピング(ずれ)、緩み、不均一な整列を早期に特定する必要がある。
安定した巻取システムは、輸送、保管、切断、および下流の包装機器での使用が容易なロールの生産に役立つ。自動包装ラインに気泡フィルムを供給する顧客にとって、一貫したロール寸法と巻取品質は、供給問題の低減にも役立つ。
ダイおよび冷却コンポーネントの清掃維持
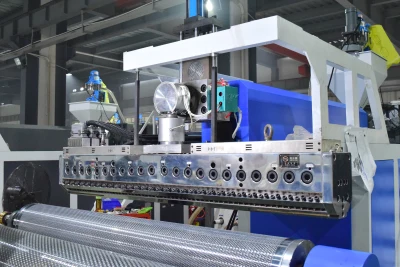
定期的な清掃は、安定したフィルム生産を維持するために不可欠である。ダイリップ周辺の樹脂の蓄積は、溶融流動を妨げ、フィルム厚みの不均一や表面欠陥の原因となる可能性がある。オペレーターは定期的にダイを点検し、機械メーカーの推奨に基づいた適切な清掃手順に従う必要がある。
冷却ローラーおよび関連コンポーネントも清潔に保つ必要がある。汚染や材料の蓄積は、フィルムの接触と冷却均一性に影響を与え、気泡構造や完成フィルムの外観に影響を及ぼす可能性がある。
メンテナンスは、装置が安全な状態にあるときに、機械のメンテナンス要件に従って実施されるべきである。ヒーター、温度センサー、ベアリング、ベルト、空気圧コンポーネント、電気接続、その他の摩耗部品の定期的な点検は、問題が長期ダウンタイムを引き起こす前に特定するのにも役立つ。
より安定した気泡フィルム生産ラインの構築
適切な操作上の注意事項に従うことで、気泡フィルム生産の一貫性を大幅に向上できる。安定した予熱、徐々の速度調整、適切な巻取張力、清潔な押出コンポーネント、定期的なメンテナンスはすべて、信頼性の高い日常運転に貢献する。これらの実践は、回避可能な欠陥、材料廃棄物、不必要な生産中断を低減するのに役立つ。
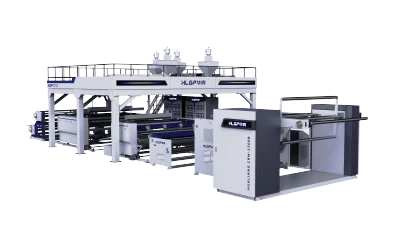
保護包装の生産向上を目指すメーカーにとって、当社の気泡フィルム押出機は、2層気泡フィルム製造のための信頼性の高い基盤を提供する。実用的な機械構成、安定した押出性能、制御された冷却、効率的な巻取により、幅広い包装用途にわたる一貫した生産をサポートするよう設計されている。
2層気泡フィルム押出機を選定いただき、より安定した効率的な保護包装フィルム生産ラインを構築されることを歓迎する。当社の装置は、お客様のフィルム仕様、材料要件、生産能力、工場状況に合わせて構成可能であり、信頼性の高い気泡フィルム品質とより効率的な長期生産の実現に貢献する。